2026-10-13 11:32:53
作者:
制造
刚换完工服靠在车间工字钢上歇脚,脚边滚了个不合格的矿泉水瓶,一踩凹下去弹不回来——这就是今天要说的主角,吹塑机干砸的活。
不是吹气球,是把塑料硬“撑”出来
很多人一听“吹塑”,第一反应就是公园吹糖人,靠口气吹个形状出来。
差远了。
说实话,原理说穿了也简单,和你吹气球本质上都靠气压,但步骤差得不是一点半点。先把塑料颗粒送进料筒加热,化成黏糊糊的熔融态,挤出来做成一根空心的软料管,行话叫料坯。料坯刚挤出来还热着软着,立马掉进闭合的模具里,机器瞬间往空心管里打进高压气,“嘭”一下就把软塑料撑开,严严实实贴在模具内壁上,等个几秒钟冷却定型,一开模,一个完整的塑料容器就掉出来了。
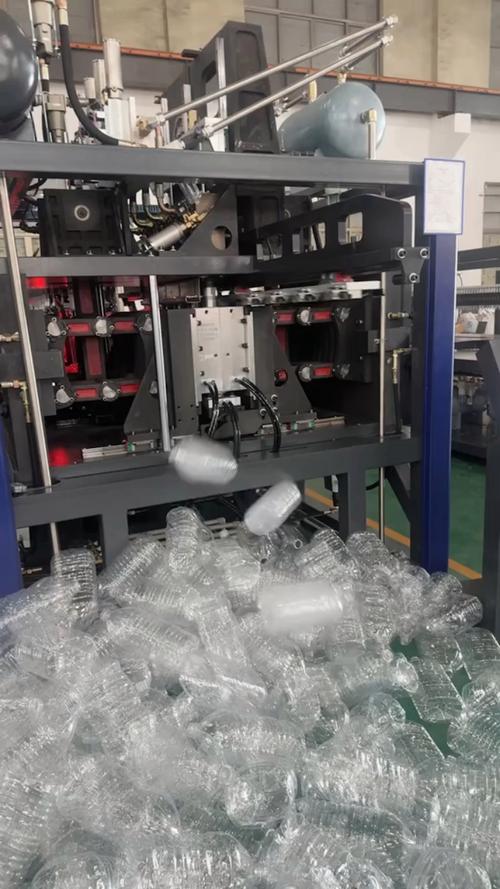 工厂车间吹塑机生产塑料瓶现场
你现在喝的瓶装水,装洗衣液的大桶,甚至汽车上的塑料保险杠,很多都是这么出来的。别觉得这就是个力气活,同样的原料,换个新手调机,出来的东西能差出十万八千里。
新手最容易踩的坑,都在合模那一步
我刚入行学调机那会,第一天师傅就让我调合模间隙。我盯着压力表看了半天,对着操作规程把数值卡得严丝合缝,开机出了二十个瓶子,个个带大飞边,有的还粘在模子上撕不下来。那会车间三十多度,我满头汗把后背工装都浸透了,站在机器旁边手足无措。
师傅叼着烟走过来,没看表,伸手扳了一下调节螺栓,就转了不到半圈,说“再开”。
你猜怎么着?出来的瓶子飞边薄得像纸,一掰就掉,瓶身厚薄匀得不行。后来才懂,合模哪是看死数值的?模具用久了会磨,料温变了膨胀率也变,室温差个三五度,参数都得跟着调,你得摸过成品才能知道差在哪。薄了就紧一点,厚了就松一点,全是手上的感觉,机器读不出来。
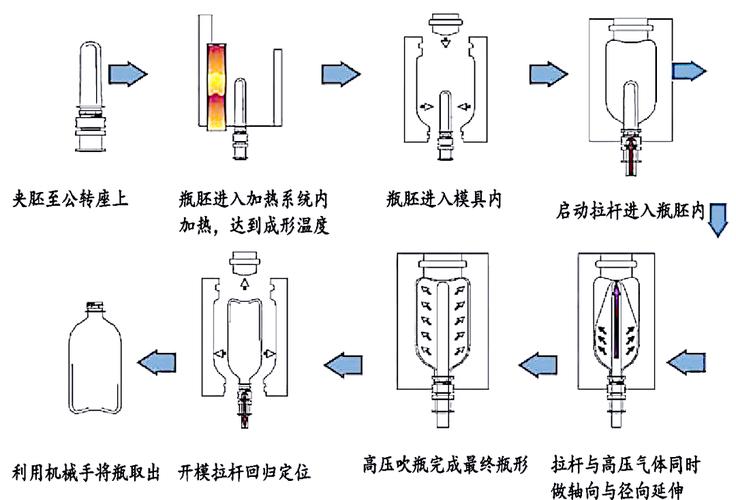 吹塑成型瓶胚合模工艺示意图
还有个新手常踩的坑,就是吹气压力。怕吹不满就拼命加压,结果瓶身吹得薄得像保鲜膜,一装水就漏;压力太小,又贴不上模,出来凹一块,整批货都得作废。
别看傻大粗粗,细节藏着真功夫
 别看傻大粗粗,细节藏着真功夫
吹塑机摆在车间,就是一大堆亮闪闪的铁疙瘩,看着粗笨得很,其实每一处都藏着讲究。
就说温控,料从料斗进去,到挤成料坯,每一段的温度都不能错。温度高了料太稀,吹着吹着直接破在模子里;温度低了料融不开,出来的瓶子带硬斑,摔一下就裂。还有吹气的时机,晚个零点几秒,料凉得硬了,吹不开;早个零点几秒,料还没定型,直接吹成破气球。
哪怕到现在,好多全自动线遇到怪问题,还是得老师傅上手摸两下瓶子,就能说出哪段温度不对,合模间隙差了多少。机器再智能,也代替不了人手那点触感。
不过话说回来,这玩意包容性也强。现在很多可降解塑料要做容器,不用换机器,无非就是温度降十几度,压力调小一点,改改冷却时间,照样出合格的活。
刚才领班喊我去调新线了,下次再聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你天天用的塑料瓶,都是吹塑机“吹”出来的?
文章链接:https://m.lfdjt.com/p/zhizao/a/9574.html