别被“铸造就是翻砂”骗了
上次带几个刚毕业的小孩进车间,一个个都张大了嘴说原来现在干铸造是这样?没人摸沙子没人抬模具,全是机器在动。以前一个师傅一天做十几个砂型已经算快手,现在这条线一个小时出几十个,精度还能稳定控制在头发丝直径的范围以内。很多小厂接高端订单接不到,不是人家嫌你钢水不好,是你的老设备做不出合格的型腔,浇出来的零件尺寸差一点,整机装都装不上。
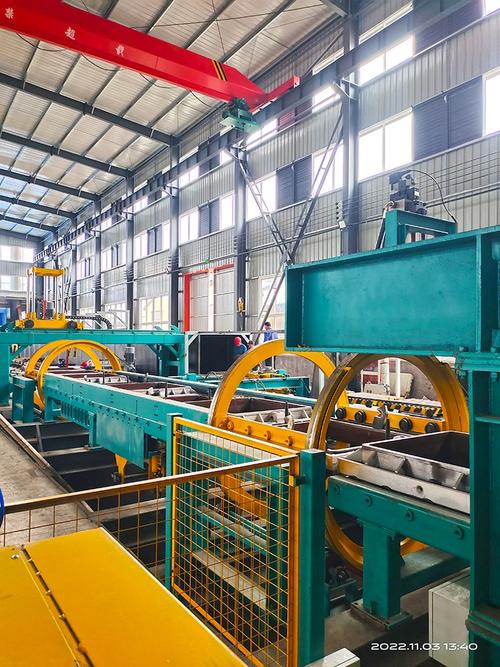
大块头干活,稳得离谱
我干了快三十年铸造,见过的设备没有一百也有八十,最服现在这种静压造型设备。站在它旁边,你只会听到低沉均匀的嗡嗡声,不会像老设备那样震得你脚底板发麻,口袋里的钥匙都能抖出来。它干的活说穿了也简单,就是把调配好的型砂填进模具框,给够压力压成结实的砂型,之后往型腔里浇铁水就能出零件。
可就是这个“压”的动作,里面藏着巧思。以前手工压实,全靠师傅拿个冲子捣,哪里捣得匀不匀全凭经验,碰到带复杂内腔的零件,犄角旮旯根本捣不到,浇出来要么废要么沙眼多。现在的设备不一样,它是分块调压的,哪里需要多大压力提前设好,压下去的时候每个位置的受力都准得很,不会说这边硬那边软。最绝的是下芯环节,以前工人要戴着厚手套伸手进去摆芯,位置歪一点就得重新来,现在机器自带定位,抓着芯放进去,差一丝都能自动调整,放歪了还直接停机报警,根本不会把废件流到下工序。
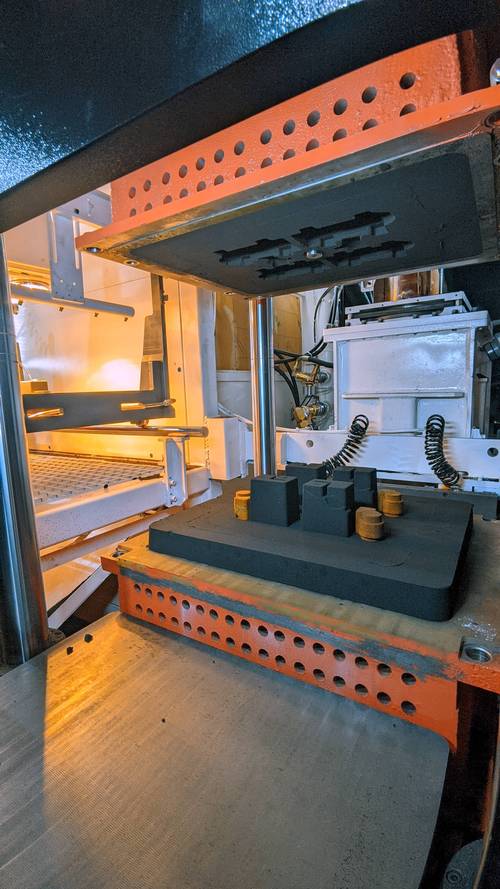
大块头也有闹脾气的时候
别听销售吹什么全自动化不用管,只要是机器就会出问题。我印象最深的一次,整线出来的砂型,侧面总发软,敲上去发飘,浇完铁水肯定胀箱。一开始班长慌了,调压力,换型砂,折腾了大半天,废了小一百个砂型还是不对。最后我爬上去摸了摸砂斗旁边的传感器,一层厚厚的砂泥糊住了感应头。哦,原来湿度检测不对,型砂湿度比设备设定的高了快一倍,设备还是按干砂的压力压,当然压不实。
你说它聪明吧?它也笨。传感器不给它准信号,它就给你干糊涂活。不过话说回来,大多时候设备闹脾气,都是人懒闹的。很多工厂买了上百万的设备,舍不得花功夫保养,传感器不擦,润滑油不换,导轨上积满了砂,不出问题才怪。铸造车间环境差,温度高灰多,保养确实累,但你偷的懒,最后都得加倍赔回去。一次停线几个小时,损失的比你一年保养的费用都多。
你站在边上看它走完全部流程,从填砂、压实、起模到送出,整个过程不到一分钟,一个规规矩矩的砂型就稳稳放在输送线上了。哪有什么玄乎的高科技,就是把老师傅一辈子攒的经验,变成了机器能听懂的指令,把人从又热又累的苦活里换出来。别瞧它傻大黑粗,能造出来合格好零件,靠的就是它。
作者|制造
排版|制造
审核|阿辰