上周蹲在钣金车间帮徒弟擦手上的切削液的时候,那台用了快二十年的普通车床突然发出一声闷响——不是坏了,是徒弟按进给按快了,老齿轮咬得齿面直蹭,跟人上了年纪突然闪了腰似的。
徒弟吓得脸都白。
我拍了拍他肩膀说没事,这台老伙计下个月就要做数控化改造了,到时候就不用这么靠手感扳进给了。
别上来就拆,先摸清楚老机床的“骨头硬不硬”
很多人对数控化改造的第一反应是“拆面板、装系统、接电线”,上来就动扳手,完全不管老机床本身的机械底子怎么样。
说真的,我见过太多人花了十几万改个寂寞。
钱花了。
精度没提。
原来的操作师傅还嫌新系统太麻烦,宁愿绕回老机床那边开手动档。
为啥?因为从根上就错了。数控系统说白了就是个发指令的大脑,它让刀尖走1毫米,机床就得实打实走1毫米——可要是导轨磨得晃荡,主轴转起来跳个两丝,你就算装个能上天的系统,指令出得再准,刀尖实际走出来的路也是飘的。
通常我们动手拆之前,得先拿塞尺、千分表把整台机床摸一遍:导轨的间隙有多大,主轴的端跳超不超,传动齿轮的磨损严不严重。要是机械部分的底子还能撑住,改完的性价比才高;要是铸件都裂过焊补,导轨上的沟能塞进去一张名片,那真的别浪费那个钱,直接拆了当废铁卖都比硬改强。
别上来就追求最贵的系统。很多时候,几万块的实用系统,足够把一台普通车床的效率提上来,非要装几十万的顶配,最后很多功能用不上,纯纯浪费。

对了,别信那种“啥机床都能改到高精度”的鬼话。机床的机械精度是地基,地基歪了,你上面盖再漂亮的房子也站不住。上次有个开小加工厂的老板找我,说想给一台磨了三十年的平面磨床改数控,我去现场摸了下工作台,推一下能晃半厘米,我直接跟他说,你这台先把机械部分修完再谈改数控的事,不然装完系统也是白搭。
换“大脑”的时候,别把“神经”接错了
等机械部分的底子摸顺了,才轮到装系统、接线路的环节。这环节看着简单,实则最容易藏坑。
很多人图省事,把原来机床上的安全连锁线全给短接了——开门就停机、超程就断电、过载就报警,这些原来靠硬接线兜着的安全规则,全给跳过去。我去年就碰到过一个场子,改完的冲床,师傅伸手进去拿加工好的零件,因为安全门的信号没接进系统,滑块直接往下砸,差一点就碰到手。想想都后背发凉。
安全连锁的线一根都不能省。
除了安全,还有最容易被忽略的干扰问题。机床里的电机、接触器都是强电,跑起来的时候会产生电磁干扰,要是把强电线和系统的信号、编码器线塞在同一个线槽里,过不了多久系统的坐标就会乱跳——明明没动工作台,坐标数自己跳个两三丝,加工出来的零件全超差。我每次布线的时候,都得把强弱电的槽分开走,哪怕多绕半米的线,也绝对不混槽。
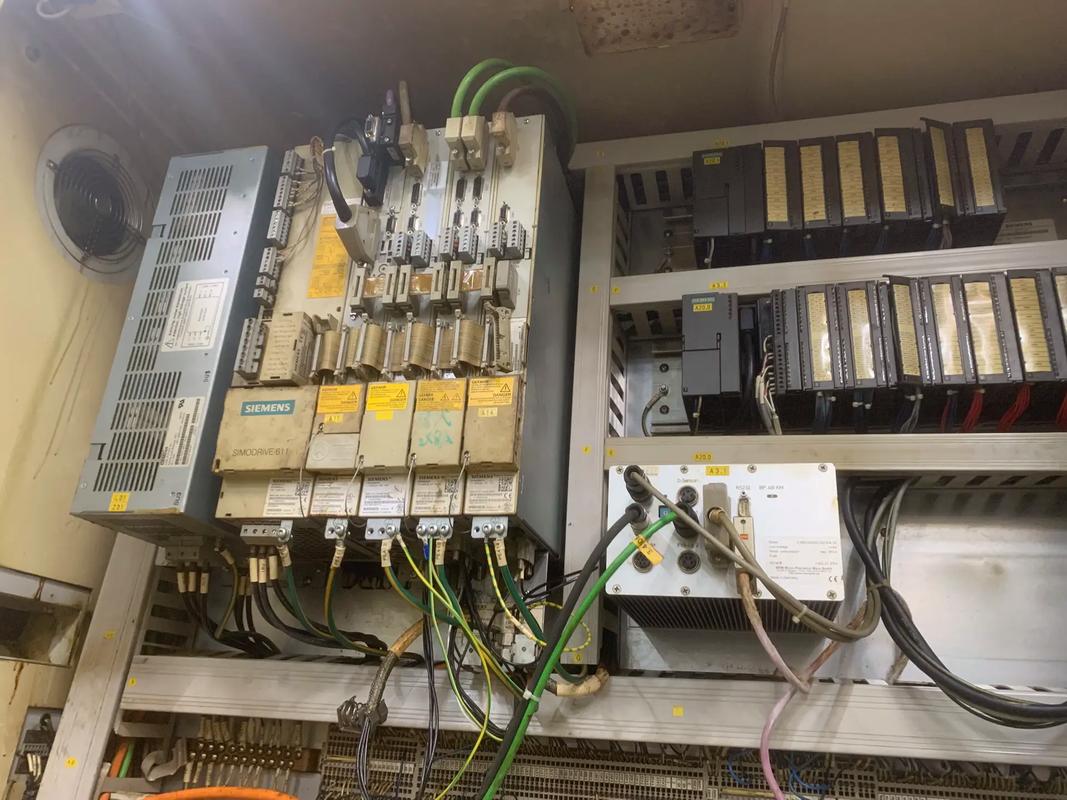
还有个很细节的地方:别把老师傅用惯的手轮接口给拆了。很多人觉得数控系统都有手动输入面板了,留着手轮没用,占地方。可你不知道,那些开了十几年手动机床的老师傅,对刀的时候就得转着手轮慢慢蹭刀尖,让他直接在面板上输数值,他总觉得心里不踏实。留个手轮接口,成本没几个钱,师傅上手的速度能快一半,根本不会出现“改完没人会用”的尴尬。
我每次改线的时候,碰到线槽里积了十几年的油泥,都得拿抹布擦三遍——不然油污蹭到新的信号线上,过个半年绝缘皮化了,又得拆一遍返工,纯纯给自己找事。
改完的机床,不是一接电就完美的
很多人觉得系统装完、线接好,按下开机键就能直接生产了。真不是。
新换的系统和老机床的机械部分,就像刚凑成搭档的两个新人,总得磨合几个月。比如跑空行程的时候,发现反向间隙大了,就得在系统里补参数;试切零件的时候,发现表面有波纹,就得回头查是不是皮带松了,或者主轴的轴承间隙大了。这些细节,你不蹲在旁边听个三五天的切削声,根本找不出来。
上次我帮徒弟改完那台老车床,第一次试切铝棒的时候,走刀顺得跟切凉豆腐似的,切削声平稳得连我放在旁边的游标卡尺都不抖。那种感觉,比大夏天灌下去一杯冰橘子汽水还爽。
别一上来就指望改完的机床跟全新的数控设备比精度。毕竟是老设备,能把原来靠师傅手感撑着的精度,变成靠系统稳定输出的精度,能把原来一个师傅盯一台的活,变成一个师傅盯三台,就已经值回票价了。
算笔实在账:原来三个师傅的工位,改完之后一个人就能盯下来,省下来的人工,大半年就能把改造成本收回来——前提是你一开始就选对了值得改的设备,没给快散架的老骨头硬装新大脑。
哦对,还有个小提醒:改完之后别把原来的机械图纸扔了。很多时候碰到小故障,翻一翻原来的结构图纸,比对着新系统的说明书找半天有用。我现在抽屉里还留着十年前改的第一台机床的图纸,上次碰到个类似的故障,翻出来五分钟就找到问题在哪了。
昨天路过车间,看见徒弟正站在那台改完的车床旁边,拿着手机刷短视频,机床自己在那边走刀车零件。风从车间窗户吹进来,带着切削液的淡味,老机床转得稳稳的,跟突然换了个年轻的灵魂似的。
挺好。
作者|制造
排版|制造
审核|见微