刚从3号车间摸完导轨出来,牛仔裤上蹭的黑油印子洗了三遍都没掉。上周张总拍着桌子说要给整条冲压线做自动化改造,找了三家集成商报的方案,全是上来就堆六轴机械手、送料桁架,算下来报价够给车间换半批新设备。我蹲在冲床旁边抽了根烟,跟他说——你这不是改造,是换血。
上来就堆机器人的,十有八九要踩坑
很多人对自动化改造的第一反应,就是把工人手里的活全甩给机器人,越贵的设备越能体现改造的价值。真在车间待过的人都知道,这思路从根上就错了。
去年隔壁车间给用了十二年的老铣床做改造,上来就上了全套视觉定位系统,算下来光视觉的钱就够买半台新铣床,结果老铣床的工作台因为常年磨损,导轨间隙有半毫米,视觉系统把工件定位得再准,夹头一紧工作台晃三晃,加工出来的零件平面度全不达标。折腾了俩月,最后把视觉系统全拆了,老老实实换了刮研的导轨,才把加工精度拉回来。
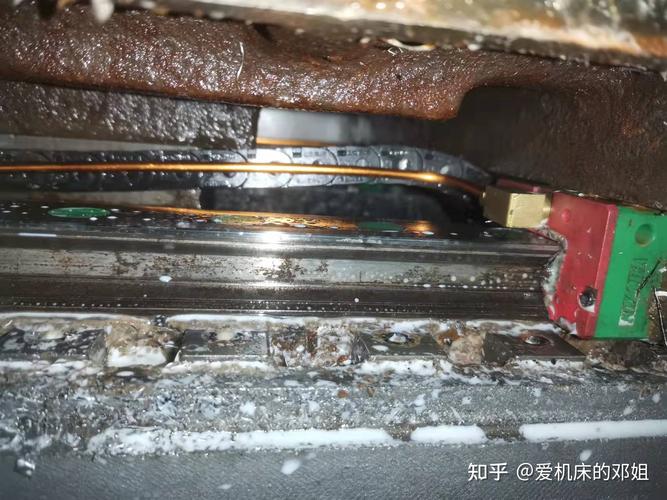
自动化改造的第一优先级,从来不是“替人”,而是“补设备本身的短板”。那些连设备本身精度都没捋顺就上的自动化,本质上就是给破房子贴金箔,风一吹就掉。
真要动刀,先从摸清楚老底子开始
真要落地改造,别上来就拉着集成商开方案会,先蹲在现场记三天账。
记什么?记哪个工序工人最累,记哪个环节次品率最高,记哪个动作是重复到离谱、根本不需要人动脑子的。就拿我们现在盯的这条冲压线来说,之前的流程是工人拿磁性吸杆把叠好的钢板从料架上吸下来,放到冲床模具上,踩踏板,等冲完再拿下来摆到周转框里。一天干下来,工人的腰都直不起来,而且有时候吸杆吸多了一张板,冲下去模具直接崩个小口子,修一次模具要停线俩小时。
我们最后给这套老设备做改造,根本没上六轴机械手。就先给料架加了个带分层托板的自动分料装置,加个简单的光电传感器,吸多了板就自动吹一下把多余的吹回去;然后给冲床的滑块加个简易接料臂,冲完自动把件拨到周转框里。算下来成本才是之前集成商报的三分之一,工人现在只需要每隔一小时补一次料,次品率直接掉了两个百分点。

很多时候老设备的改造,根本不需要上什么高精尖的东西,把那些最机械、最容易出错的小动作补全,比堆一堆高端设备有用得多。毕竟车间里的活,最终是要算投入产出账的,不是拿出来给参观的人看的。
改造完的坑,全在没人注意的小细节里
别以为设备装完能跑就万事大吉。车间的环境跟实验室不一样,飘着防锈油雾,落着铁屑,夏天车间温度能到四十度,操作的工人也不会像工程师那样轻手轻脚按规范来,这些细碎的变量,全是能把精密设备搞瘫的主儿。
就说我们刚装完那套分料装置,头三天天天出问题。有时候光电传感器被钢板掉下来的油雾糊住,信号断了,料架停在那不动,工人以为设备坏了,按急停跑过来,擦一下传感器就好。后来我们就给传感器外面套了个薄的亚克力罩,隔油雾,跟工人约好每天下班拿抹布擦一下,问题直接解决。还有那个接料臂,一开始角度调得太陡,冲完的钢板滑下来直接砸在周转框边上,棱角砸卷了,后来垫了个软的聚氨酯挡块,角度调缓两度,就顺了。

说真的,我最烦那些集成商做完项目拍屁股就走,连个现场调试的老师傅都不留。设备装得再漂亮,跟现场环境不匹配,最后都是堆在车间里的废铁。
昨天下午张总又来车间转,看着工人靠在料架旁边刷手机,半天不用伸手碰钢板,蹲在接料臂旁边摸了半天,说早知道这么好用,之前就不该听人忽悠要换整条新线。我没接话,把手里擦导轨的棉纱往工具箱一扔——毕竟,改造这事儿,从来不是越贵越好。
作者|制造
排版|制造
审核|小北