刚跨进车间门,冷飕飕的切削液味道先撞过来。
脚边全是卷曲的银灰色铁屑。
新来的实习生攥着游标卡尺站在加工中心旁边,脸都快贴到防护门上了——他之前在课本上背了三页加工流程,愣是没搞懂为什么这台机器不用换工位,就能把一根粗笨的棒料从毛坯状态,直接削成带螺纹、带曲面、带密封槽的精密零件。
别把它当什么高大上的新噱头
很多人第一次听“复合加工”,总觉得是最近几年才冒出来的黑科技,是厂商用来抬价的新卖点。
根本不是。
我刚进厂当学徒的时候,师傅用普通车床加个简易铣头,就能在一次装夹里车完外圆再铣个键槽,那就是最朴素的复合加工思路。最核心的逻辑从来不是堆多少花哨功能,而是把原本要拆成好几道工序、转好几个机床的活,尽量在一次装夹里干完。
搁以前做个普通的轴类零件,流程是什么样的?先在车床上夹着车外圆、车端面,卸下来搬到铣床上铣两个定位平面,再搬到钻床上打径向的定位孔,最后拿到攻丝机上加工螺纹。每转一次机床,就要重新找正、重新打表,哪怕师傅的手艺再好,几丝的装夹误差是躲不开的。
我见过最离谱的一次,一个班组赶批量零件,光找正调机的时间比实际切削时间长三倍,最后交期差点黄了,班长蹲在墙角抽了半包烟。

那些吹得神乎其神的功能,大半都是凑数的
现在不少厂商宣传复合加工设备,总喜欢把所有能想到的功能全堆上去——什么带激光打标头、带自动去毛刺刷、带在线尺寸检测,听着一台机器顶半个车间。
实际拉到产线上用呢?
大半功能一年用不了三次,反而因为这些额外的结构占了内部空间,换刀的时候容易卡滞,维修的时候拆都拆不动,光拆个附加的激光头就要花两个小时。
真正能帮产线省成本的复合加工,从来都是抓最容易产生误差的装夹环节下手。
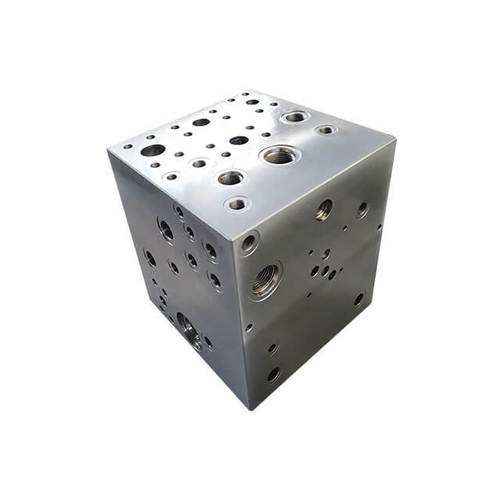
之前我们做液压阀块的活,以前的老流程要四道工序:铣六面、钻深孔、攻螺纹、铣密封槽,四台机器,四个人倒班,每道工序转过去都要重新找正,零件的形位公差经常超差,废品率一直压不下来。后来把工序整合到一台带动力刀塔的机床上,一次装夹,从棒料进去,到最后带密封槽、带螺纹的阀块出来,中间人只需要在最后拿卡尺卡一下关键尺寸。
刚卸下来的零件还带着切削液的凉意,表面的铁屑一吹就掉,根本没有之前工序转来转去蹭出来的划痕。
太爽了。
别光看宣传册上的效率,要算落地的真实账

很多人买复合加工设备的时候,只盯着宣传册上印的那些亮眼数字算收益,什么效率提升多少、减少几次装夹,完全忘了自己厂里的实际生产情况。
要是你接的都是大批量的固定产品,每天开机连轴转,那整合工序的收益确实能快速覆盖设备成本。但要是你开的是个小加工厂,接的都是杂七杂八的小批量订单,一个月就做十几件样件,那硬上贵得离谱的复合机,根本划不来——换程序、调夹具的时间比实际切削时间还长,最后机器摆在车间当普通车床用,亏得直拍大腿。
判断一套复合加工方案值不值,根本不看能整合多少道工序,而是看装夹次数减少之后,省下来的调机时间和降低的废品率,能不能覆盖设备的额外成本。
说实话,我之前刚接触这行的时候,也觉得把所有功能堆到一台机器上才叫厉害,后来在车间蹲了十年才明白,机器是用来干活的,不是用来摆着看宣传参数的。
现在不少新机型带的自动对刀、刀具磨损自动补偿功能,其实也是复合加工逻辑的延伸——以前对刀要老师傅拿着塞尺一点点蹭,蹭偏了就要废好几个零件,现在传感器轻轻碰一下就出精准数值,本质上也是把原本要人额外干的活,整合到机器的自动流程里,不用拆下来测完再装回去折腾。
上次那个一开始把脸贴在防护门上看机器运行的实习生,上周已经能自己在机床上调简单的加工程序了。他说原来课本上写的“减少装夹误差”,不是一句干巴巴的定义,是真的能让大家少加班、少因为废品挨骂的实在事。
风从车间大门吹进来,卷着点细碎的铁屑味道。
作者|制造
排版|制造
审核|见微