2026-09-21 14:53:57 分类:正文
上周带刚进厂的小孩转车间,走到最后段他停下来问,为啥咱们这条线跑了快八年,一天出的废品还没别的线一小时多。我叼着烟踢了踢机架的脚,说你看着简单,这里头的坑,能写满满一本笔记。
别以为包装线就是套个袋子封个口
很多人对包装线的最大误区就是:包装只是生产的最后收尾,随便整个线就行。真不是。从原料进线开始,理料、整形、喷码、封装、封箱、码垛,每一步都卡着前一步的节奏。差个几毫米,全线停。
就说瓶装饮料的理料工位,你要把歪歪扭扭从灌装机出来的瓶子,一个个摆得整整齐齐送进贴标机,就靠拨轮那几个齿。齿距差个一毫米,要么挤碎瓶子,要么漏一个进去,贴标直接歪。我前几年帮隔壁厂调过,原来的设计把齿距做死了,换个瓶型就得换拨轮,后来改了可调式的结构,卡机率直接降了九成,省下来的人工,三个月就赚回改造成本。
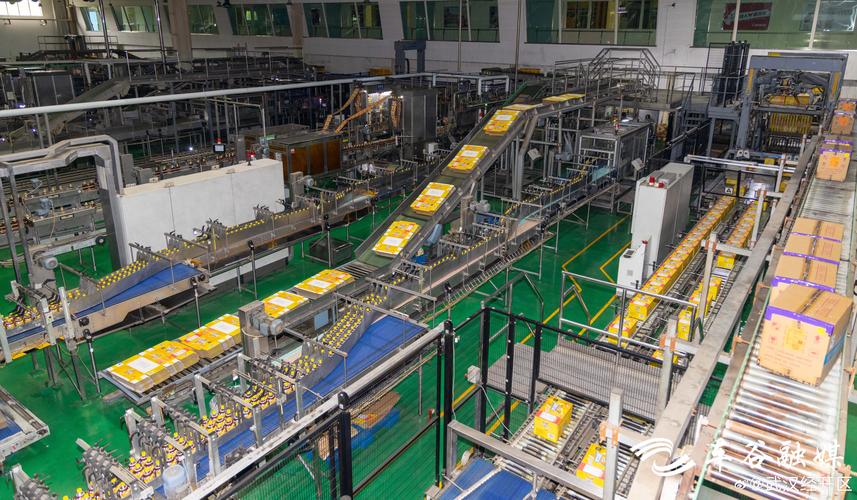 食品工厂瓶装饮料包装线理料工位实拍
最容易出问题的坑,全在不起眼的地方
说实话,我干这么多年,见过的大故障没几个,九成问题都出在没人在意的小地方。换产的时候急着开机,忘了调同步带的张紧度,紧了用不了半个月就拉断,松了跳齿,打码位置歪一个厘米,整批货都得返工。
还有封箱的胶带机头,很多人用完了就往那一扔,胶带渣粘在切刀上,下次切出来的胶带毛边,封出来的箱皱皱巴巴,客户直接拒收。上次帮一个客户排查故障,打码位置天天歪,他们把打码机换了,传感器换了,还是不对。我绕着线走了一圈,敲了敲传动轴,手一摸,震得慌。拆开一看,传动轴上固定轮的键松了,就那么一个指甲盖大的小东西,折腾了他们三天,损失了快两万块的货。
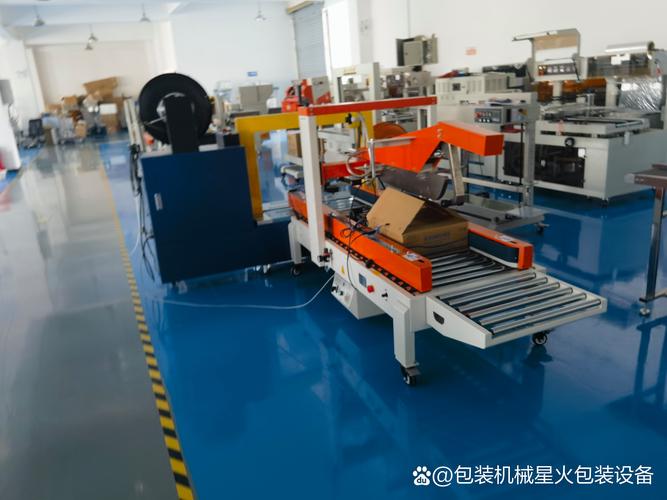 包装线封箱工位胶带偏移故障实拍
好线烂线,用两年就能看出区别
 好线烂线,用两年就能看出区别
很多厂子买包装线,只比速度和价格,从来不会蹲下来摸一摸机架的厚度。机架刚性才是一条包装线能用多久的核心。便宜线用薄角钢焊起来,跑不到两年,重力拉扯下机架就变形,这边调好了,走十箱过去那边又歪,怎么调都不对。我还见过更离谱的,高速堆垛线,机架软,堆个五六层就歪,倒一次就是半托盘货,碎得一地。
不过话说回来,也不是越贵越好。很多小厂子一天才出几千箱,非要买一分钟出几十箱的全自动化高速线,开机三小时,调试一整天,维护成本比赚的还多,完全没必要。适合自己产量的,才是好线。对吧?
干我们这行的,都知道,设备要养,不能造。很多人开机前不摸温度,下班不清碎渣,胶带碎纸掉进传动缝里,磨久了零件就废了。昨天刚给我们线换了齿轮箱的油,放出来黑得像墨,换完新油,跑起来的声音都轻了,站在边上说话都不用扯嗓子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里跑不停的包装线,藏着好多你不知道的细节
文章链接:https://m.lfdjt.com/p/zhizao/a/1439.html