2026-09-21 05:37:29 分类:正文
刚蹲车间钳工台边吹了一上午风,鞋帮子上沾了俩铁屑,蹭得水泥地面咯吱响。脚边堆着半干的防锈油,码着七八个不同尺寸的支架,全是今天刚调机做出来的。调机的老师傅骂了一上午,说这破活,一天八小时四个半小时在拧螺栓调定位,剩下三个半小时赶活,赚的工时钱全给调机造了。
别上来就砸钱换设备,先看工人的手
很多老板一听见要转小批量多品种,第一反应就是找设备销售,订柔性产线,上自动换刀机床,恨不得把整个车间拆了重来。几百万砸进去,开机率连三成都不到,放那落灰。
为什么?你算笔账就懂。一批活就做三五件,换一次工装调程序就得俩小时,机器开十分钟干完活,又得换下一批。就算机器能自动换,你不得把工件挨个装对位置?工装偏差一个头发丝,做出来的零件直接废。
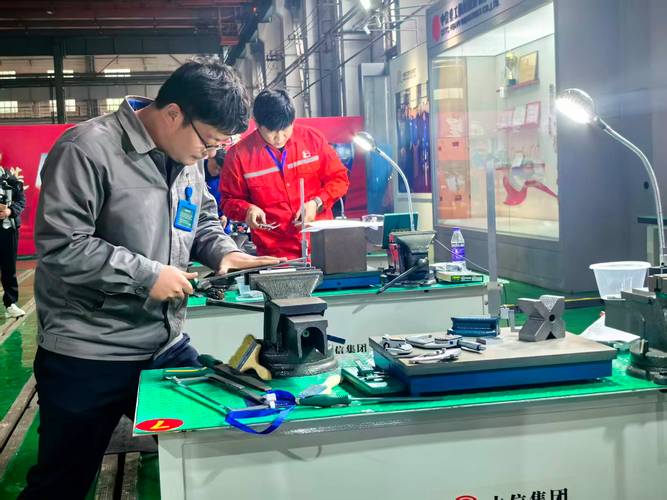 机械加工车间钳工调试工装现场
我见过最离谱的,为了做小批量,买了百万的五轴联动,结果大部分时间用来做十几件一批的铝零件,换一次工装的钱比零件利润还高。说白了,大部分人都搞错了问题的核心:小批量多品种的坑,从来都不是设备不够先进,是前端的标准化没做透。
同一个类型的零件,你换个尺寸就改一下定位基准,换个形状就重新做一套夹具,换一次活拆半台设备,那能不慢能不乱吗?
柔性不是玄乎词,就是给零件做「通用鞋柜」
之前跟一个做定制改装件的厂长聊天,他说他之前也踩过同样的坑,花了几十万换设备,还是亏。后来改了思路,不折腾设备,先折腾夹具。
不管你要什么形状什么尺寸的零件,全都拆成标准块加定制形状两部分。底板统一用同一个尺寸的标准料,定位孔全按统一位置开,夹具做一个通用的底座,不管你什么零件,只要底板对,卡上去就能用,不用拆底座,只换上面的夹紧块就行。
他给我打了个比方,这就像你家做鞋柜,原来你每买一双不同尺寸的鞋,就得重新打一个对应大小的格子,换鞋就得改柜子。现在所有格子都做一样大,不管你是运动鞋还是皮鞋,直接往里放就行,不用改格子。
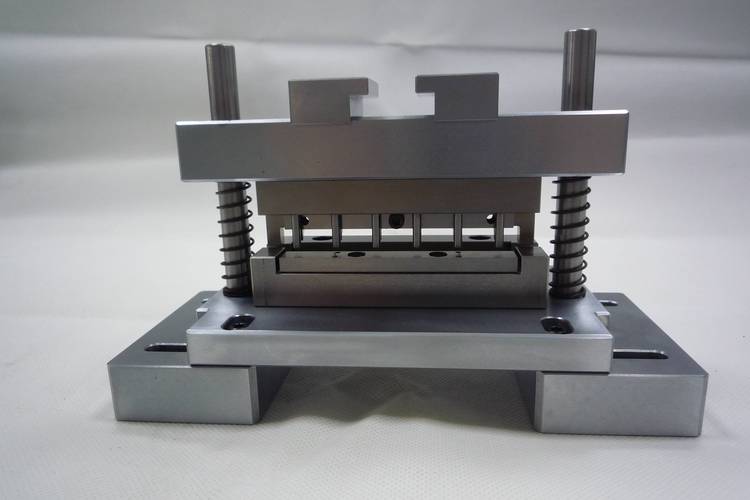 机械加工通用标准化工装夹具实拍
小批量多品种最核心的矛盾,从来都是换产时间和批量大小的矛盾。批量越小,换产时间占的成本就越高。你把换产从俩小时压到五分钟,就算只做五件,成本也能扛得住。
说实话,现在很多人吹柔性制造,吹得玄乎其玄,其实最省钱有效的改造,就是先把工装标准化,把换产时间压下来。花几万块改夹具,比花几百万买新设备有用多了,这不比啥都强?
不是所有厂子都得凑这个热闹
 不是所有厂子都得凑这个热闹
现在到处都在说,未来就是个性化定制,所有工厂都得转小批量多品种,仿佛不转就是落后,就要被淘汰。我就不爱听这个。
你本来就是做标准紧固件的,几百万件都是同一个尺寸,成本压到一分钱一个,赚的就是规模的钱,你凑什么小批量的热闹?瞎改什么?改完成本翻十倍,客户买得起吗?
我见过一个开五金加工厂的老板,被网上的专家忽悠,把原来三条赚钱的大批量产线拆了,什么活都接,一个月接几百种活,每种几件,一年忙到头,算利润还不如原来只做三种大批量的十分之一。最后亏得要卖设备,才砍了八成小单,捡回原来的老业务,才缓过来。
说白了,小批量多品种从来就是一种生意选择,不是什么政治正确,更不是所有工厂的标准答案。你得先问自己,你的客户愿意为多品种付溢价吗?你算完换产成本,还有的赚吗?如果没有,不如安安稳稳做你的大批量,赚踏实钱。
昨天调机的老师傅擦完手上的油,把最后一个零件码进箱子,跟我说,什么新鲜概念都不如摸清楚自己口袋里的钱靠谱。是这个理。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间聊透小批量多品种:为啥越改越乱
文章链接:https://m.lfdjt.com/p/zhizao/a/1365.html