2026-09-20 11:29:03 分类:正文
昨天跟着徒弟排查生产线,刚走到冲压工位,轰隆一声,整线卡了。徒弟脸瞬间白了,抓着对讲机喊维修,我按住他,先掏了烟靠在墙根等。他急得跳脚:师父咋不急啊?停一分钟都要扣钱啊。
我笑了笑,问他,你知道现在这状态,算哪种停机时间?他愣了,不就是机器坏了停了?还能有啥花样?
这就是很多新人,甚至很多干了好几年的调度都搞不清的事。
不是所有停下来都叫停机时间
很多人一看到机器不动,第一反应就是停机,要算损失。其实真不是这么分的。每天班前的十分钟点检,换产品换模具的提前计划好的停歇,工人吃饭换班的停线,这些本来就是生产计划里留出来的时间,算进正常的产能规划里,犯不着一惊一乍。
真正咬你钱的,是非计划意外停机。就是你没安排,突然冒出来的停顿。小到找不着模具多等的二十分钟,大到主轴烧坏停一天修,都是这一类。
很多工厂现在统计都懒,把所有停下来的时间堆一块报给老板,老板一看每月停机几十小时,吓得不行,又找不到问题出在哪,只会骂现场管理偷懒。
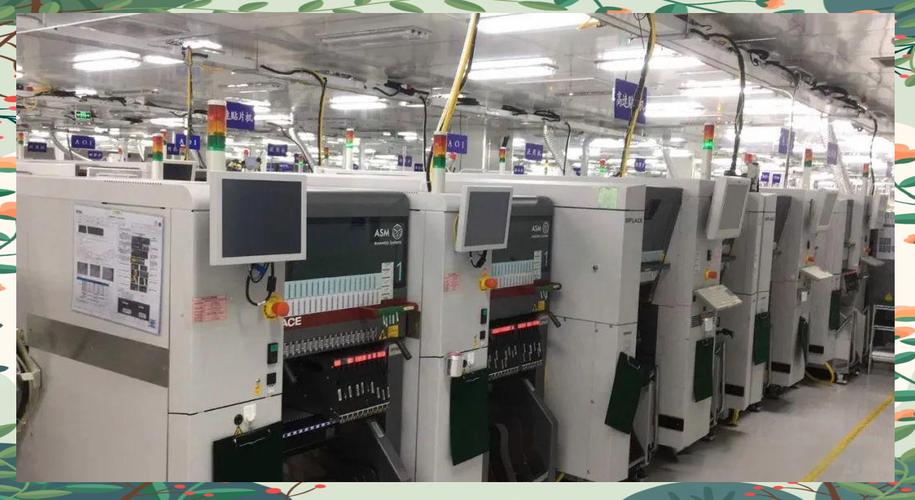 制造车间生产线停机状态实拍
就说我之前待的那条线,原来换模定的标准时间是四十分钟,每次不管多出来多久都算进换模的计划停机里,混了大半年,后来翻记录才发现,平均每次换模都要多拖十五六分钟,原因是模具库摆的乱,找模具就要花半天。这多出来的十五分钟,本来就是非计划的,就这么稀里糊涂被盖住了,每月亏出小半班产能,没人知道。
几秒钟的小停顿,才是最狠的
要说停四五个小时的大故障,所有人都重视,维修班长带着人连夜赶,修完还会写报告复盘。最怕的就是那种没人当回事的小停顿。
机器卡了一下料,工人伸手拨一下,按个复位,三秒钟又转起来了。传感器被铁屑挡了一下,误报了故障,吹掉铁屑,五秒钟好了。谁会把这个记进停机里?大多车间的统计规则,都是停够十分钟才算停机,短的一概忽略。
可你算笔账。一条线一天跑八个小时,平均每小时出十个小停顿,每个三秒钟,加起来就是四分钟。一个月二十二天,就是快一个半小时,够出整整一班的活了。
更坑的是,这些小停顿都是设备给你发的警告。轴承磨出间隙了,传感器位置偏移了,导轨缺油了,一开始就是时不时卡一下,你不搭理它,用不了半个月,直接给你撂挑子,一停就是大半天,那损失比这小停顿翻几十倍。
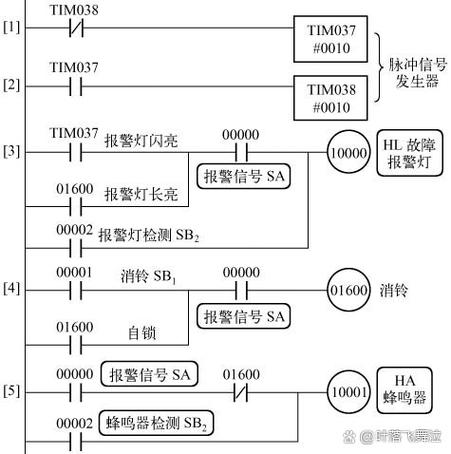 生产线小型传感器误触发故障示意图
我之前碰见过一个有意思的事,有条线每个月都完不成产能,所有人都觉得是设计产能不够,要扩线。后来新来的维修师傅把十秒以上的停顿都记下来,一周就找出来问题:进料口的三个传感器被切削液溅得脏了,每天误触发几十次,积下来一天少开二十分钟,一个月就是快八个小时,刚好差出那点产能。擦干净传感器,一分钱没花,产能直接达标了。
算对停机时间,才能省真金白银
 算对停机时间,才能省真金白银
很多人觉得统计停机时间是财务干的活,是给老板做报表看的,没用。其实根本不是。你把停机时间分清楚了,哪块出问题就一目了然了,根本不用瞎猜着整改。
比如说,你统计完发现非计划停机里,八成都是小停顿,那你就把重点放在日常的点巡检,把容易出问题的易损件提前换了,比等出了大故障再修划算多了。要是发现换模的额外停机多,那你就整模具的定置管理,花不了两天功夫,就能省出好多时间。
说实话,很多老板一提到降本,就盯着原材料的价格砍,盯着工人的绩效抠,抠来抠去抠不着点子上。从来没人低头看看,自己生产线里藏了多少没人管的停机时间,那些都是白白流走的钱啊。
不过话说回来,搞这个也不难,不用上什么特别贵的系统,就是别懒,别嫌麻烦,别把所有停机都往一个框里装。你分清楚了,问题自己就冒出来了。
上次那个徒弟后来自己蹲在生产线摸了三天数据,找出来五个经常出问题的小地方,整改完之后,每月多出快八个小时的产能,拿了绩效奖之后请我喝冰红茶,说原来真的能省这么多。我喝着冰红茶看车间机器轰隆轰隆转,没说话。本来就是这么回事嘛。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形小偷:你不知道的停机时间
文章链接:https://m.lfdjt.com/p/zhizao/a/1201.html