上周带个刚毕业的小孩蹲在数控车床边,他盯着操作工把第一根铣完的铝制卡钳往台钳上一夹,游标卡尺抽出来随便扫了两个数,提笔在检验单上啪嗒盖了个蓝章,转头就按了机床的自动循环键。小孩扯我袖子问,这就完了?
大多数车间的首件检验,从一开始就走偏了
我当时没直接答。毕竟这种场景,在我待过的十几个车间里,至少八成的班组都在天天演。
很多人对这个环节的误解,从根上就错了。首件检验从来不是对着第一个零件量两个尺寸就完事。换了新程序要检,换了新刀具要检,换了原材料批次要检,甚至早上刚开机、主轴温度还没升到工作温度时跑出来的第一个件,都得纳入首件的核查范围。不是说你昨天班产的零件全合格,今天换班了就可以直接开线冲产量。
我上次碰到个车间,换了新的硬质合金刀具之后,操作员图省事没重新对刀,检验员拿着游标卡尺对着前一班次加工完的合格件量了两个数,提笔就盖了章,结果新刀具的切削深度比之前深了0.3毫米,整批两百多个零件的外圆尺寸全超了差,最后拉去外协磨了三个通宵,光加工费就花了快五万。车间主任拍着检验台骂的时候,那个检验员还委屈,说自己明明量了尺寸,全在公差范围内。
他量的根本不是新程序跑出来的首件。

你以为是量尺寸,其实是给整批货拍“出生照”
很多人觉得首件检验不就是卡尺寸吗?拿上卡尺千分尺,对着图纸上的公差框一个个核对,数值在范围内就算过。
哪有这么简单。
你得先确认程序输对了没有。我见过最离谱的一次,操作员把程序号输错了,跑出来的零件是上个月做的另一个产品的形状,检验员拿着卡尺量了十分钟,所有尺寸全对,就是根本不是当天要交的货。
你得摸一摸加工面的质感。有没有震纹?切屑是碎的还是缠成一团的?冷却液喷的位置是不是偏到夹具上了?这些细节,你光靠卡尺量数值是发现不了的。要是切屑都缠在刀具上了,你就算首件尺寸全对,跑个几十件刀具磨坏了,照样出批量报废。
甚至你得看看夹具是不是松了。压板的扭矩够不够?定位销有没有被切屑垫起来?这些东西,藏在零件和夹具的接触面里,不蹲下来仔细瞅,根本发现不了。
说白了,首件就是给整批货拍的第一张“出生照”。这张照片里的所有细节,就是你后面整批货的基准。要是基准歪了,后面跑的越快,错的越远。
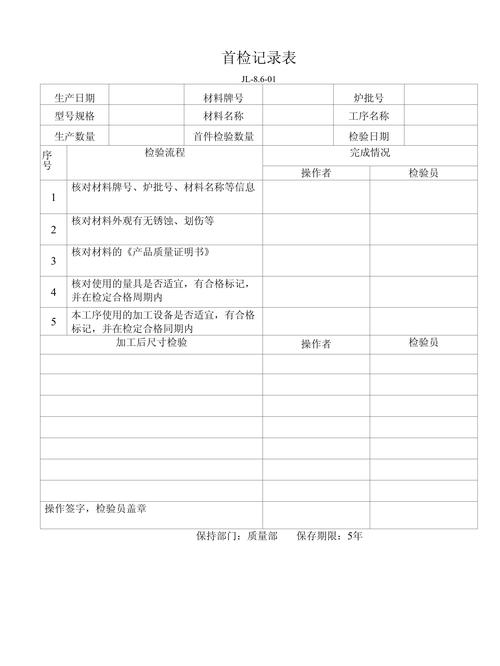
最容易漏的,从来不是卡尺卡得到的尺寸

说实话,我在车间待了快十年,见过太多班组把首件检验做成了“数字游戏”。只要卡尺卡出来的尺寸在公差范围内,什么形位公差、表面粗糙度、刀具磨损余量,全不管。
这哪行啊。
你拿个普通卡尺,量个外圆、量个孔径没问题,可你能量同轴度吗?能量平面度吗?这些藏在零件形状里的偏差,你得打表,得靠专用夹具测,少一样都不行。还有原材料的批次,你要是换了不同硬度的铝材,刀具的磨损速度根本不一样,一开始的尺寸是对的,跑个上百件,刀具磨掉零点零几毫米,尺寸就飘出公差了。这时候你要是首件检验的时候没把原材料批次记在单子上,后面出了问题,你翻遍记录都找不到原因。
所有可能影响加工精度的变量,都要在首件环节确认到位。很多人说做首件耽误时间,是啊,你花个十来分钟把所有环节捋一遍,后面机床跑两个小时的自动循环,你站在边上喝杯茶盯着切屑状态就行。可你要是图省这十分钟,等你跑了两百件再发现尺寸错了,拆夹具、退料、重新调程序,花的时间是这十分钟的几十倍,算下来哪个更亏?
我之前见过一个老检验员,做首件的时候不仅量尺寸,还要把首件的切屑攒一点放在记录单旁边,把当天的环境温度记在单子角落,甚至连早上开机后主轴空转了多久都要写上去。别人笑他太较真,他也不反驳,就是每次他们班组的批量报废率,是整个车间最低的。
那个刚毕业的小孩,上次跟着老检验员蹲在机床边,把首件的尺寸一个个量完,在满是油污的记录单上签了自己名字的时候,他抬头跟我说,原来这不是走流程啊。
我拍了拍他肩膀,没说话。
毕竟车间里的道理,从来都是踩过坑的人才能真懂。
作者|制造
排版|制造
审核|见微