2026-09-19 02:37:23 分类:正文
刚从车间出来,手上还沾着点没洗干净的金属粉。那根磨得槽都快平了的轧辊,昨天刚送下机床,今天过磨床测完公差,刚好达标。
好多人路过机床,都凑过来问,这不就是个高级堆焊吗?吹得那么神,犯得上吗?
为啥坏了不换新,偏要补这一块
你去问问轧钢车间的班长,换一根新的核心轧辊要多少钱。
说出来吓你一跳。顶得上好几个熟练工大半年的工资。要是刚用了两年就磨坏了,直接扔?那成本堆下来,老板半夜都能醒过来。
之前也用普通电弧堆焊补过。什么毛病?堆的时候温度太高,整个辊身都烧变形了,校直校大半天,最后硬度还上不去,用不到三个月,又磨回原来的德行。还有的堆完应力太大,转起来晃得厉害,一不小心直接裂成两半,那才叫赔了夫人又折兵。
激光熔覆就解决了这个最头疼的问题。它熔的只是要补的那一层,基体本身根本不会被烧透。补完的层,硬度够,耐磨,还和基体融得死死的,不会掉。
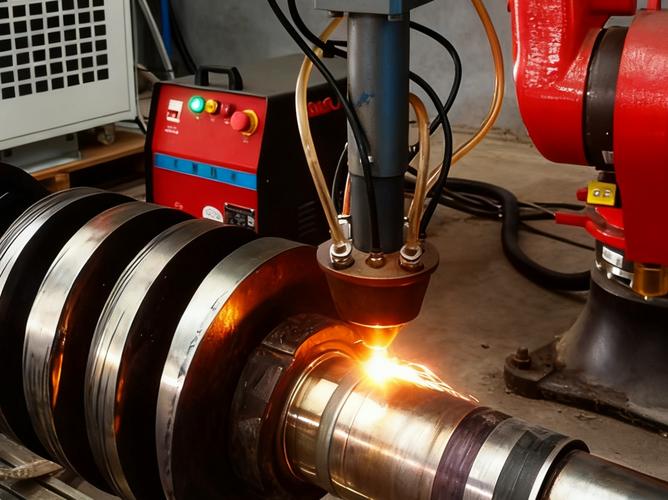 车间修复后轧辊激光熔覆层
站在机床边看一眼,就懂它的门道
我第一次站在机床边看加工,震得我鞋底都发麻。机器是低频的嗡鸣,不像切割机那样刺耳扎脑子。一束细得像缝衣针的红光,顺着磨损的槽道慢慢走,旁边的送粉嘴跟着同步喷金属合金粉。
粉刚碰到激光,瞬间就化成了液态,牢牢粘在已经清理好的基体上,一层大概也就零点几毫米厚,一层一层往上叠,刚好把缺的肉补出来,不多也不少。
补完你去摸辊身,只有补的那一块有点温乎,别的地方还是凉的。
就这么神奇。
说白了,原理其实不复杂。就是把熔化的合金,牢牢焊在基体表面,既融合了,又不会渗太多进基体,还能刚好做出我们想要的硬度和耐磨性。比普通堆焊精度高太多,应力也小太多。
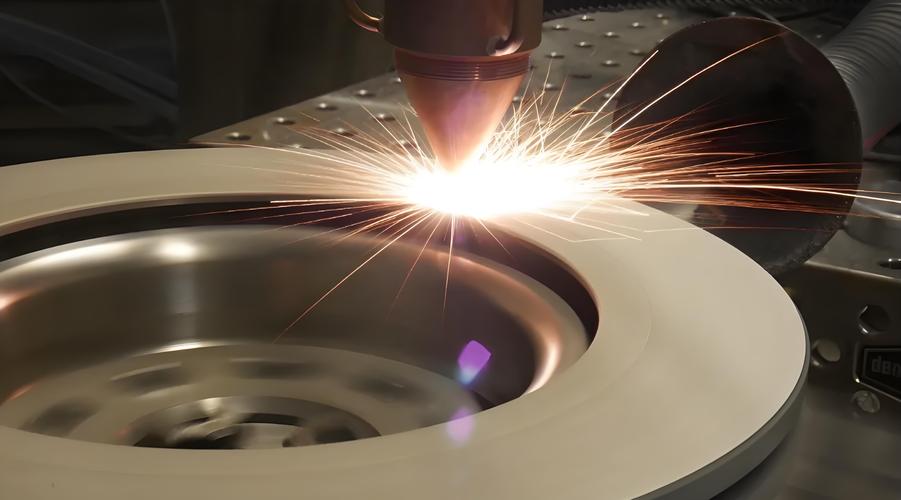 工业车间激光熔覆加工现场
这不是神仙手艺,也经常翻车
 这不是神仙手艺,也经常翻车
别听厂家销售吹得天花乱坠,什么零缺陷百分百好用,那都是鬼话。干我们这行的,谁没翻几次车。
上周我徒弟刚出了一次问题,熔完打硬度,一块一千多HV,一块才六百多,整根辊直接废了一半。找了半天才发现,送粉嘴堵了小半孔,走刀的时候一半时间粉没送够,自然就出问题。
还有南方梅雨季的时候,粉末放在车间里忘了封,吸了潮,喷出来的熔覆层全是细小的气孔,磨完之后密密麻麻的小坑,只能铲掉重新熔,耽误大半天工期。
很多刚入行的小孩,对着参数表调机器就觉得万事大吉,其实根本不是那回事。基体的磨损程度不一样,环境湿度不一样,甚至粉末批次不一样,都得调参数。差个几十瓦的功率,差个几毫米每秒的走刀速度,出来的活天差地别。
说实话,现在好多人拿它和3D打印混为一谈,其实不是一回事。3D打印是凭空打出一整个零件,它是给缺肉的零件补,给容易磨损的零件做防护层,本质是修和改,花小钱办大事。
不过话说回来,这手艺真的是帮工厂省了太多钱。之前我们接了一个进口设备的轴,订新的要等小三个月,停产一天都损失不小,用激光熔覆补完,三天就装上去用了,用到现在快两年,一点问题都没有。
我刚接触这行的时候,也觉得就是厂家炒概念,换个名字卖高价。现在干久了才知道,这真的是给咱们做制造的省了真金白银,也给好多本来要回炉的零件,多续了好几年的命。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:给磨损零件焊出新生的激光熔覆,到底牛在哪
文章链接:https://m.lfdjt.com/p/zhizao/a/972.html