2026-10-13 06:04:03
作者:
制造
刚进车间当学徒那会,第一次站在激光切割机床边,我整个人都傻了。以前见惯了乙炔切割呲呲冒火黑烟滚滚的样子,这玩意儿安安静静,除了风机轻轻的轰鸣声,连大点动静都没有。切完开门,金属零件整整齐齐躺在工作台上,伸手摸切面,滑得跟磨过似的。
你以为激光是“烧断”金属?其实完全错了
很多外行甚至刚入行的学徒,都觉得激光切割就是靠高温把金属烧化切开。说实话,我一开始也这么想。直到师傅拿废切片给我看,指给我看截面那层均匀的气化痕迹,我才搞懂。
本质上,激光切割就是把极高能量的光聚到一个针尖大的点上,这个点的温度高到能直接把金属气化,不是慢慢烧融化。辅助气体再顺着这个缝把气化的残渣吹走,一块料就切开了。
所以合格的激光切割工位,几乎没什么浓烟,也不会有大片的烧黑痕迹。这也是为什么它比老式切割干净太多。
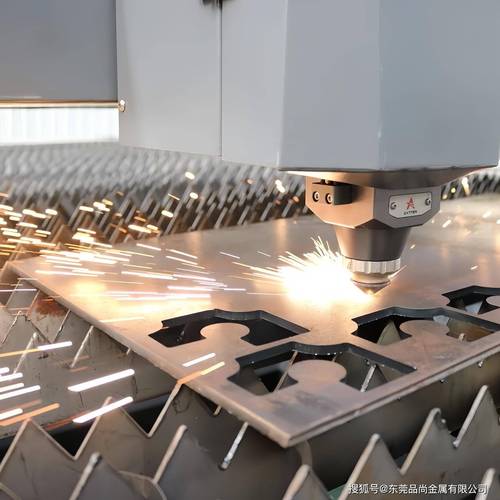 车间光纤激光切割金属切面实拍
老操作工都踩过的坑,稍不注意就出废件
干这行久了,见过太多新手甚至干了两三年的老师傅,阴沟里翻船。
最常见的就是厚板切割挂渣。一看到截面粘了一堆乱七八糟的熔渣,第一反应就是功率不够,往上加功率。结果功率加了,渣还是挂,还把板边烧得变形,直接废了。
其实绝大多数挂渣都不是功率的问题,是吹气压力或者角度不对。残渣吹不出去,留在缝里冷却粘住,可不就刮手吗?把气压调个零点几个单位,再把焦点往下挪个零点几毫米,问题多半就解决了。
还有一个坑就是穿孔。新手怕穿不透,就给很长的穿孔时间,结果呢,小孔周围被烧得鼓起来,切出来的零件孔位歪了,装都装不上。我刚学那会就干过这事,一块不小的板,切出来第一个零件就废了,心疼了好几天。
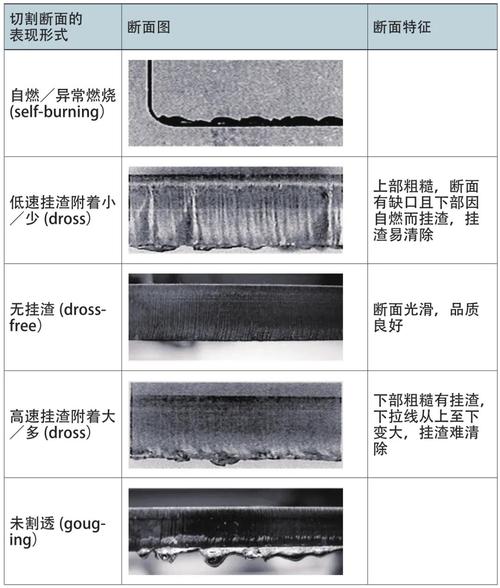 激光切割厚板截面挂渣对比图
它凭啥能把老切割设备挤得没位置
 它凭啥能把老切割设备挤得没位置
不说远的,早些年很多钣金厂还靠线切割、冲床干活,现在呢,只要接小批量活的,基本都配了激光切割。
原来线切割切一块巴掌大的复杂零件,要大半天,激光切割几十秒就搞定,精度还高一两倍。冲床更不用提,切个新形状就得开新模,一套模价格不低,要是只做十个八个零件,光开模钱都赚不回来。激光呢?把设计图导进去,调好参数就能切,啥奇形怪状都能做。
不过话说回来,激光切割也不是万能的。比如切反光性特别强的紫铜黄铜,就得专门调参数,弄不好还会弹光打坏机床的保护镜头,那玩意儿换一次真的肉疼。还有太厚的非金属,其实不如别的切割方式划算,不是不能切,是性价比不高。
现在逛加工车间,十家做钣金的有八家的激光切割机是连轴转,只要不是批量特别大的标准化零件,它几乎都能hold住。你要是去加工厂,远远看去那个安安静静不冒黑烟的大机床,十有八九就是干这个活的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不到烟的激光切割,原来藏着这么多门道
文章链接:https://m.lfdjt.com/p/zhizao/a/9495.html