2026-10-13 07:13:53
作者:
制造
我昨天刚在车间蹲了一下午,跟着新来的小伙子整理下料区,看他蹲在切割台边骂骂咧咧,切出来的钢板边全是挂不掉的硬渣,歪歪扭扭根本没法用。
问他知道手里的机器到底是怎么把钢板切开的不?他摇摇头,说只知道按下开关就出弧,按操作书走的,怎么就切不好。
不是所有切割,都是靠刀头硬磨
很多人对切割的印象,要么是锯片一点点啃,要么是火烤熔化了拉开,还有的觉得就是锋利的刀硬砍。
等离子切割不一样。它根本没有和钢板硬碰硬的物理刀头。
说白了,它切东西靠的是一束带电的高温等离子气流。我们都知道物质有固液气三种状态,其实还有第四种,就是等离子体——把普通气体通电加热,温度升到几万度,气体就会电离变成等离子,不仅导电,温度高到能瞬间熔化几乎所有常见金属。
熔化了还不算,高速气流会直接把熔渣吹走,就这么留出一条整齐的缝,切开了。
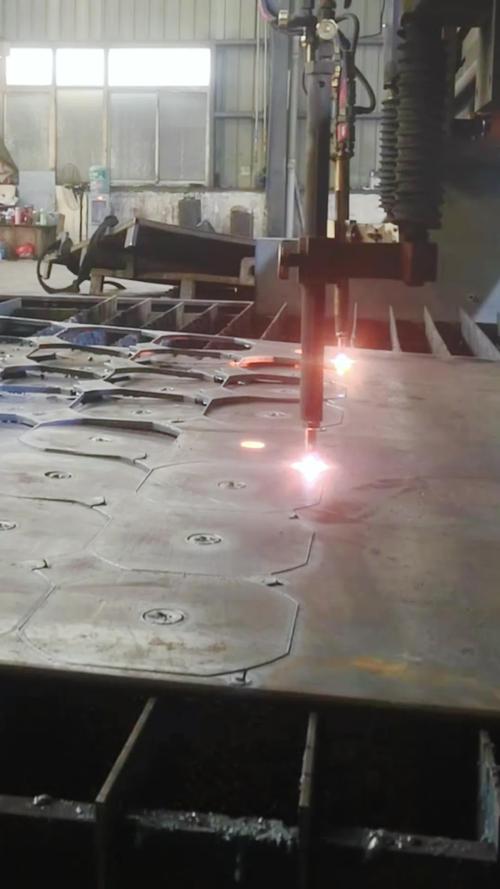 车间现场等离子切割钢板工作图
跟你说,这玩意儿刚出来的时候,多少老切割工看傻了眼,原来切不锈钢还能这么快?之前用乙炔切不锈钢,烧半天切不动,它上去十几秒就透了。
新手最容易踩的坑,全在细节里
我见过太多新人,上来就按最大功率开切,觉得功率越大切得越干净,这纯粹是想当然。
切两毫米的薄板,你开十几千瓦的大功率,结果就是边缘直接被烧塌,凹进去一大块,还全是黑渣,磨都磨不掉。反过来切厚板开小功率,切到一半就透不过去,半截卡那,气死个人。
还有气压调整,这个坑踩的人最多。气压太低,熔化的渣吹不走,就粘在切割面背面,就是大家常说的挂渣,硬得跟铁疙瘩似的,角磨机磨半小时都弄不掉。气压太高呢?高速气流直接把电弧给吹断了,切一半灭弧,又得重新起弧,线歪得不成样。
再就是喷嘴距离,很多新手怕切不准,把喷嘴贴在钢板上切,不出十刀,喷嘴自己就被烧变形了,又得掏钱换配件,亏不亏?正常要留一点空隙,大概就是一块硬币到一张银行卡的厚度,根据切割厚度调,就刚好。
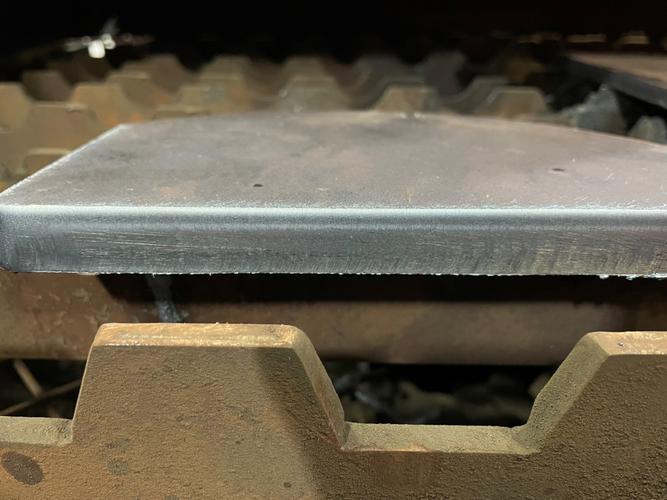 等离子切割正常与挂渣成品对比图
说实话,我见过太多人买了好机器,切出来的活还不如人家小机器切的好看,大多就是这三个细节没整对,不是机器不行,是不会用。
别神化,它也有干不了的活
 别神化,它也有干不了的活
很多销售宣传的时候说,等离子能切金属能切塑料能切木板,什么都能切,听听就算了,别当真。
普通工业用的等离子,就是冲着切金属来的,尤其是乙炔切不动的不锈钢、铝合金、铜这些有色金属,它用着特别顺手,切得快,缝还窄,省料,精度也够大部分钣金加工用,比线切割快上几十倍,成本还低。
但是切那种十几公分厚的普通碳钢,它就不如火焰切割划算,电费贵不说,切厚了精度也上不去,不如人家火焰切割便宜好用。
非金属更别想,除非是那种专门定制的特殊机型,普通机器切塑料,直接把塑料烧得黢黑冒烟,粘得满割嘴都是,切木板直接给你点着了,不信你试试。
刚才那个新人,调对了气压,把喷嘴距离拉开,重新下了一刀,出来的边干净整齐,几乎没什么挂渣,他拿在手里翻来覆去看,笑说原来之前全瞎忙活。
就是这样,机器本身不骗人,懂它的脾气,才能出好活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形刀:你不知道的等离子切割
文章链接:https://m.lfdjt.com/p/zhizao/a/9511.html