2026-10-11 18:15:01
作者:
制造
上个月带刚进厂的新人转车间,小伙子眼睛直放光,盯着刚进场的数控加工中心挪不动脚,问完主轴转速问刀库容量,把能看见的大件问了个遍,转身一脚踢到我脚边那堆焊过的铁块,皱着眉问:这堆废铁放这干嘛?我乐了,告诉他,这堆“废铁”,比那台几十万的机床还金贵。它就是专用夹具。
不是所有夹东西的都叫夹具
很多人对夹具的印象还停留在台钳上,不就是夹工件固定吗?随便找个老虎钳卡上不行?
真不行。
通用夹具能凑活用,但碰到需要批量出活的零件,差一点都不行。就说加工汽车缸盖那活儿,缸盖上要打十几个大小不一的孔,位置差一丝都装不上。用通用卡盘夹,每装一个零件,就得老师傅调一次位置,对一次刀,快的话二十分钟,慢的话半个钟头,调完还得切个试块测尺寸,折腾半天才能干一个。换专用夹具呢?把缸盖往上一放,对准定位销,扳一下手柄卡紧,十秒搞定。位置分毫不差,换个学徒来都不会错。
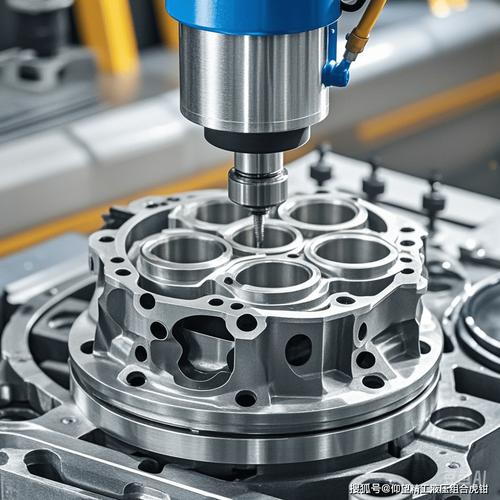 机械加工车间发动机缸盖专用夹具实拍
内行看夹具,外行看机床
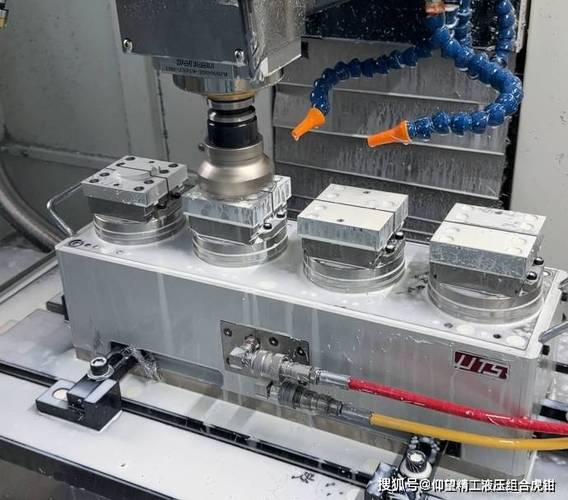 内行看夹具,外行看机床
这话在车间传了几十年,真不是瞎说。我见过太多老板,大手笔砸大几百万进口顶级机床,却在夹具上抠抠搜搜,随便找个小作坊焊一个凑活用,最后活干不出来,还怪机床不行。
前两年我去帮一个朋友的厂子排查问题,他们接了一批薄壁套筒的活,干出来十件有八件圆度不合格,老板急得上火,花了几万块找厂家来修机床,换了丝杆调了主轴,还是不行。我绕着机床走了一圈,捏了捏他们用的夹具,就找到问题了——夹具只在两端夹紧,中间悬空,夹紧力一上去,套筒直接被夹成了椭圆,松开自然不合格。后来重新做了带内支撑的专用夹具,装上就解决问题,合格率直接拉到百分之百。
专用夹具最核心的价值从来都不是夹得紧,而是一次定位,永久一致。只要基准定对了,不管谁干,干多少个,尺寸都是准的,省了调机的时间,省了试切的废料,算下来,省的钱早就够做十个夹具了。很多小厂缺熟练工,一个好用的专用夹具,能直接把新手的产出拉到老师傅的水平,这可不是瞎吹。
专用夹具不是越贵越复杂越好
说实话,我见过不少设计师,做夹具总喜欢堆东西,又是气动夹紧又是传感器,搞得花里胡哨,其实很多场合根本用不着。如果是小批量的定制活,做复杂的自动化夹具,成本都赚不回来。
我早年在车间见过一个老师傅,接了十几个异形机架零件的加工活,要开不规则的槽,定位特别麻烦,他没做钢夹具,直接用环氧树脂在工位上浇了个和零件轮廓一模一样的窝,把零件放进去就卡得严严实实,定位精度丝毫不差,整个夹具做下来才花了几十块,比做钢夹具省了小一万,用到现在都没坏。
专用夹具最容易踩的坑,就是过度夹紧导致零件变形,尤其是薄壁、容易形变的零件,你咬得越紧,错得越离谱。好的夹具会把夹紧力均匀分摊在整个支撑面上,该顶的地方顶,该夹的地方夹,不会让零件受多余的力,干出来的活自然准。
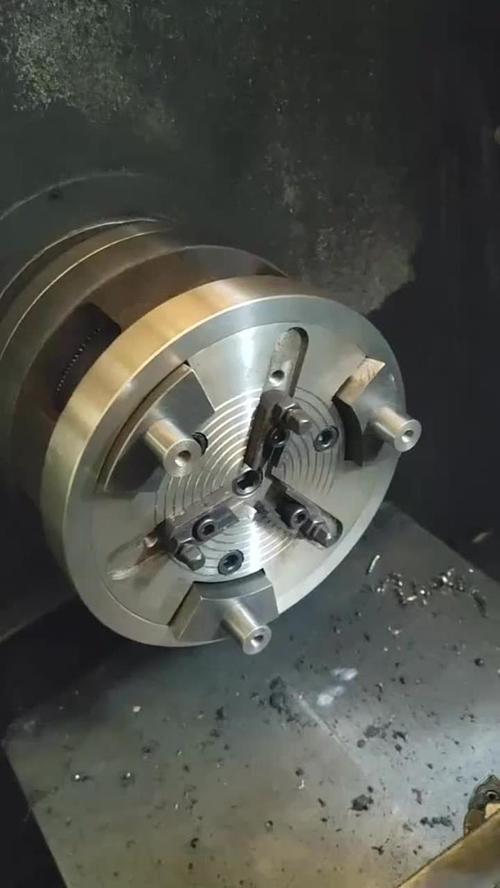 薄壁零件加工防变形专用夹具实拍
不过话说回来,专用夹具也不是万能的,只有批量生产才能摊低成本,做个十个八个零件,开夹具的钱都比零件本身贵,那就没必要折腾,用通用夹具慢慢调就好。现在也有不少折中的方案,比如快换式的半专用夹具,换几个定位块就能干不同的活,兼顾了效率和灵活性,很多多品种小批量的产线都在用。
那天新人听完,蹲在夹具旁边摸了半天,抬头跟我说,原来车间里最值钱的东西都不在明面上。我笑了笑,没说话。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被忽略的专用夹具:制造车间里的隐形功臣
文章链接:https://m.lfdjt.com/p/zhizao/a/8974.html