新人最爱犯的错:把CPK做成了算术题
很多人刚学质量,背的第一句就是CPK要大于1.33,大于1.33就是合格,小于就是不合格,至于为什么,没人说得清。 我问过那个实习生,你知道为什么你全合格的零件,CPK过不了吗?他摇头,说老师只教了公式,套进去出数就行。 很多产线现在还这样,测完十个尺寸,挑几个漂亮的填进去,算出来数够了,交差完事。反正客户也不会蹲在你车间一件一件复算。 但是骗报表骗得了,骗机台骗不了。今天你凑数交了差,过半个月批量出问题,倒霉的还是现场干活的。
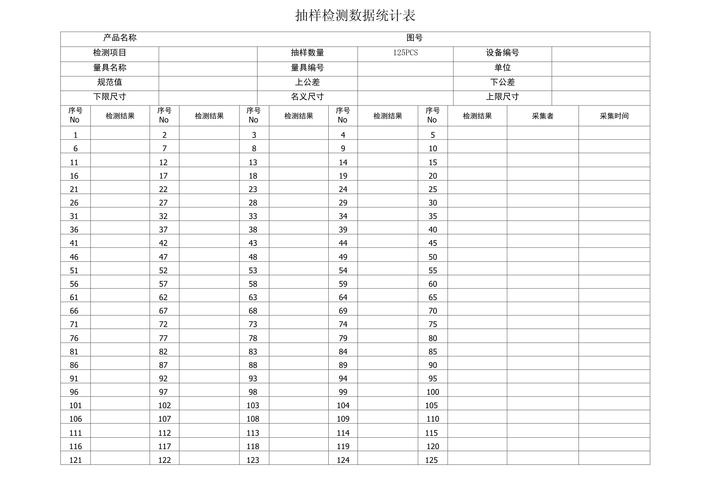
CPK到底算的是什么,说人话就是「稳不稳」
别听书本上那些拗口的定义,什么过程能力指数,太绕了。 给你说个生活化的例子。你每天出门开车,要求你必须把车停进车位,车轮不能出线,还得离左边线不超过十公分。 有的人停车,每次都偏个两三公分,从来不会超过五公分,哪怕从来没完全正对着,但是每一次都差不了多少,都在要求范围内,这CPK就高。 有的人停车,今天偏左十公分,明天偏右十公分,虽说都没出线,都符合要求,但是波动大,今天运气好不超,明天说不定就出线了,这CPK就低。 懂了吧?CPK看的不是你当前这批合不合格,看的是你的生产过程,能不能一直稳定出合格的活。 很多人搞反了逻辑,以为全合格CPK就一定够,不对。我之前遇到过加工主轴外圆的活,公差两丝,连续测了二十件,全都在公差里,CPK才刚过0.8。为什么?机台导轨用了十几年,间隙大了,每次进刀都晃一点,今天运气好晃的小,明天晃的大,再过两天原料硬度变一点,直接就超差。
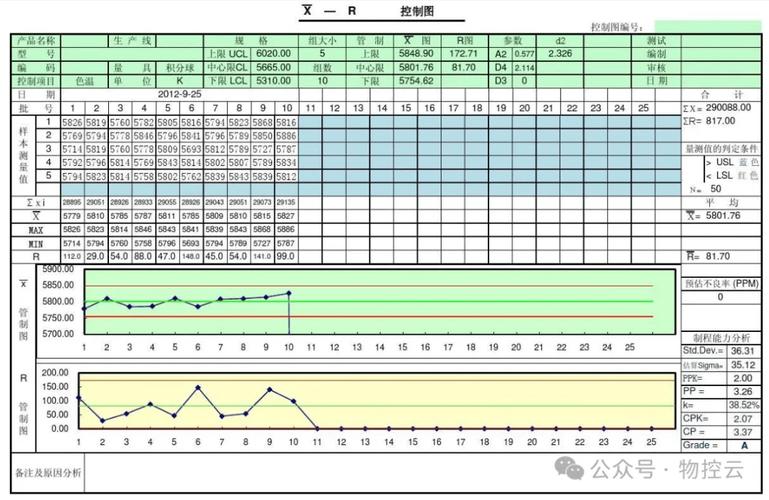
算对CPK,才是真的给产线减负
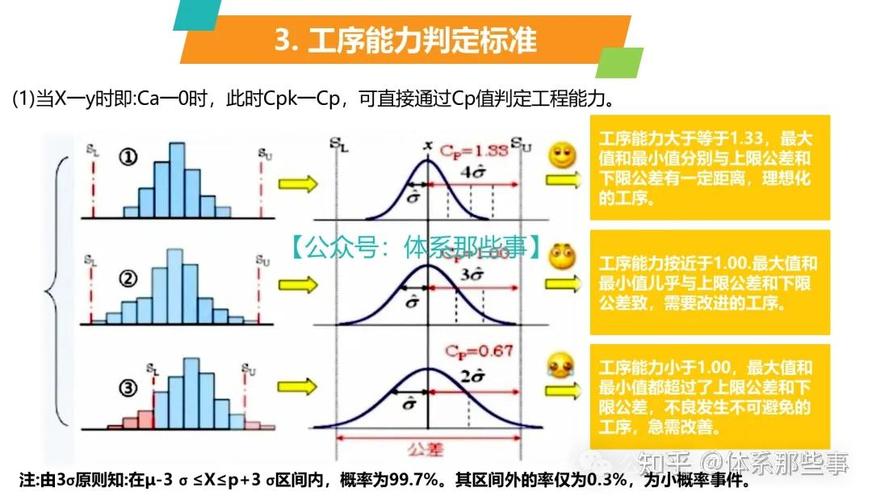
不过话说回来,现在很多工厂玩过火了。什么工序都要求CPK过1.67,差一点就考核班组,完全不管这个工序到底需要多高的精度。 我见过一个做铸件毛坯的工序,公差给了一个毫米,非要CPK过1.33,工人天天调浇铸温度,本来一天出八十件,现在只能出五十,就为了凑那个破数,完全是浪费成本。 CPK本来是帮你偷懒的工具啊。你想啊,要是你的工序CPK稳定在1.5以上,说明你过程够稳,根本不用全检,抽检就行,省多少人工多少时间? 要是CPK低,也不是坏事,直接帮你锁定问题在哪:要是中心偏移了,那就是刀补没调好,调一下就完了;要是波动大,那就是机台间隙大了,或者原料不稳定,顺着找就对了。 昨天刚帮一个班组调完机,原来CPK只有0.9,天天安排两个人全检,我拆开导轨盖板紧了紧丝杠,换了个挡块,CPK直接升到1.5,当天就把两个人撤去干别的活了。 没人说什么,大家都懂,能帮着少干活少出问题的工具,才是好工具。至于那些报表上凑出来的漂亮数字,除了应付审核,有什么用呢。
作者|制造
排版|制造
审核|知知