别拿SPC当填数的虚活儿
说实话,不止这个小徒弟,干了十来年的老操作工,不少也这么想。很多工厂里,SPC就是墙上贴一张控制图,每天下班找个人填五个数,月底装订起来锁柜子,审核的时候拿出来翻一翻,完事。真出了问题,没人会想到去这堆纸里找原因。 SPC到底是干嘛的?说直白点,就是给你的生产过程搭一个过程脉搏记录仪。咱们做机加工的都知道,没有哪两个零件能做得完全一模一样,总有波动。大部分人等波动跑出公差了,才挑出来当废品扔。SPC不一样,它帮你在波动还没大到出废品的时候,就看出不对头。 就像你量血压,不是等中风了才知道血压高,平时体检就能看出趋势不对,早点调理就没事。
看懂波动,比吃十年经验饭还管用
很多人一听到统计过程控制,就头大,觉得满页公式肯定学不会。其实核心逻辑简单到离谱。就是给你的过程画两条线,叫控制线,把波动分成两种:正常波动和异常波动。 正常波动是什么?就是机床本身的间隙,刀具自然磨损,室内温度变个一两度,带来的一点小偏差。就像你每天走路上班,步幅偶尔差个一厘米,不影响你走到目的地,这种波动你不用管,怎么调都消不掉。 异常波动就不一样了,是你没料到的问题。比如刀架松了,原材料硬度不对了,这种波动会让你的尺寸慢慢往一个方向飘,或者突然跳出去。还没超公差呢,趋势已经不对了。 我见过最多的误区,就是把公差线直接当控制线用。那完全是瞎搞。公差是客户给成品的要求,控制线是你这个过程本身能达到的波动范围,两码事。你把控制线设成公差,那等点出了控制线,已经是废品了,还要SPC干嘛? 我早年干过一条油缸生产线,车内孔,原来就是天天靠操作工首件三检,干够一百件抽十个,没问题就接着干。经常抽测的时候都没问题,干到下班才发现,连续五十件尺寸超了,全部废掉。后来我们把控制图画对,只要连续三个点往一个方向偏,就停下来调刀补,从那之后,半年没出过批量废活。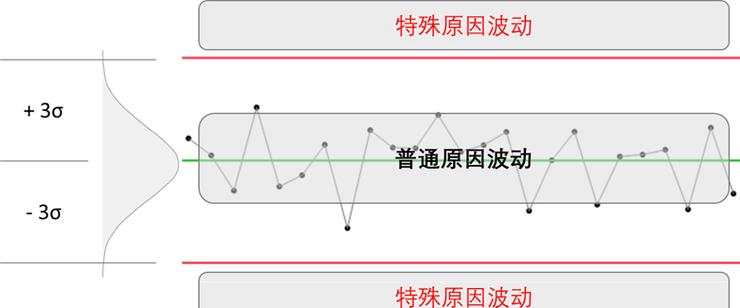
用对了,真的能少加班
作者|制造
排版|制造
审核|白杨