2026-09-18 13:30:54 分类:正文
刚蹲在装配车间墙角跟班长吵完架,鞋帮子沾了块黑机油,现在蹭得我裤子上全是印子。吵架的原因很简单,他嫌我让车工每加工三件就卡一次圆角太耽误进度,我嫌他不要命敢放着公差飘不管。今天就唠唠这事,质量控制到底控的是什么。
别把质量控制做成了事后挑废
很多老板,甚至不少干了十几年的老厂长,都是这个思路:前面玩命赶活,最后放几个老质检卡大门,坏的挑出去扔了,好的发走。听起来没毛病对不对?
说实话,这是最赔本的买卖。一块锻件下料,粗加工精加工热处理,折腾小一周,最后发现中心孔偏了,整根轴直接变废铁。料钱工时全打水漂,比你在每一步多花两分钟检查贵十倍都不止。我见过整整一卡车活拉去回炉,老板躲在办公室三天没出来,换谁不心疼?
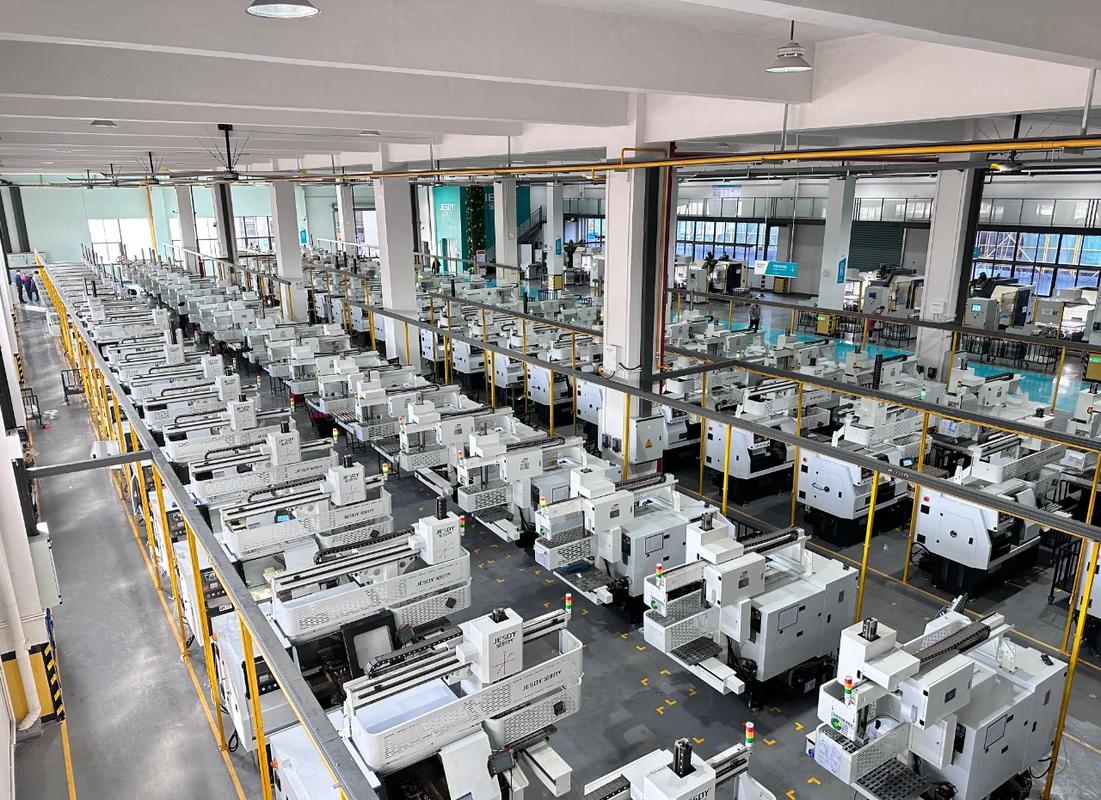 机械加工车间最终质量检验工位
很多人算不清这个账,觉得多雇几个质检花不了多少钱,提前全检耽误进度,亏得更多。那是没算过废活的账,也没算过砸牌子的账。真出了批量问题,客户把订单全转走,你哭都没地方哭。
真功夫都在提前控住,不是等出事再补
说出来你可能不信,我待过的最顺的产线,质检人数比别的地方少一半,出问题的概率不到十分之一。为啥?因为人家把检查拆到每一步了,不是堆到最后。
操作工加工完第一个面,随手拿游标尺卡一下余量,换刀之后第一件必须打尺寸,每班开工用标准块校一次检测头,都是顺手的事,花不了十秒钟。很多人说什么统计过程控制太玄乎,听不懂,说白了就是盯着过程里的变化。刀具用久了会磨,机床晒一下午会热胀,夹具松一颗螺丝会偏,这些变化都是慢慢飘的,你早发现早调,根本出不了废活。
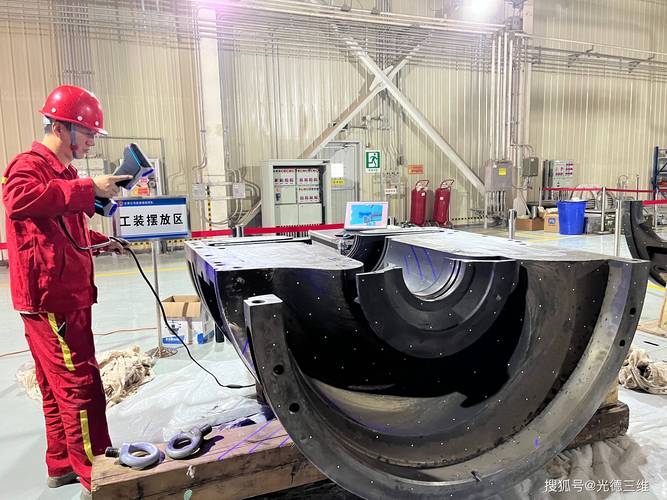 机械加工操作工现场测量工件尺寸
不过话说回来,现在很多工厂搞反了,把质量控制全推给质检部,出了问题全是质检没盯紧,从来不想想,操作工不盯,工艺不盯,光靠最后几个质检,能盯得过来每一个细节吗?我见过更离谱的,把质控体系做成了应付客户审核的文件,锁在档案室落灰,该怎么干活还是怎么干,那玩意儿能管得住质量?鬼才信。
最容易翻车的,永远是不起眼的小细节
 最容易翻车的,永远是不起眼的小细节
说个真事,之前做一批传动件,所有尺寸全合格,动平衡静平衡全过,客户装机用了不到三个月,断了三根轴。最后拆了拿放大镜盯着看,才发现过渡圆角比图纸要求小了半毫米的误差,刚好卡到应力集中的点,转起来疲劳断裂,早晚的事。
半毫米啊,比一张纸厚不了多少,你说最终全检谁会盯着每一个圆角卡?要是车工车完随手量一下,哪会出这种事?赔客户的钱,够那个车工车一万个圆角了。你说这偷懒偷的值吗?
现在很多人迷信自动化,说机床全都是自动检测,不用人管。机器就不会错?传感器碰一下歪了零点零几,你不校,做出来一天的活全废。也就是五分钟的事,犯得着吗?
质量控制说穿了,就是别抱侥幸。你放过一个小问题,它早晚给你变成大麻烦。哦对,刚才班长过来找我了,说今天起按我说的来,每三件卡一次圆角,进度慢就慢一点,总比出了问题赔强。这话总算说对了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形守门人:你不知道的质量控制
文章链接:https://m.lfdjt.com/p/zhizao/a/855.html