2026-10-09 12:16:03
作者:
制造
刚从热处理车间出来,裤腿上还沾着点没拍干净的碳黑,鼻子里全是淬火油加热的味道。很多刚来车间的实习生,第一回见渗碳炉都好奇——不就是烤铁块吗,怎么就能让软乎乎的低碳钢变成咬不动的耐磨齿轮?
别搞错,渗碳不是给钢材“刷”硬壳
很多新手刚学的时候第一误区,就是觉得渗碳是在钢材表面镀一层碳,像刷油漆似的镀一层硬壳。不对。渗碳是把碳原子“钻进”钢材的骨子里,只改表面,不动芯子。
打个比方,你蒸了个肉包子,发好的包子皮原本软乎乎,要是把外皮烤得焦脆,内馅还是软的。咬下去,外皮够顶牙,内馅能卸劲儿,不会一口咬下去整个碎掉。渗碳做的就是这个事儿。
低碳钢原本软,塑性好,不容易断,但是不耐磨,做齿轮转俩月就磨坏了。高碳钢够硬,但是脆,稍微受点冲击就直接断裂,出大事故都有可能。渗碳刚好把两者的好处捏一块——表面几毫米的地方渗进去足够多的碳,淬完火硬得能划动玻璃,芯子还是原来的低碳钢,该弯就弯不会断。
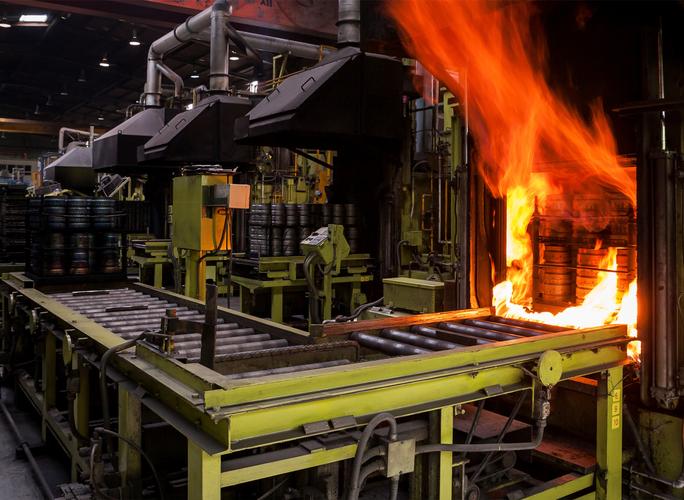 热处理车间井式渗碳炉作业现场
炉子里那几小时,全是老经验
把绑好的零件吊进炉子里,关炉门的时候“哐当”一声闷响,整个地面都颤一下。我刚入行那会,师傅让我看炉压,我走神没注意,压力不对,结果一炉齿轮渗浅了,全部报废,扣了我半个月的餐补,心疼了好久。
说实话,渗碳这活,自动化再先进,老工人的经验还是顶用。碳要渗多深,全看你在炉子里待多久,温度多少。温度高一度,渗速快不少,但是晶粒容易长大,零件就变脆了;温度低了,渗不够深度,用不了俩月就磨穿了。
很多人以为渗完就完事了?不对。渗完还得淬火,有的直接出炉就浸油,有的要冷完再重新加热,不同的零件要求不一样。我见过图省事跳过预冷的,出来的零件淬硬层倒是够,就是晶粒粗了,装车跑了不到一千公里就断齿,厂家回头找上门,赔了不少钱。
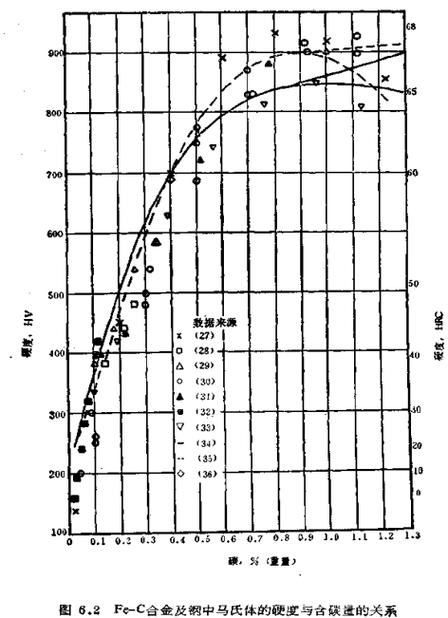 渗碳处理后齿轮截面硬度梯度示意图
为什么至今还没有哪种工艺能完全替代它
 为什么至今还没有哪种工艺能完全替代它
这些年新的表面处理工艺不少,什么氮化、碳氮共渗,说起来头头是道,但是重载的大齿轮,要扛几吨冲击力的地方,还是得用渗碳。
氮化出来的硬度更高,但是层太薄了,也就几分之一毫米,重载下磨几天就磨透了,根本顶不住。渗碳能做到几个毫米深,足够扛几十年的磨损。而且批量生产的成本,渗碳真的低,一块钱能处理的零件,别的工艺要三块,对于大规模制造来说,这差得不是一点半点。
上次拆一台老设备,换下来的渗碳齿轮,用了快三十年,齿面的磨损量还不到一张A4纸的厚度。你拿锉刀上去蹭,都蹭不动印子。
不过话说回来,渗碳也不是万能的。太小太精密的零件,变形要求特别高的,它就不如其他工艺。但是只要你去重型机械厂的齿轮车间走一圈,挂在那边待处理的,十有八九都是要送渗碳炉的。
也就这样了,没有什么神奇的,就是把一件事做了上百年,摸透了脾气,就好用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:渗碳:为什么重载齿轮能用几十年不磨坏?
文章链接:https://m.lfdjt.com/p/zhizao/a/8146.html