2026-10-09 12:48:54
作者:
制造
昨天跟徒弟整理车间废料堆,翻出来一根报废的冲床销轴。徒弟拎起来就要往废钢车上扔,我拦住了,拿角磨机切开给他看。截面边缘那层浅浅的灰,就是氮化层。徒弟凑过来瞅:就这么薄一层?能有啥用?
为什么单单给钢铁“喂”氮?
很多干机械的都熟淬火,把整钢烧红扔冷水里,捞出来就变硬。可整钢都硬了有个大毛病——脆,稍微受点冲击就直接断成两截,根本没法用。
多数机械零件本来就不需要全身都硬。你想那销轴、导轨、模具,天天摩擦磨损的只有最外面那一层,芯子只要软乎乎的,能吸震、能扛冲击就行。
氮化干的就是这个活。只把氮原子渗到钢的表面几微米到零点几毫米的地方,让表层硬得耐磨,芯子还是原来的韧性,刚柔并济。
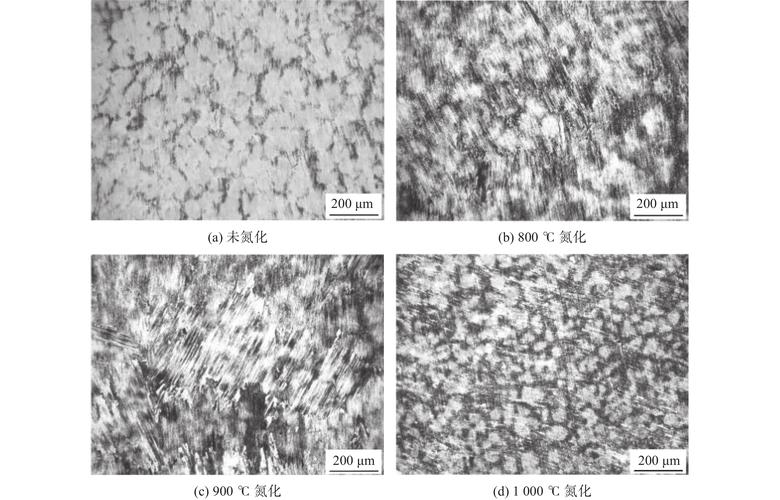 机械零件氮化层截面金相显微镜图
氮化真不是喷层漆那么简单
不少刚进厂的新人都会搞错,觉得氮化就是给零件镀一层硬膜,跟刷油漆似的,磨掉就没了。
这是最大的误区。氮原子是渗进钢铁晶格⾥的,和本体长在了一起,根本不是粘上去的,磨掉点表层也不影响里面的氮化层,掉不下来。
我刚当学徒那会,帮师傅装炉,要求零件必须把油污锈迹洗得干干净净,一点点杂质都不能留,不然氮进不去,出来就是废品。那时候年轻偷懒,随便冲了两下就塞炉里了,开炉检测出来局部硬度不达标,师傅骂了我整整一天,还扣了半个月的学徒补贴,这教训我记到现在。
现在车间常用的也就两类,一类气体氮化,把洗干净的零件码进炉子里,抽了真空通氨气,关上炉烧几个小时。开炉那一瞬间的味儿,我这辈子都忘不了——氨气冲得你眼睛都睁不开,眼泪止不住往下流,第一次开炉我没戴面罩,整整一下午都没缓过来。
另一类是离子氮化,靠电离把氮离子打进零件表面,速度快,变形也小,就是贵。
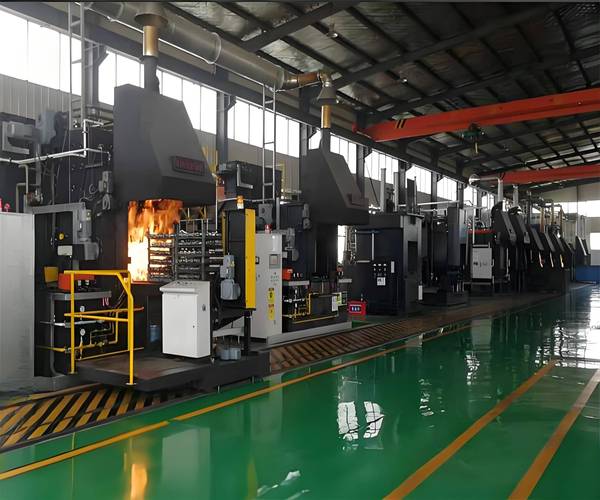 热处理车间工业氮化炉工作现场
很多人觉得氮化层越厚越耐用,错得离谱。太厚的氮化层会变脆,受力就容易掉块,反而用不长。合格的氮化层通常也就零点几毫米厚,差不多一张普通A4纸的厚度,就这么薄,足够用了。
哪些零件离不了氮化?
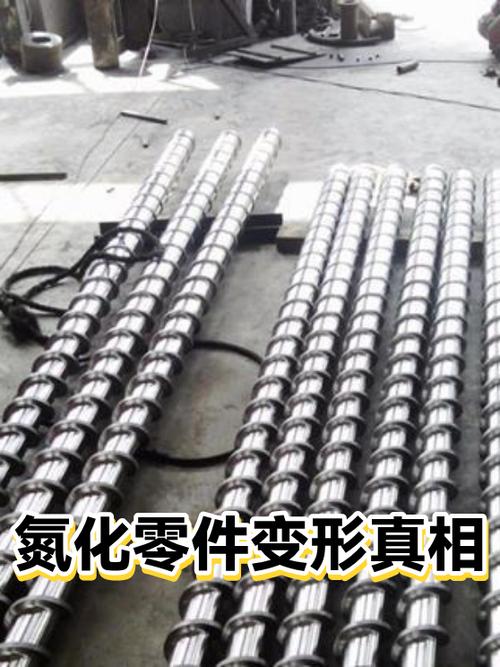 哪些零件离不了氮化?
氮化不便宜,所以不会随便啥零件都做。只有那些天天来回摩擦、还要扛点冲击,不能轻易断的核心零件,才会用氮化。
比如注塑机里挤塑料的螺杆,汽车发动机里不停开关的气门,还有各种冲压模具的型腔,几乎都做氮化。
说实话,我见过太多老板算不清账,盯着那几千块的氮化加工费嫌贵,省了这笔钱,结果模具两三个月就磨得尺寸超差,直接报废,重新开一套花几万,亏得更多。
还有个很有意思的误区,很多外行看氮化完的零件,表面发乌不发亮,摸起来也不光滑,就觉得工艺不行,做坏了。其实氮化本来就不是做外观的,氮化完还要再磨一遍精度,那层硬得离谱的氮化层已经长在里面了,看不见摸不着,用起来才知道好。
我刚参加工作待的那家老厂,有台开了快二十年的冲床,主轴导轨就是做了氮化的,天天八小时满负荷转,现在导轨面还是平平整整的,同期那台没做氮化的,早磨凹进去能塞下指尖了。
就这么薄一层,改变了整台机器的寿命。你说神奇不神奇?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:氮化:薄得看不见的一层,却扛住机械十年磨损
文章链接:https://m.lfdjt.com/p/zhizao/a/8156.html