2026-10-07 15:31:05
作者:
制造
昨天刚帮车间新来的小孩收拾烂摊子,他盯着磨床上面裂了三道缝的砂轮吐舌头,说之前只在课本上见过,没想到转起来炸一半能有这么吓人。说实话,干了快二十年机械,见过太多人把砂轮当成随便凑合用的消耗品,连最基本的常识都错得离谱。
看起来硬邦邦,其实它是个“易碎品”
很多人刚进车间第一个误区,就是把砂轮硬度理解错了。你以为说砂轮硬,是上面的磨料硬?不对。硬度指的是粘住磨料颗粒的结合剂,能扛住多大压力不脱落。很多新人贪硬,觉得硬砂轮耐用,结果磨软工件的时候,砂粒磨钝了掉不下来,越磨越堵,最后直接把工件磨糊了,还得整块换砂轮,反而更浪费。
反过来,磨淬过火的硬钢材,就得用软一点的砂轮,旧砂粒磨钝了自动掉下来,露出新的锋利砂粒,一直能保持切割力。它本质上就是个会自我更新的刀啊,对吧?就像你刷鞋,刷硬鞋底用硬毛,刷软鞋面就得用软毛,一个道理。
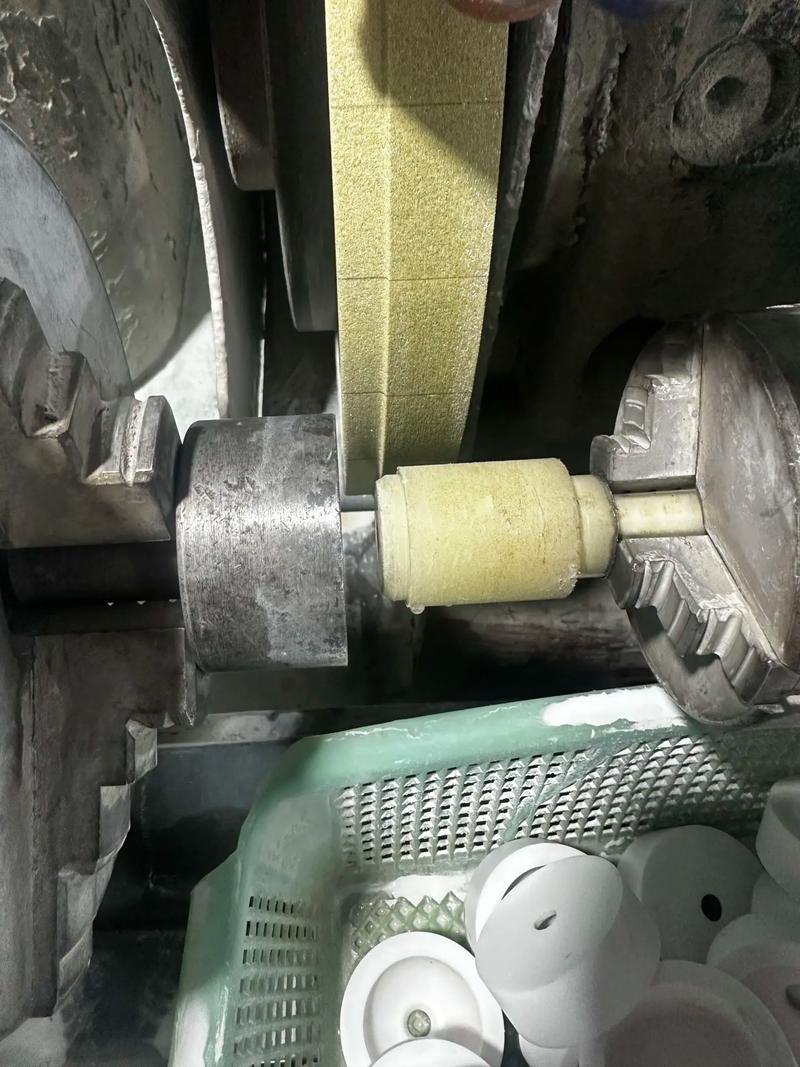 机械加工车间开裂报废砂轮实拍
你别看着它一坨灰扑扑硬邦邦的,其实它真的脆。上次有个师傅装砂轮的时候,嫌法兰盘卡不紧,拿榔头敲了一下法兰盘,就一下。砂轮当时没裂,开转不到一分钟,直接从中心孔往外裂成两半,一半飞出去打在防护钢板上,震得整栋车间的玻璃窗都嗡嗡响。那声音,现在想起来都后背发麻。
装完就开机?动平衡没调等于玩命
哪怕你买的是合格砂轮,哪怕肉眼看不出裂纹,装上去不调动平衡,也照样出事。什么是动平衡?说白了就是让砂轮旋转的时候,重心刚好在旋转轴上,转起来不抖。砂轮本身是烧结出来的,密度不可能完全均匀,安装的时候孔和轴也必然有间隙,稍微偏一点,放到每分钟几千转的转速下,抖动能放大几十倍。
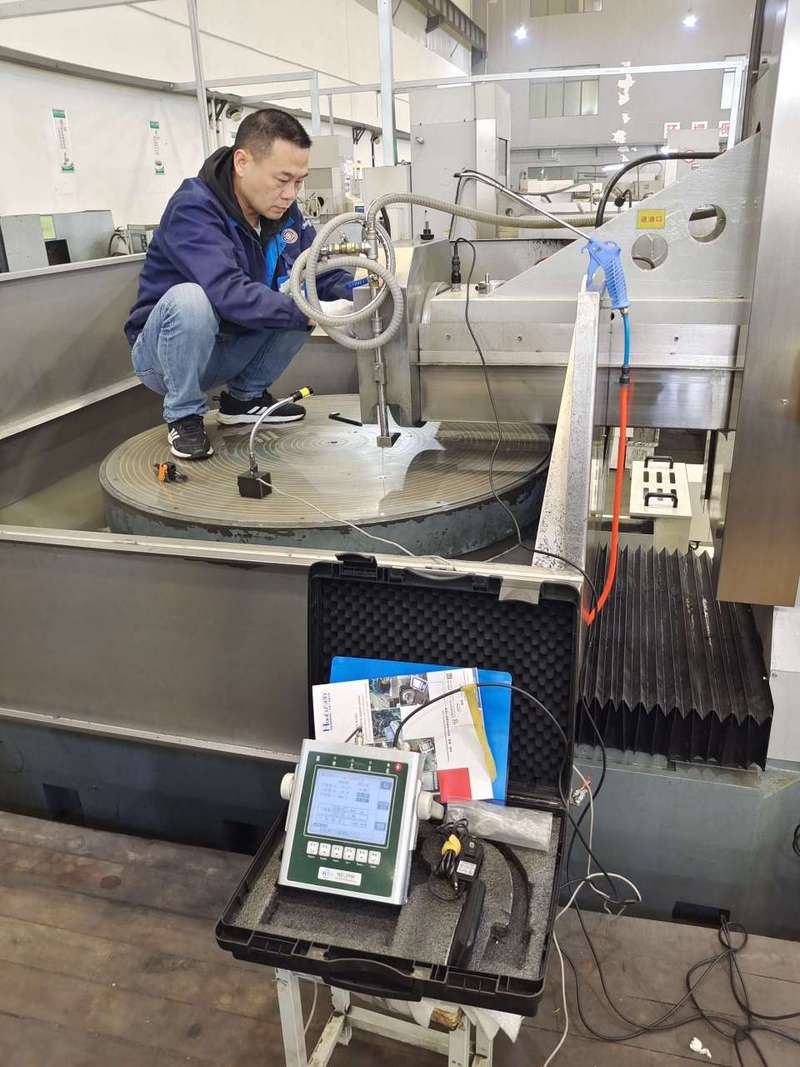 平面磨床砂轮动平衡校正作业现场
我之前碰见过一个师傅,图快,装完砂轮,手拨了两下觉得不晃就开干,结果磨了没十分钟,磨床导轨都震出细痕了,他还说机器老了就这样。后来拆开一看,平衡块歪了快十度,磨出来的三个成品工件,平面度全部不合格,亏了大几千,够调十次八次平衡的了。说实话,花五分钟调个平衡,能省多少事。很多人就是嫌麻烦,最后吃大亏。
几个没写进课本的实用细节
 几个没写进课本的实用细节
除了硬度和平衡,还有几个小事,很多干了好几年的都没注意。
第一个是存放,砂轮不能随便靠在墙角斜着放,放久了就会慢慢变形,再装上去转起来肯定重心偏。也不能放潮湿的地方,陶瓷结合剂的砂轮还好,树脂结合剂的受潮之后,强度掉一大截,转起来很容易碎。
第二个,粒度选错了白费劲。磨刀具刃口要选细粒度,磨出来光滑不扎手,开粗磨铸件毛坯,就得选粗粒度,切得快,还不容易堵。不用追求越细越好,适合你干的活才对。
第三个,换新砂轮一定要先空转再干活,别上去就贴工件。哪怕买的时候检查过,装车的时候震出暗纹你也看不出来,空转一分钟,真有问题就提前爆了,总比你凑过去的时候出事强,对吧?
不过话说回来,现在很多自动化产线的磨床,都自带自动平衡校正了,但基础的常识还是得刻在脑子里。机器也有出错的时候,真到关键时刻,能保护你的还是你记在心里的那点经验。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:砂轮:车间里不起眼的削铁“隐形刀”
文章链接:https://m.lfdjt.com/p/zhizao/a/7474.html