2026-10-07 16:34:52
作者:
制造
刚巡完车间,转身就看见实习的小孩把一把刃口崩了两个缺口的铣刀往废料箱扔。我伸手捞了回来,小孩还懵,说师傅这坏了啊。坏了?我捏着刀柄转了两圈,这刀只是刀尖崩了,磨一磨,加工粗坯照样能用——好多干了三五年的操作工,都还没摸透铣刀的脾气。
别拿铣刀不当刀,它跟钻头真不是一回事
很多外行甚至刚入门的新人,都把旋转着切金属的刀具混为一谈。不都是铁坨坨转起来削铁吗?不对。钻头是往材料里扎,做的是轴向的活,终其一生就是钻洞。铣刀不一样。它不光转,还得带着刀杆横着走,在工件表面刮削出平面、开出沟槽、铣出各种奇奇怪怪的造型。甚至有些复杂的曲面,全靠铣刀一刀一刀走出来。你拿它当钻头用,不出事才怪。
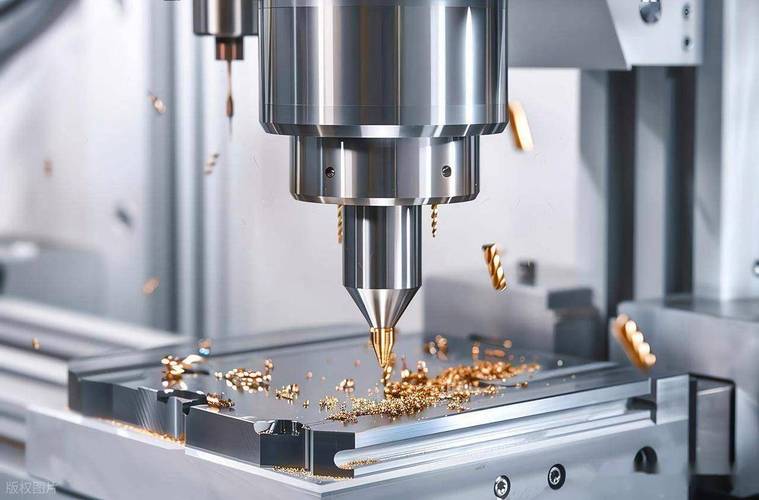 机械加工车间数控铣床铣刀加工工件场景
崩刀的锅,真不一定是铣刀质量差
车间里每天都有崩刀,一崩刀组长就皱眉头,十有八九操作工第一句就是“这刀质量太差了”。说实话,十次崩刀八次不是刀的错。我见过拿加工铝合金的细齿铣刀去啃淬硬钢的,一刀下去刀尖直接碎成渣,这不就跟拿陶瓷刀切冻肉一样?能不崩吗?还有些人图加工快,进给量开得远超刀能承受的范围,相当于让一个只能扛五十斤的人硬扛两百斤,不得压垮?还有最容易忽略的一点,装刀的时候伸出太长。刀伸得越长,刚性越差,转起来晃得像风中的树枝,切着切着就震出裂纹,啪一下就断了。哦对,还有工件没夹紧,动了,那再好的刀也得废。
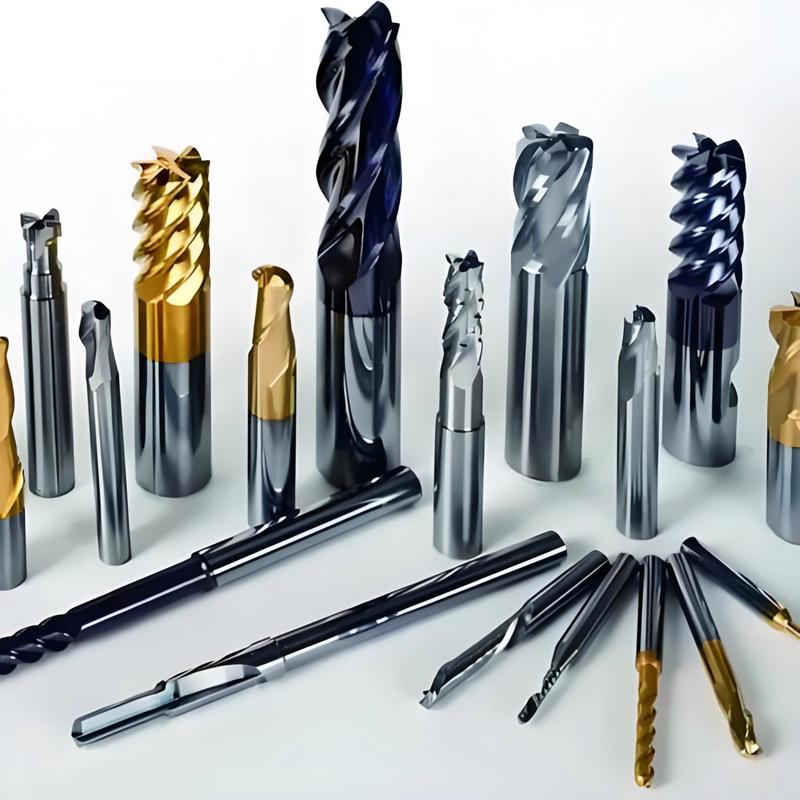 机械加工崩刃报废的硬质合金铣刀实物
好铣刀,上手就能摸出区别
 好铣刀,上手就能摸出区别
干这行久了,不用上机,拿在手里摸两下就知道刀好不好。好的铣刀刃口,你对着灯光看,是一条匀得不能再匀的细线,侧着摸刃口侧面,没有毛刺,没有小缺口。涂层是细腻的哑光,不会一摸就掉一层粉,也不会疙疙瘩瘩像没涂匀。差的刀就不一样了,刃口本身就有微小的崩缺,涂层厚度不均,上机用不了几个工件就崩刃。
不过话说回来,不是越贵的刀就越好,选对才是关键。加工软铜就得用大前角的,加工硬钢就得用耐磨涂层的,适合很多产线常用工况的刀就是好刀。很多工厂老板抠门,专挑最便宜的刀买,算过账吗?崩一次刀废一块工件,耽误大半天工期,那损失够买一整盒好刀了。
昨天我还见一个老师傅,把磨过好几次的旧铣刀,专门拿来给塑料开粗,铣出来的面平整度够够的,省了好多后续打磨的功夫。工具这东西,你懂它的脾气,它就给你卖力气。就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的削铁快手:你不知道的铣刀那些事
文章链接:https://m.lfdjt.com/p/zhizao/a/7491.html