为什么你的丝锥动不动就断?
很多人的第一反应是“买到假货了”“丝锥质量不行”,掏出手机就给供应商打电话骂街。说实话,十次有九次,真不是丝锥的问题,是你用错了。
我刚进厂那会也一样,觉得丝锥不就是开内螺纹的铁头子吗?能拧进去不就行了?直到师傅拿着我拧断的半根丝锥敲我脑袋,说你拿硬得像玻璃的丝锥去拧淬硬钢,不断你断谁?
很多人都有这个误区:越硬的丝锥越好,越不容易断。完全反过来。硬度越高的丝锥,韧性越差,就像钢化玻璃,摔一下就裂,你稍微有点排屑不顺,扭矩上来一点,直接就从刃口那里断给你看。很多新手不知道,拿那种高硬度丝锥攻深盲孔,铝屑全堵在槽里出不来,越挤越紧,拧着拧着咔嚓就断了,掏都掏不出来,零件直接废。
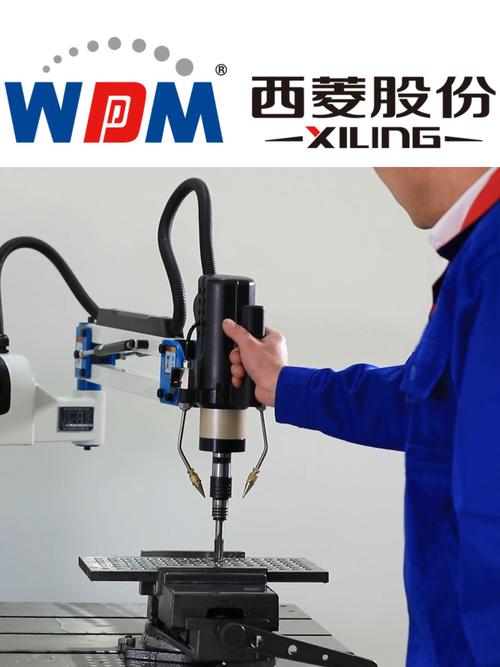
选丝锥,核心是看你加工什么料
选丝锥根本不是比硬度比价格,是看你要加工的工件材料。说两个最常见的情况:加工铝、铜这种软料子,你得选容屑槽深、刃口锋利的丝锥。软料削下来的屑特别容易粘在刃口上,你槽浅装不下,屑堵在里面,可不是越拧越紧?上次那个小伙儿就是犯了这个错,拿加工钢料的细槽丝锥攻铝,干第三个就断了。
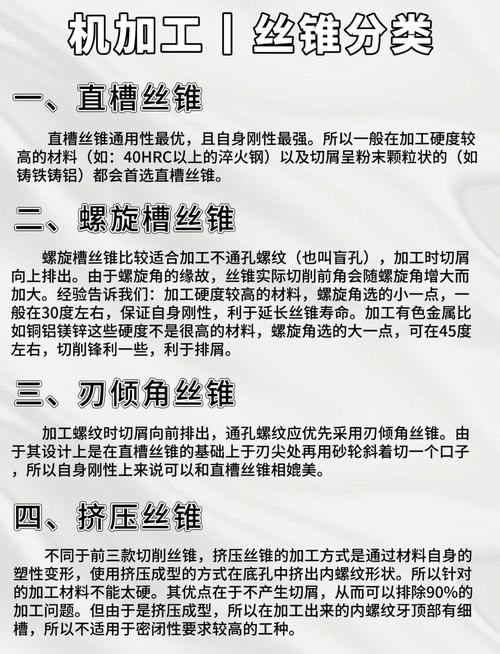
那加工钢件呢?就得选韧性好一点的,刃口不能太脆,不然攻到材质硬点直接崩牙。至于丝锥的类型,不用记那么多花里胡哨的名字,记住一句话就够:通孔用螺尖,盲孔用直槽,不是说不能反过来用,是螺尖会把屑往前挤,盲孔的话屑挤到底,照样堵。
攻丝的小动作,9成新人都做错
选对了丝锥,也不一定能做出好活。攻丝的手法,全在那一下退刀。很多新手握着手柄一个劲往下拧,生怕进慢了,从开头拧到结尾,一口气干完。你这不断谁断啊?
规矩是每进半圈,就得往回退四分之一圈,目的就是把切屑割断,让屑掉出来,别堵在槽里。就像你啃排骨,啃一口得把骨头拿出来吐掉渣再接着啃,你一直啃不吐,噎也噎死了。
还有底孔,别小看打底孔这一步,很多人底孔打错,丝锥必死。底孔太大,螺纹牙深不够,拧上螺丝滑牙;底孔太小,丝锥进去就得硬挤,扭矩直接超标,不断不可能。很多人拿着公式算出来的尺寸就直接打,其实不对。铝这种塑性好的料,切削的时候会被挤压变形,挤出来的料会把孔缩小一点,所以底孔得比公式算的大个一丝两丝,别嫌麻烦,差一点结果天差地别。
还有切削液,我见过太多图省事干切的,干切不到十个,刃口就磨花了,温度一升,丝锥表面的硬度直接降了,用不了多久就废。攻不锈钢那会,我早年没好切削液,就拿豆油抹一点,比那些劣质乳化液好用太多,现在很多老师傅还偷偷用这招。对了,丝锥断在孔里别慌着拿电钻瞎捅,好多好好的零件就是这么捅废的,拿根细铜丝敲进去慢慢转,大部分都能带出来。
昨天那个小伙儿换了适合铝料的丝锥,按我说的半圈一退,干了四十多个活,一个断的都没有,收拾东西的时候还念叨,原来之前好几百块的丝锥都白瞎了。
作者|制造
排版|制造
审核|知知