2026-09-17 12:40:54 分类:正文
刚进车间逛的新人,眼睛总黏在轰隆隆转的车床主轴上,要么盯着数控屏幕跳不停的数字看。
没人留意刀架上夹着的那一小块铁。
不就是块硬铁吗?有啥可看的。
说实话,我刚当学徒那会也这么想,直到第一次自己上车干活儿,车出来的工件像被狗啃过,才知道这小东西门道深得很。
别迷信”越硬越好”,车刀的劲儿全在刀尖上
很多新手入门第一个误区,就是觉得车刀越硬越能打。
真不对。
你想啊,金刚石比任何钢都硬,能拿来批量车零件吗?别说成本扛不住,稍微碰一点硬冲击,直接就崩得粉碎,和玻璃掉地上没差。
现在常见的车刀,根本不是一整块硬钢做的。真正干活的只有刀尖那不到一厘米的小块,要么焊在普通钢刀杆上,要么用夹具卡上去,刀杆只负责撑着,挨劲儿的全是刀尖那块合金。
我刚学徒的时候,为了车硬工件,特意找了块全高速钢的刀条,以为能大杀四方,结果切了不到十个,刀尖直接崩了个口,整根料废了,挨了师傅一巴掌。
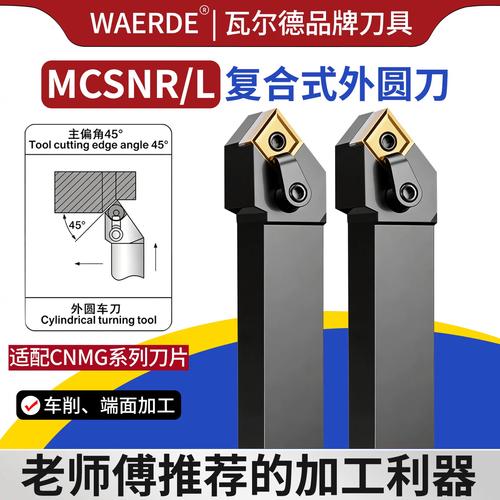 数控车床机夹车刀安装示意图
你猜师傅说啥?他说,车刀要的不是整体硬,是刃口扛得住磨,刀尖扛得住热,还得有点韧性抗冲击。切软铝的刀,就得偏锋利,要是拿切淬火钢的刀来切,铝屑直接粘在刀尖上,车出来的面花得没法看。
就像你切冻肉得用冻肉刀,切水果得用水果刀,换过来怎么都不顺手,一个道理。
磨车刀,老师傅压箱底的手艺
现在数控普及了,大多用批量生产的成品车刀,装上去就能用,很多年轻徒弟连砂轮都很少碰了。
但是真遇到非标活儿,非要改个角度修个刃,还得靠自己磨。
磨车刀这活儿,看着简单,攥着刀往砂轮上靠就行,里面的劲儿全在手上。
我见过学徒磨十分钟,刃口磨得像锯齿,拿放大镜看全是小崩口,车出来的工件圆度差好几个丝,根本没法用。老师傅呢,手稳得纹丝不动,三五分钟就出一个发亮的刃口,那个前角后角,差不了一度。
别小看那一度的角度。后角大了,刀尖变得太薄,车两刀就断;后角小了,刃口挨不着工件,全是刀面在摩擦,没十分钟刀尖就烧红了,直接废了。
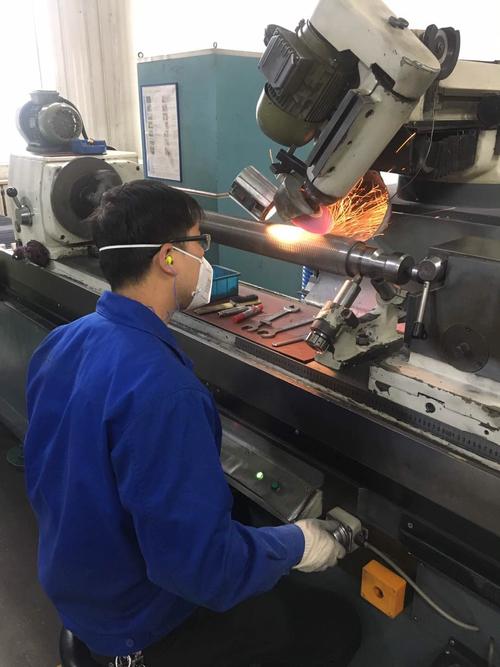 手动磨车刀正确姿势车间实拍
我现在闲下来还会去磨两把刀练手,一是找找当年的感觉,二是这玩意儿真练心性,手抖一下,整把刀就废了,急不得。
车刀闹脾气,你得会读信号
 车刀闹脾气,你得会读信号
干车工的,耳朵比眼睛灵。车刀什么时候不行了,先听声。
正常切削的时候,是均匀的沙沙声,听得舒服。要是突然蹦出来滋滋的尖叫声,别犹豫,赶紧停车。这就是刃口已经磨钝,硬扛下去的话,要么尺寸超差,要么刀尖崩飞,太危险。
我早年见过一个师傅,赶进度,听见声音不对还硬切,结果崩出来的刀尖飞出来,擦着安全帽过去,现在想起来都后怕。还有一种情况,铁屑总粘在刀尖上掉不下来,那就是车刀选不对,要么角度不对,赶紧磨,不然车出来的面肯定糙。
说实话,现在车间越来越先进,很多活儿都自动化了,车刀这块小小的铁,还是没人能替代它。你别看它不起眼,整个零件的尺寸精度,全靠它一刀一刀车出来。
下次再进机械车间,别光盯着那些大块头的机床看,多瞄一眼刀架上那小块铁。那才是真真正正出活儿的地方。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车刀:车间里不起眼的"隐形手术刀"
文章链接:https://m.lfdjt.com/p/zhizao/a/636.html