2026-10-04 05:31:02
作者:
制造
昨天刚下班,在机床拐角撞见新来的小徒弟蹲在地上抽烟,一脸灰。一问才知道,上午换模换了快五十分钟,赶不上排程,被组长骂了一顿。
很多干制造的,天天跟换模换线打交道,是不是都习惯了?机器停着,人忙得满头汗,半个多小时一小时就没了。领导催产能的时候,只能挠头说换模就得这么久。
换模那半小时,到底藏了多少看不见的浪费
我刚干这行的时候也觉得,换模嘛,肯定要停机,花时间天经地义。直到跟着老主任改产线,才发现这里面的坑,比机床导轨上的毛刺还多。
你仔细想,你换模的时候是不是这么干的:机器停了,才想起去仓库拉新模具,拉回来发现找不着适配的固定螺栓,翻遍工具房找出来,装上去又要一点点调定位,调半小时还不对,又喊工艺员来改参数。
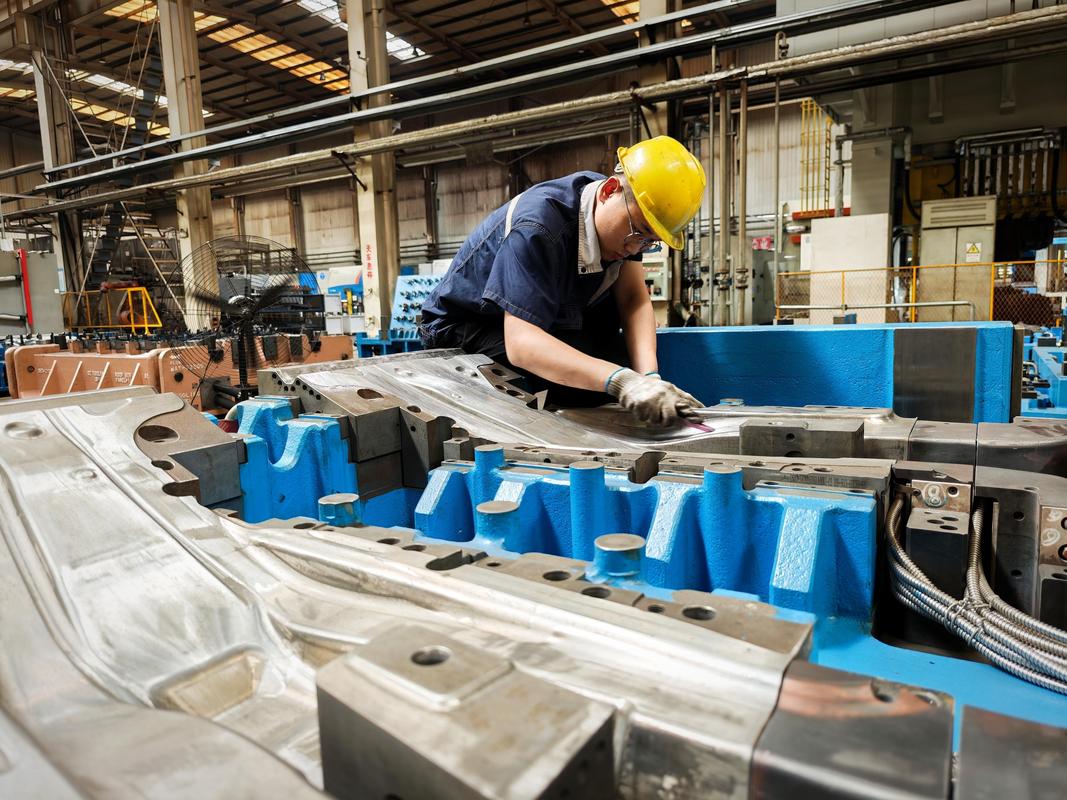 制造车间冲压模具更换作业现场图
这一大段,有多少事是可以机器还在生产上一批货的时候,提前干完的?提前拉模具,提前摆好工具,提前测好模具尺寸,甚至提前预热好。全堆到停机了才做,不是纯浪费时间是什么?
核心其实就分清楚两件事:内和外
说出来你可能不信,大名鼎鼎的SMED,核心逻辑一点都不复杂,就是把所有换模作业分成两类:内部换模和外部换模。
内部就是必须停机才能干的活,比如把旧模具拆下来,把新模具装上去,这个没办法,机器得停。剩下的所有活,全是外部换模,都可以在机器正常生产的时候提前干。
是不是很简单?但九成的工厂,干了几十年,都没分清楚这个。
我见过最夸张的,一条线换一次模要一个多小时,拆分之后发现,足足三分之二的活,都可以挪到非停机时间做。改完之后直接缩到二十分钟以内。
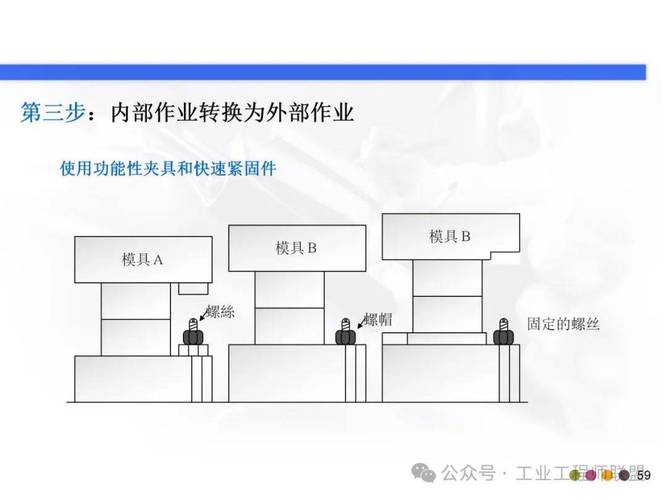 SMED内外部换模作业分类示意图
很多人学完SMED,非要搞什么大改造,换高精度设备,花几十万上百万,其实没必要。大多数时候,你只要改几个小细节就行。比如给每个模具配一个专用工具车,换模要用的螺栓、定位块、扳手全提前放在上面,推过来就能用,不用到处找。比如原来每次换模要调定位,做个标准化的定位挡块,装上一卡就到位,不用每次拿千分表量十几分钟。
别搞花架子,能落地才有用
 别搞花架子,能落地才有用
说实话,我见过不少咨询公司过来推SMED,搞了一堆花里胡哨的表格,要求工人每天填这个填那个,最后换模时间一点没降,反而多了一堆没用的活。
对吧?干制造的,一切都要拿停机时间说话,搞那些虚的没用。
我前几年去一个小加工厂,老板就三台冲床,天天赶货赶得要死,换一次模四十分钟,一天换两次,大半天就没了。我给他改,就花了不到一千块,做了三个工具车,打了六块定位挡块,要求工人上一批货最后一百件开始做的时候,就把新模和工具准备好。改完之后,换模直接降到十二三分钟。一天多出来小两个小时,多打一批货,半个月就把那一千块赚回来了。
不过话说回来,真不是说改完一次就一劳永逸,每次换模都能抠出来一点浪费,慢慢挤,时间就省出来了。
很多人觉得SMED是什么高大上的精益工具,只有大工厂能用,其实真不是。只要你要换模换线,不管你是几个人的小厂还是几千人的大厂,都能用。核心就是别把所有活都堆到停机了干。
你今天下班之前,不妨绕着你的机床走一圈,看看你换模的时候,有多少时间是瞎耽误功夫。哦对了,别嫌麻烦,省下来的时间,都是真金白银。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:蹲在机床边给你讲:SMED为什么能帮你抢出产能
文章链接:https://m.lfdjt.com/p/zhizao/a/6247.html