 大讲堂
车间东南角那台搬运机器人的大臂,被人换掉了。
原来是铸铁的,后来变成了铸铝。换的时候大家都挺高兴,轻了嘛,电机负载小,节拍能压一压,谁不喜欢。
试跑那天就不对劲了。加速那一下,底座嗡嗡响,像有人拿手按住音箱的膜。停下来还得晃两晃。装配的老李蹲下去摸了摸地脚螺栓,没松。他站起来,说了句我一直记着的话:
“这不是刚度不够。是重量不够。”
听着像抬杠,对吧。轻量化不就是减重?
减下去的是静重,动起来的是惯性

一台要来回甩的机器,每一秒都在加速、减速。质量越大,把它的运动状态改过来所需的力就越大,反作用力也越大。你减掉的那几公斤,不只是压在地脚上的静重,它是每次刹车时朝你扑过来的动量。
更要命的一点:刚度从来不跟重量成正比。
竹竿被风吹弯过吧。同样重量的铁棍和竹子,竹子粗,抗弯反而好得多。因为梁的抗弯本领跟截面高度的三次方挂钩——把材料往两边推一点点,收益是立方级的。所以该干的第一件事根本不是换材料,是把材料挪到离中性轴远的地方去。掏空中间,加筋,做拓扑。自行车架子、椅子腿、手机中框,全是这个套路。
形状挖到头了,再动材料。
钢换铝,铝换镁,镁换工程塑料或者碳纤维。这里面有个数得记牢:铝的密度大概是钢的三分之一,弹性模量也差不多只有钢的三分之一。所以同样形状的铝件,刚度往往只剩钢件的三分之一。想靠铝追回钢的刚度,形状必须大改。不动形状直接换料,结局就是开头那台机器。

还有一件最容易被忘掉的事:阻尼。
铸铁里面那些石墨片,振动传进去会被内部摩擦吃掉一部分,机床床身到今天很多还在用铸铁,不是守旧,是它真的吸振。铝件相对“脆生生”,振动传到它身上没处去,就往外响。同样刚度下铝件可能叫得更凶。轻量化的账,不能只算重量和强度两项。
跟一根摆臂走一遍产线

我带你走一遍。就拿汽车底盘上那根摆臂说,铁换铝的那种。
第一站熔炼。铝锭码在炉边,炉门一开,热浪扑脸。铝水静悄悄地亮,不像钢水那种刺眼的白。
接着是压铸或者锻造。压铸机合模那一声闷响,是车间里最沉的声音。模具里喷脱模剂,白雾腾起来,铝水被压进去,一眨眼充满型腔,开模,机械手把还烫手的件夹出来。热件不能立刻上机床,会变形,一般要先做热处理,把内应力放掉,把强度调上去。
然后机加工。铝屑是软的,一卷一卷,不像钢屑那样脆断。它爱粘刀,容易长积屑瘤——表面看着锃亮,摸上去有细毛刺。刀得锋利,转速得高,切削液给足。这是老师傅的活,新手上去废件率很高。
再往后是探伤和检测。压铸件里容易藏气孔、缩孔,靠X光或者荧光看。有气孔的件装到车上跑几年,那个孔就是裂纹的起点。
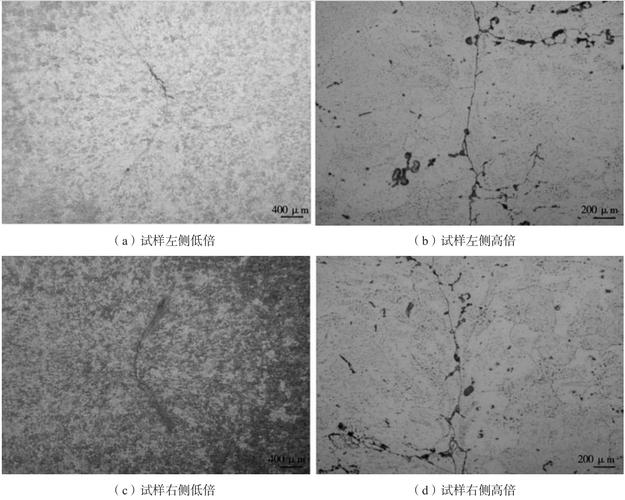
最后装配。麻烦从这儿开始。
轻了之后,麻烦才刚开始
钢螺栓拧进铝基体,冷热一交替,夹紧力就跟着上下跳。铝的热膨胀系数比钢大,铝的模量又低,同样夹紧力它变形更多,应力松弛也更快。跑久了螺栓就松,扭矩表上看着没问题,车下一趟回来又掉了。
再就是腐蚀。铝碰上钢、碰上碳纤维,中间只要有水汽,铝就是那个被牺牲的阳极。装配时得垫绝缘垫片,抹密封胶,或者干脆用涂层螺栓隔开。
焊也麻烦。很多高强铝合金焊完,热影响区的强度掉一截,所以产线上越来越多用自冲铆、搅拌摩擦焊、结构胶。连接方式一换,工位就得重排,检测点成倍往上翻。
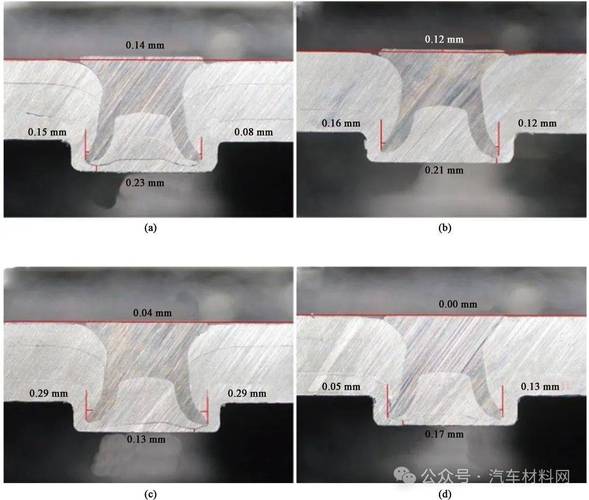
别忘了载荷路径。刚度分布一改,原来吃力的地方现在松快,原来松快的地方开始吃力。第一轮路试看不出来,第二轮台架试验,裂纹从没有人盯过的一个圆角冒出来。这种问题最磨人,因为你改的是局部,动的是全局。
“那到底减多少合适?”新人总这么问。
没人能拍脑袋。把件放上秤,记下数字。装回系统里,跑载荷谱,看应力,看模态,看疲劳寿命。改形状,改材料,改工艺,一轮一轮来。有时候为了减一公斤,模具改三版,节拍掉两秒,这笔账算下来未必划算。
但多数时候是划算的。只要那个件在动,动得越快越频繁,你减掉的每一克都在替你省电、省时间、省磨损。
上周我又去了那个车间。大臂换回铸铁,地脚重新找平,跑起来安静了。老李拿了个新做的铝件放上秤,指针晃了一下,停住。他看了两秒,说:还得再挖两刀。
作者|制造
排版|制造
审核|白杨