为啥好好的金属要拿去氮化
你别听技术文件写得玄乎,说白了就是给金属表面补点氮原子,让它变硬。很多人第一反应,哦,这不就是镀层吗?错了错了。不是镀上去的,是渗进去的。就像腌咸鸭蛋,盐不是抹在蛋壳表面,是渗到蛋黄里去了。只不过氮化这个”腌”的过程,氮原子只渗到表面薄薄一层,芯子还是原来的料子。
出来的效果就是硬壳软芯,表面硬得耐磨,天天转天天磨都不容易花,芯子保持原来的韧性,受到冲击力也不会直接脆断。你想啊,那些天天高速转的轴,天天开合的模具,要是整体都做硬,一摔就断,整体都软,用两天就磨坏了,氮化刚好解决这个事儿。
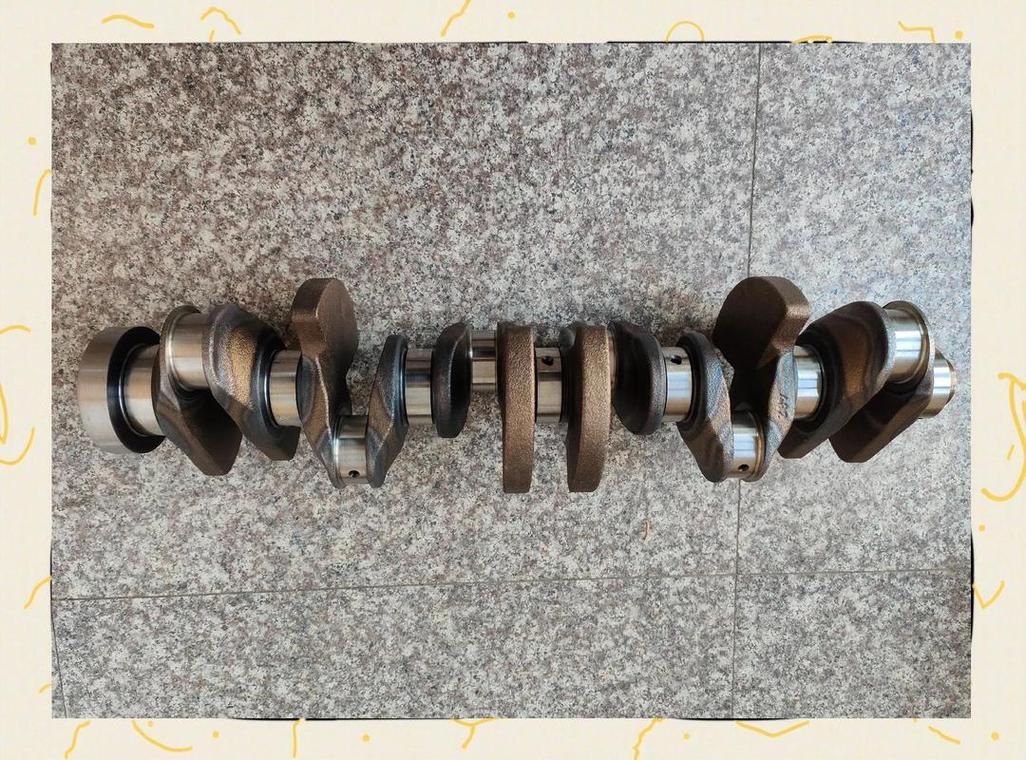
别信什么氮化都是万能的
说实话,刚入行那会我也觉得,只要氮化了的零件,那就是耐造代名词。直到一次翻了车,才知道这里坑多大。那时候我磨一根氮化完的精密轴,图纸要求留多少硬层我没记清,多磨了半丝。半丝而已啊!整根轴直接废了!得回炉重造,扣了半个月奖金,那滋味,现在想起来都肉疼。
为啥半丝就能废?因为氮化的硬层本来就薄啊,大多也就几张A4纸那么厚,你多磨掉一点,核心软料就露出来了,等于白做。还有人觉得氮化了就可以随便造,上次见个学徒把氮化好的模具往台钳上敲,直接崩了个小缺口。硬的东西天生脆,氮化层更不扛冲击,你拿它硬碰硬,可不就碎了吗。还有人说氮化完不用加工了?不对,氮化加热的时候多多少少会有点变形,精度要求高的零件,该磨还得磨,就是磨的时候一定得控量,这点绝对不能含糊。
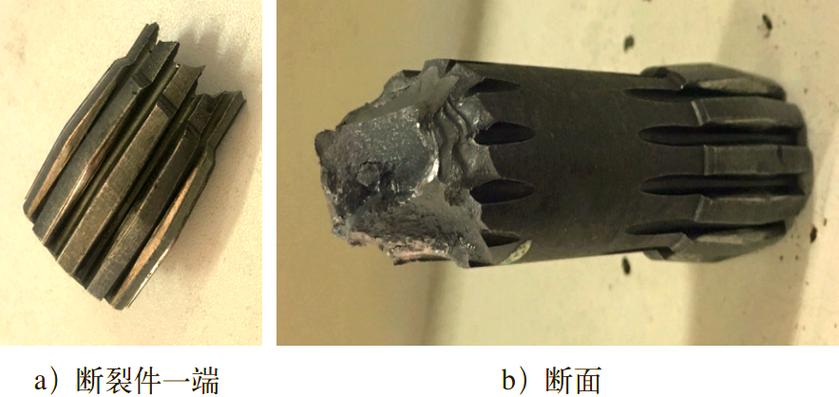
那些老师傅不会随便说的小细节
你见过氮化完的零件,是不是表面都自带一层蓝灰色?很多人以为是后来染的,或者氧化了,其实那就是氮化铁本身的颜色,天然就这样,不用额外上色。还有很多人分不清氮化和渗碳,都是往金属里渗东西,区别在哪?简单说,渗碳的渗层厚,适合扛大冲击的大件,氮化的渗层薄,硬度更高,变形更小,适合已经精加工完的精密零件,做完不用怎么大动就能用,省事儿。
不过话说回来,也不是所有金属都能做氮化。比如铝就做不了,普通不锈钢做之前还要预处理,麻烦得很。很多人追求氮化硬度越高越好,其实没必要,适合你的工艺就行,硬度太高脆得更快,纯属浪费钱。上个月我们车间拆了一台用了快十年的老设备,那根主轴就是氮化的,拆下来量硬层,居然还剩大半。你说这处理,是不是真的有点东西?
作者|制造
排版|制造
审核|柚子