2026-11-17 08:54:27
作者:
制造
冷却液关了,铁屑却像烧红的烟头
那天下午,车间里全是切削液的甜腻味。老张走过去,把冷却阀拧死。我第一反应——刀要废。主轴一响,铝件上飞出的屑不是银白色,带一点焦黄。他用气枪一吹,屑从夹具缝里滚出来,像小弹簧。他说,别怕,这叫干式加工。不是耍酷。是让热跟着屑走,不把工件泡在液体里忽冷忽热。
 加工中心干式切削铁屑排出特写
干式加工,说白了,切削区不浇切削液。可它不等于把水龙头一关就完事。很多人栽在这。刀具没涂层,硬扛;排屑槽堵了,屑在刀尖上二次切削;机床没有吸尘,粉尘飘得像面粉。结果呢?工件发蓝、刀具崩角、尺寸像坐滑梯。
热没消失,只是换了条路
切削热去哪了?大部分被切屑带走,还有一部分进刀具、工件、夹具。湿式加工靠液体冲、靠蒸发吸热。干式加工没这条件,就得从刀具和工艺上找补。涂层、刃口几何、线速度、进给,哪一个不对,刀尖就红给你看。通常用氮化铝钛一类涂层,耐热;前角、槽型要利于断屑。屑不能长,长屑缠刀,越缠越热。
还有压缩空气。它不是摆设。一股气吹向刀尖,既冷却又排屑。有时加一点微量油雾,很多产线叫准干式。油量少到纸上看不见,但能救刀。不过话说回来,油雾回收没做好,车间空气照样呛人。
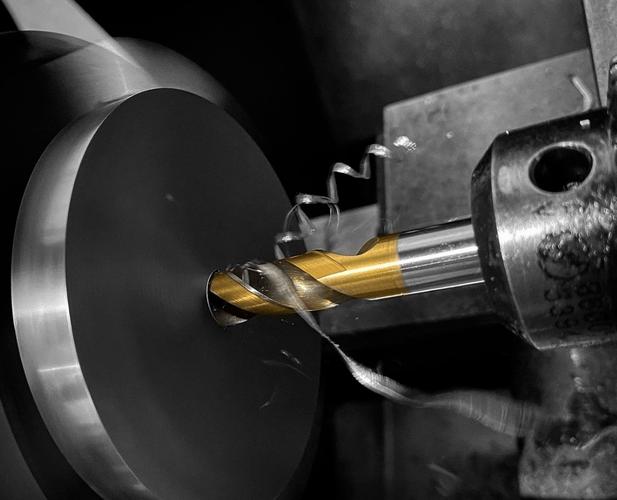 数控机床压缩空气冷却刀具排屑现场图
跟一台干式铣削走一遍,你就懂了
 跟一台干式铣削走一遍,你就懂了
开机先暖主轴。别急着切。听声音,低频嗡嗡是正常,尖啸就不对。刀柄装上去,拉钉要干净。干式加工对刀柄锥面更敏感——有一点油泥,跳动就大。
工件夹紧,气路检查。喷嘴角度很关键。吹得太斜,屑往夹具里钻;吹得太正,反而把屑压在刀尖。老师傅拿一张纸片试气流,纸片抖得均匀,行。
第一刀,别满负荷。看铁屑颜色。银白或浅黄,多半还行。发蓝发黑,说明热堆在刃口。听声音,像撕布,说明每齿进给偏小,刀在蹭。手感?摸工件,温热可以,烫手就停。
切到一半,突然一声脆响。崩刃了。别急着骂刀具。先看排屑。屑堵在螺旋槽里,刀再硬也顶不住。再看冷却气。气压掉了吗?接头漏了吗?很多故障不是刀的问题,是气路懒得保养。
干式加工对机床也是个考验。铸铁粉尘细,导轨、丝杠防护不好,磨损快。铝合金粘刀,容易积屑瘤。钛合金?更麻烦。热导率低,热量全挤在刀尖。这时候还硬干,基本是拿刀换经验。
有人问,干式是不是比湿式省钱?账不能这么算。省了切削液处理费,可能多了吸尘、刀具、气路电费。但它有别的甜头:没有液体飞溅,有些工件不用清洗;没有切削液变质发臭;某些薄壁件热冲击小,尺寸更稳。对吧,看工况。
也见过反例。小孔钻削,深孔,干式很难排屑。切屑出不来,钻头就抱死。这种场景,湿式或高压内冷更靠谱。别跟工艺较劲。
如果非要给新人的建议,就三句话:先把屑弄出来,再谈冷却;先看刀具能不能扛,再谈关液;先听机床声音,再看仪表。别的,现场教。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干式加工:铁屑烫得能点烟,为什么还有人关掉冷却液?
文章链接:https://m.lfdjt.com/p/zhizao/a/24426.html
 大讲堂