昨天蹲总装车间帮班长调工位,碰到新来的小孩拿着抹布擦墙上的看板,擦到那片花花绿绿的曲线图,嘴一撇说,这玩意儿天天更,谁看啊?反正都是擦灰用的。
他说的就是SPC。说真的,大部分车间里的SPC,真就是这个待遇。
很多人把SPC用成了应付审核的工具
干了快二十年机械,见过的产线没有一百也有八十,十个里面有七个的SPC都是摆看的。天天安排人输数据,画完曲线存进文件夹,客户来审厂或者外审来了,才掏出来摆着,说你看我们做了过程控制哦。审完了该干嘛干嘛,曲线飘成什么样都没人管。
前两年碰到一个做主轴的车间,批量出问题,磨完的轴装进去跑不到一千小时就偏磨,拆下来量尺寸,全都在客户给的公差范围内啊,找了半个月没找到原因。最后翻他们堆在仓库落灰的SPC记录,才看到半个月里,轴径的均值一点点往下飘,早就出了控制限,只是还没超公差的上下限,没人看,也没人管。这不,堆了一堆成品,最后只能挨个返工,亏了不少。
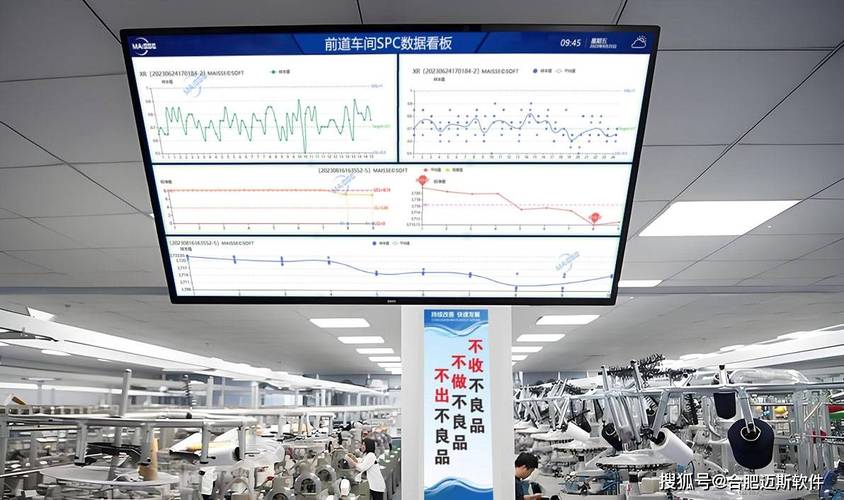
SPC盯的从来不是公差,是波动
很多人刚接触SPC,第一反应就是,我都有公差了,还画这个曲线干嘛?不合格就挑出去呗,这不多此一举吗?说实话,我刚学的时候也这么想。
后来老师傅一句话点醒我。公差是给成品划的及格线,SPC是给过程搭的报警器。你想啊,你天天骑车上下班,轮胎慢慢漏气,你刚骑的时候觉得只是有点颠,还能走,等胎扁到你发现的时候,内胎已经碾坏了。SPC就是那个帮你盯着胎压的,不等胎坏,就告诉你气不够了,赶紧打。对吧?
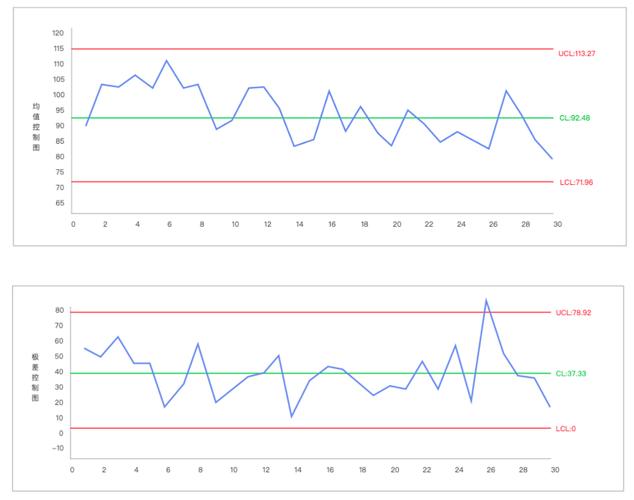
很多人最容易犯的错,就是直接把公差线拿来当SPC的控制限用。这完全错了。控制限是从你自己的加工过程里算出来的,是你的过程本身正常波动的范围,跟客户给的公差没关系。哪怕你的所有点都在公差里,只要出了控制限,或者连续好几个点往一个方向飘,那就是过程出问题了,得调。不然再往下走,迟早出超差的废件。
刚才那个主轴的例子,就是刀具慢慢磨损,加工出来的轴径均值一点点飘,虽然还在公差允许范围内,但是已经偏离原来的稳定位置了,SPC早就报警了,没人理而已。
用好SPC真没你想的那么复杂
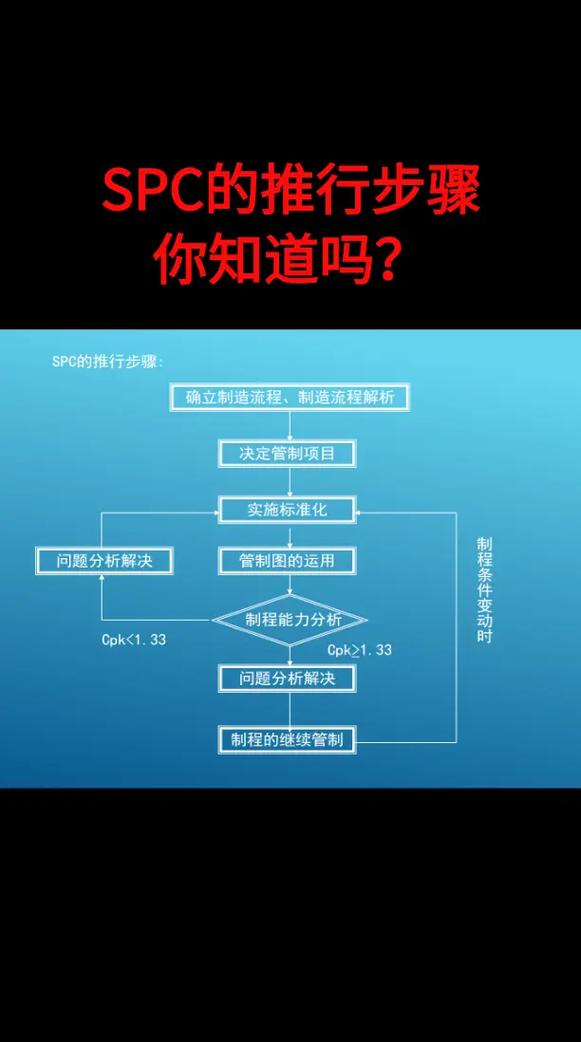
现在很多卖系统的把SPC吹得玄乎,说要全自动化采集,要大数据分析,要几十万的软件才能跑。其实真不是。很多小加工厂,手工抽样本,手工算控制限,画在黑板上,照样能用。核心不是工具,是你有没有真拿它当回事。
一般来说,隔固定时间抽几个样品,把点画上去,符合这几个情况就得停:点出了上下控制限,连续七个点往一边跑,连续十四个点上下交替,这些都是最基础的报警规则,看一遍就能记住。碰到报警立马找原因,是刀具磨了?还是冷却液温度变了?还是原材料批次换了?找到问题调了,再接着干。
就这么简单。
不过话说回来,我见过太多厂子,钱花了,系统上了,最后还是成摆设。为啥?一线嫌麻烦,出了报警嫌停线影响产量,不愿意理,管理人员也就睁一只眼闭一只眼,反正报表能做出来给客户看就行,最后SPC就真成了摆设。说白了,这不是SPC没用,是人没往对的地方用。
真正用好的厂子,最大的好处就是 把异常掐在批量废件出来之前,省下的返工费废料钱,比你上十个系统都多。之前那个出问题的主轴车间,后来改了规则,每天班组长上班先看一眼SPC曲线,只要均值飘了超过半个丝,立马调刀具补偿,不到半个月,废件率就掉了一大半,再也没出过批量返工的事。
刚才那个新来的小孩,现在蹲在看板前,能指着曲线说出哪段已经飘了,哪段是正常的。挺好。至少没真把这么有用的东西,当成擦灰的废纸。
作者|制造
排版|制造
审核|柚子