 大讲堂
那天早班,装配线刚转了二十分钟,传动轴断了。
断口就在键槽侧角,斜着劈出去,亮得能照出人影。老师傅捏着两端一磕,凑近听了听,说了句:芯子是好钢,皮坏了。
我当时没听懂什么叫“皮坏了”。后来在失效分析这摊事上摸爬了几年才回味过来——他讲的正是表面工程。薄到几十微米、甚至几微米的一层东西,决定一根轴、一副齿轮、一套模具是干三年,还是干三天。
硬壳软芯,零件才活得久
把一根齿轮轴丢进渗碳炉,几个钟头,表皮吸饱了碳,再淬火。表面硬度能顶到六十度上下(车间里都这么叫,学术点是HRC那一套),芯部呢,还是软的、韧的。
像什么?巧克力脆皮雪糕。壳一敲就碎,里头是软的。你要是整根都做成脆壳,咬一口先崩牙;整根全软,一捏就变形。齿轮也一样,齿面得扛住反复碾压和摩擦,轴心得能吸住冲击,不能断。
关键还不只是“表面硬”。硬度从表皮往芯部是怎么降的,这中间有没有一条平缓的过渡带——差别大了去了。过渡太陡,等于在一块橡皮上贴了片玻璃,压下去,壳先裂。

硬度从来不是唯一的指标
氮化走的是另一条路。温度低,变形小,特别适合那些磨完就不能再动的精密件。缺点是层太薄,几丝到几十丝,拿去扛重载碾压就是找死。
镀硬铬呢,修尺寸、抗磨损都行。但前处理要命。除油没除干净,镀层就起泡、掉皮。我见过一批液压杆,出厂外观油光水滑,装上去跑了两天,镀层像脱壳的花生皮一样成片往下掉。酸洗、水洗、活化,听着都是边角料工序,出问题全出在这儿。
再说喷丸。拿钢丸高速往表面砸,砸出一层残余压应力。裂纹这东西很势利,哪边长着拉应力,它就往哪边钻。你给表面预先“绷”上一层压应力,等于提前把裂纹的活路堵死。滚压也是类似的道理,一边把表面压光,一边把压应力押进去。
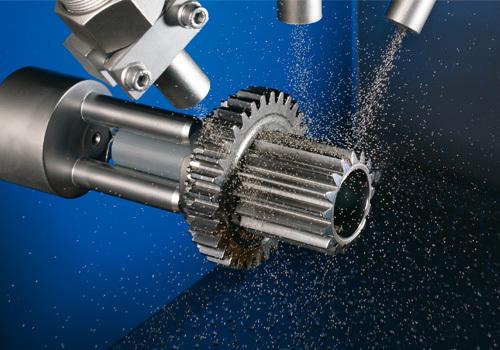
所以你看,同样是让表面变强,渗碳、氮化、镀层、喷丸,各管一段。选错了路,用力越猛越糟。
磨削最爱好心办坏事
最后一道工序常常是磨。尺寸要准,光洁度要够,谁都想多走两刀。
麻烦就在这儿。砂轮钝了,冷却液没浇透,进给给猛了,局部温度瞬间能窜到上千度,表层的组织被当场回火。硬度掉了,颜色变了,还平白多出一层拉应力。尺寸合格,表面也亮,实际上已经是废品。
怎么看出来?酸洗一下,深浅变化一清二楚。或者上磁粉,微裂纹会自己现形。有时候肉眼也能抓:表面泛出淡蓝或者褐色,那就是回火斑。手摸?摸不出来。手感骗人。
宁可磨慢点。真的,别让表面发蓝。
回到开头那根轴。后来切片看了,硬化层深度不够,过渡带又陡,键槽那个角本身还是应力集中点。三样凑一起,不断才怪。
表面工程说白了就这么回事:外面硬、里面韧、表层还得绷着一股劲。这三样缺哪一样,失效就从哪一样开始。车间里那些看不见的膜、层、应力,比图纸上的尺寸挑剔多了。我现在拿到图纸,先看的不是公差,是热处理和表面处理那两行小字。
作者|制造
排版|制造
审核|乐乐