 大讲堂
我师傅第一次带我去热处理车间,一推门,热气裹着油味直接糊脸。我当时手里还攥着卡尺,眼睛都没来得及适应光线——“滋啦”一声,一截烧得发白的销轴被叉车夹着,往油池里一沉,黑烟轰地炸起来,像谁把整个油锅掀了。
我下意识后退了半步。那声音刺得人耳朵疼,空气里一股焦糊和机油混在一起的味道。当时脑子里只有一个念头:这玩意儿还能要吗?
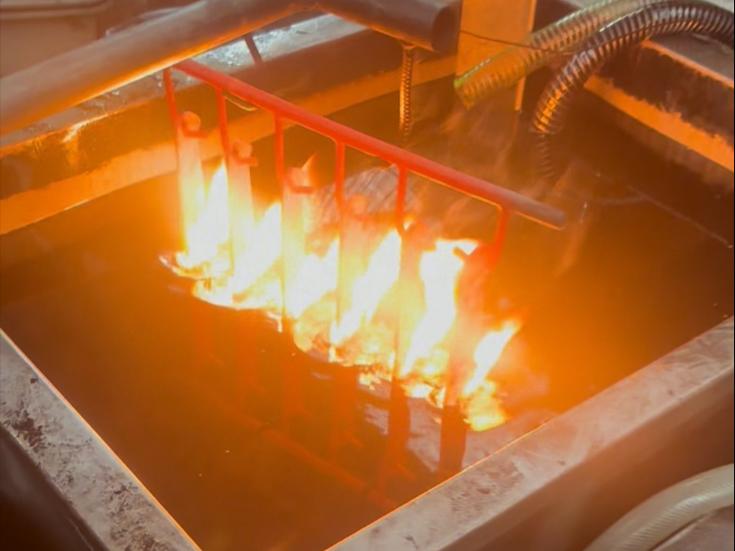
后来我才知道,就是这一下,决定了这根轴是能扛三年还是三天。那一声响,行话叫淬火。
有人说淬火就是把铁烧红了扔水里,这话对一半,错一半

打铁铺里那把菜刀,“嗤”一声捅进水桶,白雾腾起。这是大多数人对淬火的全部想象。没毛病。但如果谁以为淬火就是“烧、扔、捞”三步走,他肯定没见过淬裂的工件,也肯定没算过一批活报废的成本。
淬火的内核,是跟时间抢。钢被加热到一定温度之后,内部会变成一种叫奥氏体的组织。这东西在高温下很稳定,可一旦温度往下掉,它就开始变。掉得慢,它慢慢变成珠光体——软,好切削,但硬度上不去。掉得快,它来不及转,被硬生生冻在马氏体状态,硬得能划玻璃,但也脆得像块冰糖。
所以关键就落在那个“快”字上。冷却速度不够,硬度不达标;冷却速度过猛,工件直接裂给你看。中间那个窗口很窄,窄到有时候要靠经验去猜。
淬火池边那几分钟,基本是在走钢丝
我在产线上看得最多的是感应淬火。一根轴架在机床上,铜感应圈围着它转,通上高频电流,几秒钟表面就烧红了。红得很快。你要盯着那颜色——暗红、樱桃红、橘黄、亮黄,每个色号对应的温度区间不一样。老师傅根本不看仪表,瞟一眼就知道差多少。
颜色对了,马上喷水或者喷聚合物溶液。那水柱打在红热表面的一瞬间,声音都不一样——刚开始是“嘶”的闷响,后面变成尖利的“滋滋”,说明表面已经冷下去了。

有个细节外行很少注意到:工件从加热圈出来,到接触淬火液,中间有一段延迟时间。短得很,通常也就一秒上下。但这一秒要控制住。延迟久了,表面温度先掉了,再喷液冷速就不够,硬度直接塌下来。很多产线会专门用机械手去掐这个时间——人反应不过来,一眨眼就过去了。
冷却介质的选择也是门活。水冷速快,但太凶,容易裂;油冷速慢,温和,但容易起火;聚合物溶液可以调浓度,冷速介于两者之间,还能在特定温度区间放缓,减少开裂风险。各家有各家的配方,一般不外传。
淬裂了,根子往往不在淬火那一步

现场最怕看到的东西,就是工件刚出淬火池,表面趴着一条发丝一样的裂纹。新手看到了,第一反应就是“淬火太猛了”。老手不一样——老手会往回倒。
裂纹的源头可能在锻造折叠没清干净,可能在原材料有偏析,可能在车削时台阶根部留了个尖角,也可能在加热阶段升温太快、热应力太大。淬火只是最后一根稻草压上去,把之前埋的雷给引爆了。
我印象最深的一批小轴,淬完一片细裂。查来查去,发现是车加工的时候在轴肩处留了个很小的尖角,没倒圆。尖角处应力集中,一淬就裂。后来图纸上专门加了一行“尖角处倒圆R0.5”。别小看这行字,它是花钱买的。
还有一个误区:很多人以为淬完就完事了。其实淬完那件东西憋着一身应力,硬是硬,脆也是真脆,得赶紧回火。回火就是给它一个缓和的机会,让应力释放出去,韧性回来一点。现场有人图省事,淬完堆在料筐里过夜,第二天一看,崩了好几件。不是吓唬你,是真事。
有回一个新来的问我:那淬火到底是不是越硬越好?我说你拿菜刀砍骨头,刀刃硬到极致,结果崩了口,你说好不好?硬度是换来的,用韧性换的。这买卖划不划算,看工件干什么用。做轴承要耐磨,做弹簧要耐弹,同样一炉钢,走的路可能完全不一样。淬火不是终点,是一连串取舍里的一个环节。搞清楚它,手上的活才有底。
作者|制造
排版|制造
审核|安然