 大讲堂
今天带刚进厂的小徒弟逛车间,他蹲在数控车床的工作台边,伸手摸着那根擦得发亮的长条,抬头问我:”师傅,这滑轨涂这么多润滑油,不粘灰吗?”
我照着他后脑勺轻轻拍了一下。
什么滑轨。这是导轨。
他愣了愣,手指还停在那根金属条上,有点不好意思——合着在他眼里,这根从床身一头延伸到另一头的亮面铁条,跟家里衣柜抽屉上的滑轨没区别。
别把导轨当普通铁块,它比你想的金贵多了
很多刚接触机加工的新人都有这个误会。不就是个托着滑台来回跑的铁条子?随便找根方钢铣平了,不就能用?
真不是。
普通热轧方钢的直线度误差,能达到专用精密导轨的几十上百倍。你算啊,机床走个1米的加工行程,要是导轨歪了个几丝,刀尖跟着偏一点,切出来的零件要么尺寸不对,要么表面出刀痕,整批报废都是常事。
你伸手摸上去就懂区别了。经过精磨的导轨面,凉丝丝的,触感像刚从冰箱拿出来的冰镇玻璃,没有一点毛刺,哪怕用指甲尖轻轻划过去,都留不下任何印子。这种表面的硬度,比普通的床身铸铁高两倍还多,就是为了在常年往复的滑动里,尽量少磨出坑。
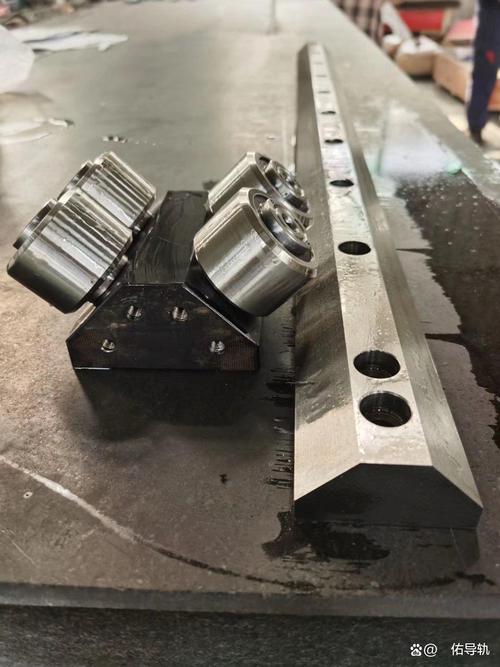
上次我们接了个加急的精密零件订单,机床跑起来总在固定位置出一道浅波浪纹。拆伺服,换丝杠,校刀塔,折腾了整整两个通宵,人熬得眼睛都红了,愣是没找到问题。最后我蹲在导轨边,拿放大镜顺着滚道一寸一寸找,找了快四十分钟,才在一个防尘挡板的缝隙边上,发现了个比头发丝十分之一还小的锈点。
就那点东西。
滑台每次走到那个位置,钢珠压到锈点就顿一下,刀尖跟着抖半下,零件上就留一道浅痕。我当时拿着放大镜蹲在地上,腿麻得站都站不起来,差点把手里的放大镜扔出去——合着我们熬了两宿,罪魁祸首是这么个不起眼的小锈点。
你看见的是铁条,看不见的是它藏的小心思
很多人以为导轨就是两个硬邦邦的金属面贴在一起,靠润滑油减少摩擦,来回滑。
早年老机床确实是这样。两个铸铁面直接贴,稳是稳,但是阻力大,用个十年八年,接触面磨出一道浅沟,精度就掉得没边。
现在的精密导轨早就换了逻辑。绝大多数高精密设备用的滚动导轨,根本不是两个金属面硬摩擦——两个对合的金属条之间,卡着一排密密麻麻的钢珠或者滚柱,就像你小时候在两块木板之间夹满弹珠,推上面那块板的时候,弹珠顺着凹槽自己滚,阻力特别小,走得还直。
这种结构的好处太多。磨得慢,精度保持时间长,哪怕每天跑十几个小时,磨个十年都掉不了几个微米的精度。但它也娇气。
怕脏。
你车间里飘进去个铁屑,顺着缝隙钻到滚道里,卡在钢珠和金属面中间,那整段导轨的精度直接就毁了——就像你手机屏幕进了沙子,再怎么擦,划出来的印子都消不掉。

当时小徒弟听完,伸手就要去抠导轨边上的橡胶防尘挡板,被我一把拦住。那挡板看着不起眼,就是个软橡胶片,但是它是挡铁屑的第一道防线。你手上的汗沾上去,时间长了橡胶老化裂个缝,铁屑钻进去,你就等着跟我上次一样,蹲在地上拿放大镜找问题熬通宵吧。
他赶紧把手缩回去,那表情跟碰了刚从炉子里拿出来的工件似的。
导轨出问题别硬凑,凑出来的都是返工的坑
车间里总有图省事的人。
导轨表面磨出个浅坑,或者滚道进了铁屑压出个印子,不换,拿油石蹭两下,把毛刺磨掉就接着开机,觉得反正不影响滑台来回跑,凑合用呗。
哪有那么容易。
导轨的精度是在恒温车间里逐段研磨出来的,根本不是现场随便磨两下就能补回来的。你拿油石蹭掉了表面的锈点,也蹭掉了导轨最外层的硬化层,用不了三个月,那一段就会磨得比其他地方快,滑台走到这就晃,加工出来的零件尺寸飘得你根本摸不准规律。
我之前见过隔壁厂的老板,为了省几千块换导轨的钱,硬扛了半年,每次导轨出问题就拿油石蹭两下。最后一批零件发到客户那边,装上去之后设备跑起来共振,整批退回来,光返工加赔偿就花了十几万。他那天坐在车间门口抽烟,烟蒂扔了一地,见谁都念叨早知道当初换了导轨就好了。
真的,别在这种看不见的地方省成本。
刚才带小徒弟往车间外走的时候,我回头看了一眼,他蹲在那根亮闪闪的导轨边,拿干净的绒布轻轻擦表面的防锈油,动作比刚才小心多了。
我没上去搭话。
毕竟这东西,你不亲眼见过它闯的祸,永远不会明白,那根不起眼的铁条子,托着的是整台机床的精度底线。
作者|制造
排版|制造
审核|知知