刚跨进加工车间的门,最先钻到耳朵里的不是等离子切割机震得人太阳穴疼的嘶鸣,也不是剪板机压下去的哐当巨响,是墙角那台设备传出来的、持续的、极细的“呲——”声。
新来的实习生第一次见,踮着脚往那边瞅了半天,转头问我,咱车间现在洗零件都用这么大压力的水枪了?
我没忍住笑。
那哪是洗零件的。那是能把两厘米厚的钢板,像切热黄油一样划开的水刀切割设备。
别被那束细水流骗了,它真不靠“磨洋工”切东西
很多人对它的第一印象就是慢,走刀速度跟蜗牛爬似的,根本想不通为什么这么个东西能切硬金属。其实你凑近了看就知道,那从喷嘴喷出来的水流,直径还没一根牙签粗,速度快到你根本追不上影子。
通常整个系统会把水加压到比家用自来水高几百上千倍的程度,再通过一个镶着宝石的微小喷嘴把水喷出来,这时候的水流硬得跟实体刀一样,根本不是你平时见的那种浇花的软水流。
哦对,纯水只能切点软东西——比如泡沫、薄塑料,但凡碰到硬点的钢板、石材,就得往水流里掺磨料。就是那种红棕色的石榴砂,顺着喷嘴的负压吸进去,混在高速水流里一起冲出去,相当于给那把水做的刀,嵌了满刃的小碎石子。
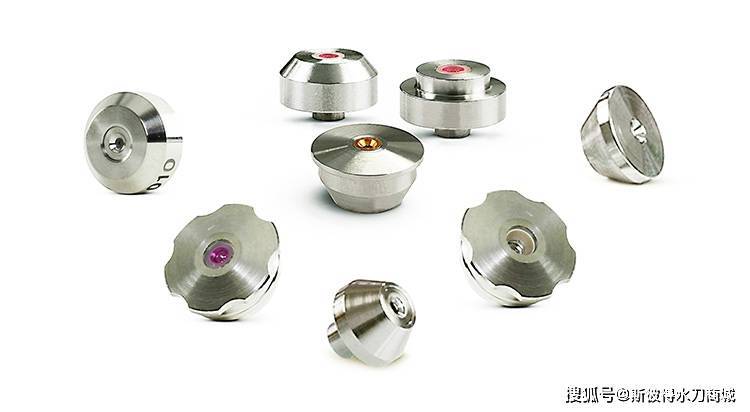
我第一次跟着师傅换喷嘴的时候,还在嘀咕这么个小宝石珠子能值几个钱,师傅直接给我脑壳敲了个栗子——那喷嘴的孔稍微偏个几微米,切出来的板边能歪出半厘米,整板料直接报废。他说上次有个新来的校刀的时候没对准,半车的铝板切完全是斜边,拉去废品站卖的钱,都不够赔客户的延期款。
它最招人疼的优点,是切的时候一点不发热
之前的热切割,不管是等离子还是激光,切完的钢板边儿上总烧得发蓝,结一层硬邦邦的氧化渣,工人得拿着角磨机蹲在旁边磨半天,灰尘飞的满脸都是。尤其是切那种容易变形的薄铝板,高温一烤,翘得跟个炸油条似的,压都压不平。
水刀就没这毛病。
全程冷切。切的时候连点烟都不会冒,切面光滑的连毛刺都少。之前切那种叠了好几层的碳纤维复合材料,换激光的话,高温直接把纤维烧得分层,切完一掰就碎。水刀切完,层与层之间连个缝隙都不会开,连切那种冻得硬邦邦的生鲜排骨、带坚果碎的蛋糕胚都能干——不会把奶油烤化,也不会把骨头切得崩渣。

说实话,很多第一次接触的人嫌它走刀慢,说切个10mm的板要走好几分钟,哪有激光扫一下就完事。可你架不住它切完不用二次加工啊——之前算过账,用激光切一批需要后续打磨去渣的零件,省下来的打磨工时,比那点走路的时间贵多了。上次接了一批需要切橡胶密封垫的订单,用别的方法切完橡胶都被烤得发粘,水刀切出来的垫子,拿下来直接就能装,连擦都不用擦。
最容易出故障的地方,从来都不是刀头
很多新人刚上手,一看到切出来的边歪了、水流散了,第一反应就是拆喷嘴通一通。其实十次有八次,问题根本不在喷嘴上。
要么是磨料受潮结块了。上次车间赶订单,采购图便宜进了一批没封好的石榴砂,结果切到一半砂管堵了,拆开一看,砂都结块成小泥球了,顺着管子卡了半米长,掏了俩小时才掏干净。那天全班组的人都蹲在地上拆管子,满手都是红棕色的砂灰,下班的时候连鼻孔都是红的,洗了三盆水才洗干净。
要么是高压接头的密封件磨坏了。那漏出来的水可不是普通的滴水,是带着高压的细流,能直接把旁边的电缆皮割破。上次就因为漏的水把信号线割破了,设备乱走坐标,把一整板准备给客户的亚克力板切得稀碎,师傅心疼得蹲在旁边抽了半包烟。
对了,设备下面那个接水的蓄水槽,别觉得就是个装废水的池子。里面一般会堆着半槽的废砂和切下来的小料块,有时候你捞一捞,还能捡到上次切剩的小铜块、铝片,攒多了卖废品,能给班组买两箱冰红茶。
上次有个做烘焙的朋友来车间参观,盯着那台水刀看了半天,说想搞个小功率的回去切翻糖蛋糕,省得每次切带翻糖花的蛋糕都把花碰歪。
我跟他说,你可别瞎改。
这东西的压力真不是闹着玩的。上次有人好奇把手指凑到离喷嘴半米远的地方,都被飞出来的细砂打了个小血点,疼了快一周。
呲——
那束细流还在不紧不慢地走,钢板被切开的地方连点烟都没有,只有细碎的水流溅在接水板上,发出很轻的声响。
作者|制造
排版|制造
审核|知知