刚拐进装配区,脚底下就传来闷闷的震动。不是那种地震似的晃,是顺着水泥地往鞋底钻的、匀匀的麻——是那台跑了快十年的老辊道在转。
别拿课本上的传动示意图当回事
上学时候翻教材,上面的传动图全是规规整整的:两个圆溜溜的齿轮咬在一起,皮带绷得笔直,电机转一下,从动轴就跟着精准转一下,连个多余的晃荡都没有。
真到车间你伸手摸就知道根本不是那回事。
刚拆下来的传动齿轮,齿根位置裹着一层混了铁屑的黄油,亮银色的齿面磨出一道一道的浅痕,你凑太近闻,能闻到热油混着金属的焦味。哪来那么多完美的啮合?
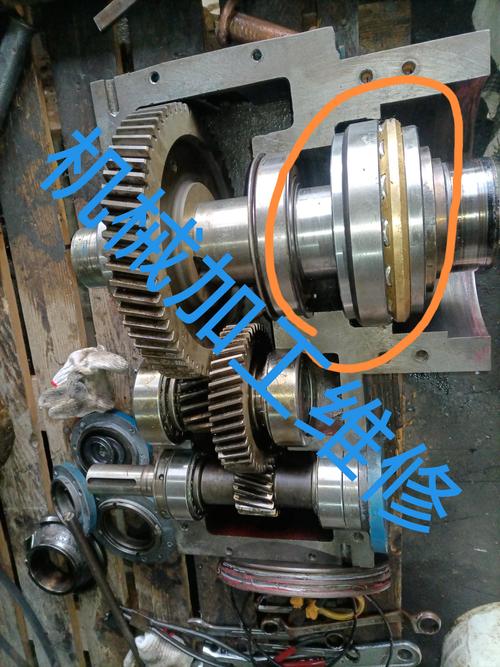
上次来实习的小孩,蹲在齿轮旁边盯了半小时,说齿面有个小毛刺,非要拿砂纸磨得光可鉴人。结果装上去跑了三天,齿面磨出来的细铁屑卡进啮合缝,直接把齿面刮出一道沟。
说白了,车间里的机械传动,从来不是为了追求“零误差”存在的。你要留余量,要给热胀冷缩留缝,要给偶尔掉进去的小铁屑留走的地方,要给设备老了之后的自然磨损留缓冲。很多人刚接触传动的时候,总觉得要把所有零件的配合间隙卡到手册上标的那个精确到0.01毫米的数值才叫好,根本不管车间里夏天温度能升到四十度,轴受热膨胀之后的形变,会把本来留的间隙直接顶成过盈,最后转都转不动。卡得太死的传动,跑不了三个月就得坏。
你以为的“传动力”,其实一半在“卸力”
很多人对机械传动的误解,是觉得它就是个“传声筒”——电机输出多少力,它就原封不动把力送到辊道、送到输送带、送到加工工位就行。
错。
传动的核心从来不是“把动力传过去”,而是“在合适的时机把多余的力卸掉”。
就拿连接电机和辊道轴的联轴器说吧。你要是图省事,把两个轴硬邦邦对死,拧死螺丝,觉得这样动力传得一点不浪费,那等着哭吧。电机转的时候本身带点微小的径向跳动,硬连接的话,这点震动没有任何缓冲,顺着轴直接传到轴承,跑不了一周,轴承的滚道就得被震出麻点,最后转起来哐当响,换一次轴承大几百,还得停线耽误生产。
所以老师傅装联轴器的时候,一定会在两个轴的连接位置塞几个带橡胶的弹性柱销。震动来了,橡胶先变形卸掉劲,不会硬邦邦把力往后面的零件传。

还有大家常说的皮带传动,皮带的张紧度,从来不是越紧越好。上次小徒弟换皮带,怕打滑,拧张紧螺丝的时候死命往紧了拧,结果皮带压在轮槽里的力太大,跑了半小时,电机的轴承温度直接飙到八十度,烫得手都碰不得。后来把螺丝松了半圈,温度直接降下来,跑了一下午也没见打滑。
你看,那些你觉得“浪费动力”的弹性件、间隙、缓冲结构,恰恰是传动能长期跑的关键。
最容易出问题的,从来不是你盯着的地方

在车间待久了就会发现,真正能让整条线突然停摆的传动故障,从来不是你天天盯着的大齿轮、大电机。
是张紧轮轴缝里卡的那粒铁屑。
是V型皮带轮槽里积的那点混了切削液的油泥。
是固定链条的那个小螺丝,因为震了三个月,悄悄松了半圈。
说实话,我刚干这行的时候也犯过这错——总觉得越贵、越显眼的零件越金贵,要擦得锃亮,要反复检查间隙。结果呢?有次花了整整一下午把主传动齿轮的间隙调到手册上的标准值,转头因为链条张紧器的弹簧卡了个碎铁屑,链条松得垮下来,刮到旁边的工位,停线俩小时,全组人陪着我加班到半夜。
别笑。真的。
很多人花大价钱买高精度的传动零件,却舍不得给不起眼的小张紧轮定期打黄油;花一堆精力算传动比的精确数值,却从来不会蹲下来摸一摸皮带表面的温度。那些你觉得“不会坏”的小破件,往往就是压垮整条传动线的最后一根稻草。
正说着呢,旁边的老辊道又传来一声轻响,是张紧轮的轴承转了半圈的声音。没人凑上去检查。
这声音听了十年,都熟。
作者|制造
排版|制造
审核|小北