上周带刚毕业的小徒弟走涂装线,他蹲在机械手边盯了十分钟,突然抬头问我:师傅你看这堆黑橡胶圆片片,不就是家里挂毛巾的那种?凭什么能抬着几十公斤的钢板走得稳当当?
说实话,刚入行的时候我也跟他一个想法,觉得不就是个带负压的橡胶圈嘛,能有什么技术含量。直到第一次跟着师傅调线,看着机械手把一摞薄铝塑板吸起来走了半程,“啪”的一声整张板砸在传送带上,我才知道这小玩意真不是随便凑数的零件。
别信“吸力越大越好用”的鬼话
很多新人刚上手调设备,一遇到吸不住的情况,第一反应就是把真空阀门往大开,把负压拉到最大,觉得吸力够大总不会掉了吧?
真空度从来不是越高越好。
我见过最离谱的一次调试,新来的操作工把真空度拉到满格,半分钟吸碎了三块液晶面板——那面板薄得像片饼干,最大负压直接把玻璃中心吸得凸起来,边缘应力一崩直接裂成蜘蛛网。还有次调薄铝板的吸附工位,真空度开太足,铝板被吸得凹下去一个浅坑,后面工序压合的时候,整块板直接翘边报废。
真不是吸力越大越靠谱。你要吸的是硬邦邦的厚钢板,真空度够了稳当;可你要吸的是软膜、泡棉、薄玻璃,太大的负压等于直接对着材料下狠手,没等运到工位,材料已经被你吸坏了。通常合适的数值,就是刚好能把工件牢牢贴在吸盘上,抬起来晃两下不会掉,又不会在工件表面压出明显凹痕的程度,根本不需要往满了拧。
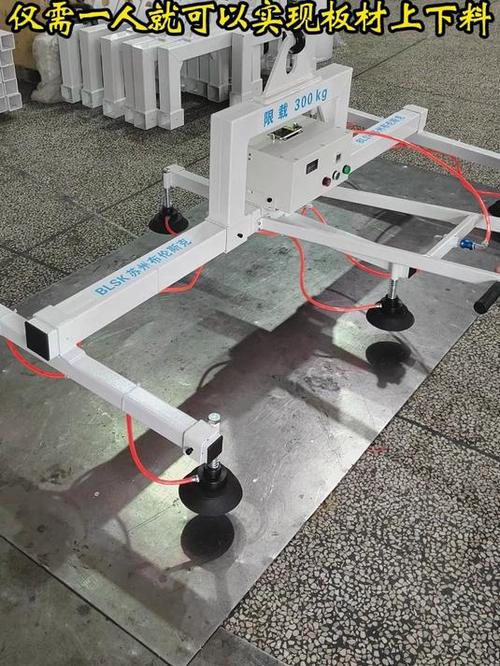
它挑的从来不是“表面光”
很多人觉得,吸盘只要对着光滑平整的表面,就能贴得严严实实。
错。
密封接触的缝隙比你想的要小得多。吸盘的密封唇边薄得很,通常只有一两毫米的厚度,只要接触面有一点点不平整,哪怕是肉眼看不见的细微磨砂颗粒、一层薄漆、甚至是工件表面掉的一点绒絮,都能把密封缝垫出空隙,负压直接从缝里漏光,工件自然就掉了。
上次有个客户过来跟我吐槽,说他换了最贵的进口吸盘,吸他那批带短绒的汽车内饰板还是隔三差五掉。我过去蹲下来看了三分钟,告诉他你这板表面的短绒,都快把吸盘的密封缝堵成筛子了,你换金子做的吸盘也没用啊。后来他每次换工件之前,先拿气枪把吸盘边的绒毛吹干净,掉件率直接降了九成。
还有那种喷了厚漆的门板,漆层软乎乎的,吸盘压上去会把漆压出个小印子,时间长了漆屑粘在密封边上,越来越厚,密封性就越来越差。很多人遇到这种情况,总以为是橡胶老化了,换了新吸盘还是不好,压根没意识到是表面的漆层在搞破坏。

那些突然掉工件的“灵异故障”,全是细节在搞鬼

干现场久了就知道,大部分时候吸盘突然掉件,根本不是吸盘本身坏了。
我遇过最离谱的一次故障,产线上的吸盘换了新的,真空表上的数值也显示正常,就是每隔十几分钟掉一次工件。几个人围着设备查了一上午,最后顺着真空管摸过去,才发现管路的弯头位置积了小半管冷凝水。水堵在管子里,表上测的是真空泵端的压力,可实际到吸盘端的负压,早就被水挡得剩不下多少了。把水吹干净之后,故障直接消失,几个人站在设备边愣了半天——谁能想到一滩积水能折腾人一上午。
还有次产线总掉塑料壳,大家换了三盘新吸盘,问题一点没解决。最后查下来是车间气源的过滤芯堵了,压缩空气的压力不够,带动真空泵的效率上不来,哪怕吸盘再好,抽不出足够的负压,当然吸不住。
掉件故障八成不是吸盘本身的问题。很多人一遇到掉件,第一反应就是换更大的吸盘、换更贵的材质,从来不想想是不是安装的角度歪了——本来吸盘应该垂直压在工件表面,结果安装座偏了个三五度,压上去的时候只有半边密封边贴着工件,看着压上了,其实漏得一塌糊涂。上次有个厂为了解决掉件,把所有直径10厘米的吸盘全换成15厘米的,结果吸盘太大,压在工件边缘直接翘边,反而掉得更频繁,当时几个人站在产线边面面相觑,那个尴尬劲现在想起来都好笑。
上周小徒弟调线,一开始又想把真空度往满了拧,被我伸手按住。他现在也学乖了,每次换工件之前先蹲下来摸两遍吸盘的密封边,看看有没有卡碎屑,再慢慢把真空度调到刚好能吸住、又不会压变形工件的数值。
毕竟在车间里,能把这几个黑橡胶圆片片用明白的,才是真的摸透了产线的脾气。
作者|制造
排版|制造
审核|阿辰