上周带个刚毕业的徒弟磨钛合金小叶轮,普通立铣刀刚走了三刀,刀尖就因为持续摩擦生热变了蓝紫色,冷却液喷上去滋啦一声腾起半人高的白汽,他举着操作面板的手都僵了。
换了那台装了超声振动头的机床重新开机,整个车间的噪音都降了好几个度。没有平时那种尖锐得扎耳朵的金属撕裂声,只有细得像蜜蜂振翅的嗡嗡声,走刀的时候切屑都是卷成薄薄的小螺旋,落在机床工作台上轻得像纸片,不像之前碎成带着余温的小渣,蹦得满地都是。
不是刀在”敲”,是料在”麻”
说实话,我刚接触这技术的时候,也觉得是厂里花冤枉钱买的噱头——不就是个振动头吗,能比我磨了十年的刀好用?直到那次加工蓝宝石衬底,普通金刚石刀走了半小时,崩了三个刀尖,换了超声头,走完全程刀都没发热,我才闭嘴。
很多人对超声振动加工的误会,全来自字面意思。以为是拿高频冲击力砸硬料,把料敲碎了再切。真不是。实际切削的时候,刀刃不是一直咬在工件里的——给刀杆加的那点振动,幅度也就头发丝直径的几分之一,每秒钟反复让刀刃和工件脱开、接触,相当于把原来一整段硬邦邦的切削,拆成了几万次软乎乎的小刮削。摩擦产生的热量根本来不及攒起来,刀刃就脱开了,冷却液顺着那点微小的间隙钻进去,把热量全带走,自然不会烧刀、粘刀。

徒弟当时凑在机床边看了十分钟,转头问我,那是不是以后不管加工什么料,都要开超声?
哪能啊。上次邻厂的朋友找我吐槽,说花大价钱上了超声振动加工,专门用来切普通的45号钢,算下来每件的加工成本翻了三倍,切出来的零件跟原来普通机床做的没半点区别,纯纯交智商税。这技术本来就不是给软料准备的,那些容易粘刀、硬得费刀、脆得容易崩边的材料——比如钛合金、工程陶瓷、光学玻璃,才是它的主场。
那些没人说的现场坑
书本上的原理讲得再顺,真到车间里上手,全是没人写在手册里的坑。
第一个坑,就是刀杆的夹紧力。我之前帮旁边班组调设备,换了全新的振动刀杆,开机之后声音不对,跟普通机床没差,以为是功率不够,折腾了一下午才发现,夹头拧得太狠,把刀杆里的弹性振动结构压死了,那点高频振动根本传不到刀刃上,等于白装。
第二个坑,冷却液的选型。很多人图省事,还拿原来加工普通钢的乳化液冲,殊不知因为振动频率太高,乳化液的表面张力大,根本渗不进刀刃和工件的那点微小间隙里,热量散不出去,照样烧刀。得换低粘度的切削油,喷嘴角度顺着振动的方向调,才能把冷却的作用发挥出来。
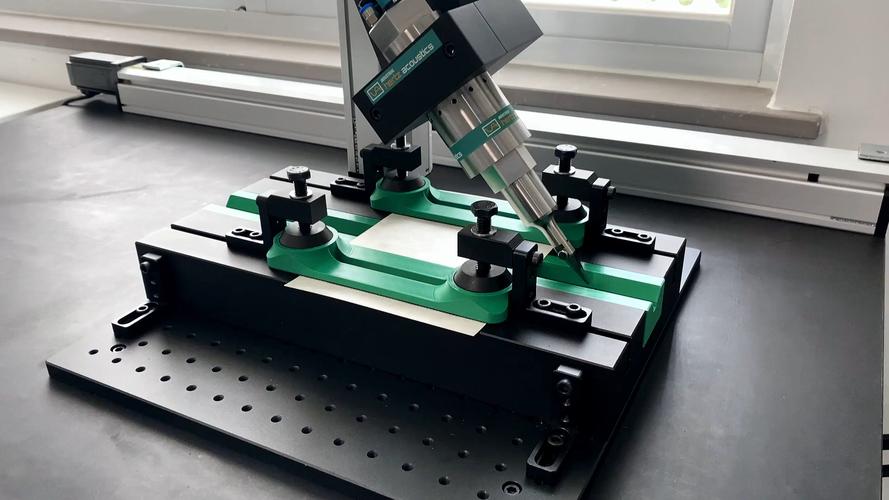
还有个刚学徒闹的笑话,上次他看到振动频率的参数,觉得振得越狠切得越快,偷偷把出厂设的频率调高了20%,觉得能省点加工时间。结果才跑了20分钟,刀杆里的压电陶瓷片直接裂了。那一下换个刀杆小两万,他半个月绩效直接没了,现在想起来都肉疼。
真用起来的体感差在哪
很多人说超声振动加工好,好在哪?拿具体的体感说,不是拿一堆虚头巴脑的精度参数凑数。
以前用普通机床加工硬脆材料,你站在机床旁边,脚底板都能感觉到地面跟着震,戴两层隔音耳塞,下班的时候耳朵还是嗡嗡的,有时候扶着机床操作久了,手麻得连筷子都拿不稳。换了超声振动加工,机床本身的振动反而小了——原来那股硬怼的切削力,被高频振动拆成了很小的分力,传到床身的冲击力少了一大半,站在旁边跟操作普通精加工机床的感觉差不多。
最明显的变化是切出来的零件边缘,不会有那种崩掉的小毛刺。之前加工陶瓷片,普通铣刀走完全程,边缘都是像被啃过的锯齿,拿砂纸磨半小时都磨不平;换了超声振动的参数,走出来的边缘摸上去是滑的,几乎不用二次修磨。上次给客户送样,把普通加工的件和超声做的件摆一起,客户摸了半天,以为我们换了进口的高端机床,根本没想到就是在原来的老设备上,加了个振动头而已。
其实哪有什么黑科技啊。就像你拿锯子锯硬木头,硬按着往前推,磨得手疼还锯不动,来回晃着节奏拉,一下就顺了。超声振动加工说白了,就是把原来硬邦邦的硬切,换成了带着小节奏的软切削而已。现在徒弟每次看到要加工的硬料,第一反应不是去拿最粗的刀硬怼,是转头问我,师傅,这个上超声头不?
作者|制造
排版|制造
审核|见微