2026-09-22 21:39:45 分类:正文
刚转完车间回来,裤腿上还沾着切割下来的氧化渣,扎得腿痒。 刚才看见个新来的小孩,拿切割机切两毫米的不锈钢板,用的是火焰切割,切完整个板弯成了波浪,跟虾米似的,后续调平要花三倍的工时。 这不是小孩笨,是没人跟他说过这里头的弯弯绕。
选对切割类型,比买贵机器有用
很多小厂老板买设备,只看总价,谁便宜买谁,根本不管自己切什么料。 切厚钢板的机器切薄料,就像拿斧头切水果,力气太大收不住,切出来的东西全废。
说实话,常见的也就那几类。 切十几厘米厚的碳钢,火焰切割就够用,便宜,力气大,就是慢,切完变形大,薄料别碰。 要切几毫米到几厘米的不锈钢、铝板,那肯定是等离子,速度快,变形小,就是耗材费一点,算总账还是比别的划算。 要是切精度要求高的精密零件,那得线切割,慢是慢,切出来直棱直角,不用再磨。
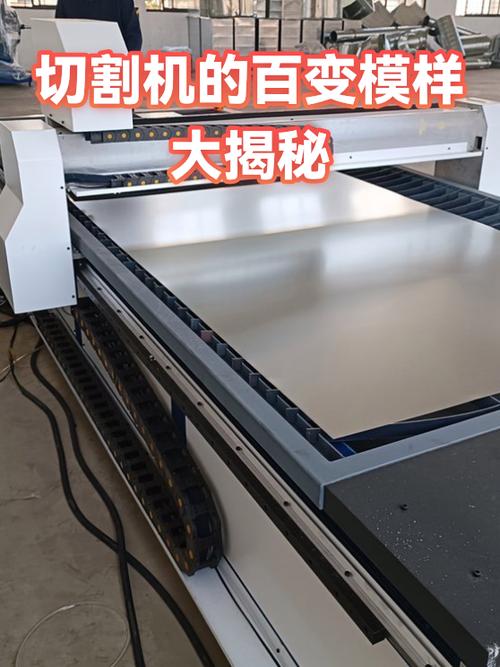 车间三种常见切割机切割效果对比图
很多人不信邪,非要用一种机器通吃所有料,最后算下来,耗材花的钱,浪费的工时,早够买两台对的机器了。
调机那点小事,决定一半的生产成本
我刚入行那会,跟着班长学等离子切割,一个下午烧了三个枪嘴,月底扣绩效扣得我连饭钱都不够。 那会以为是耗材质量差,后来才知道,就是我调错了一个细节——枪嘴和工件的距离。 大部分新手都怕切不透,把枪嘴往工件上贴,贴得越近,越容易烧嘴,距离不对,就算没烧,切出来的坡口歪得离谱。 其实不用拿尺子量,找张不用的名片塞进去,刚好能拉动,那个距离就对了,顺手得很。
还有个很多人不在意的点,就是气压。 谁都觉得,气压越大,吹渣越干净,切得越顺。 根本不是这么回事。 气压过大相当于一直用高压气冲刷枪嘴,枪嘴的损耗直接翻三倍,还动不动就断弧,切一半停了,更耽误事。 只要能把渣吹干净,气压尽量开小,真的能省好多耗材钱。
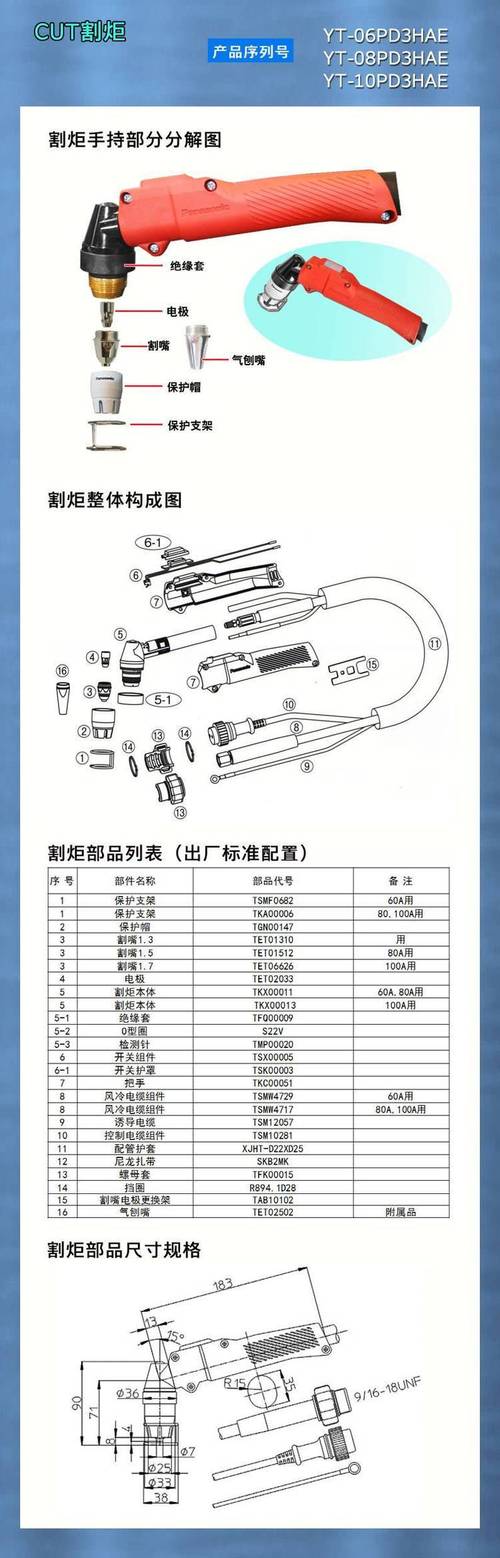 手持等离子切割机枪嘴距离调节示意图
不过话说回来,现在很多新机器都是自动调距离了,但架不住很多小厂还在用老机器,老机器就得靠手调,这点门道,没人说,新人猜破头也想不到。
出了故障别乱拆,九成都是小问题
 出了故障别乱拆,九成都是小问题
干久了见得太多,一碰到切不动就换整机,一碰到断弧就换割枪,钱花了一大堆,其实问题根本不大。 前阵子隔壁厂的师傅过来找我,说他们的切割机切一半就停,切出来全是麻面,换了电极换了枪嘴,还是不好使,准备找厂家来大修,报价好几万。 我过去绕着机器走了一圈,摸了摸进气的气管,原来是堆在旁边的钢板把气管压瘪了,气过不去,当然切不动。 把钢板挪开,气通了,当场就好,你说这好几万花得冤不冤?
还有常见的,切出来冒黑烟,切不透,很多人第一反应是功率不够,要换大功率机器。 十有八九就是进气管堵了渣,或者气压调错了,再不就是喷嘴歪了一点点,拧下来重新装一下就好。
哦对了,还有一个坏习惯,好多人一个切割机什么都切,切完钢筋切铝板,切完铝板切不锈钢,切割渣粘在枪嘴里,堵着气路,下次用直接烧枪,这种小事,就是没人记。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的切割机:老司机才懂的踩坑细节
文章链接:https://m.lfdjt.com/p/zhizao/a/1749.html