上周带刚毕业的小徒弟绕数控加工线走,他盯着线尾那堆堆着的废件皱眉头,说这质量控制就是干质检员的活,把不合格的挑出来不就完了?
我当时听见这话差点把手里的保温杯晃洒。
合着我们天天蹲在机床边记的那些数据,在年轻人眼里就是个最后拦废品的门卫?
你以为的挑废件,其实是最没用的环节
很多刚进车间的新人都有这个误区。觉得质量控制嘛,不就是最后拿卡尺卡一卡,超差的扔去返工,合格的流到下一道工序。
真不是。
你想啊,一整盘三十个零件,从机床里掏出来,量完发现全超差了。这时候你再喊停,前面的电费、切削液、刀具损耗、人工时间,全砸进去了。所有的事后拦截,本质上都是在为之前的偷懒买单。
我之前带过的一个老组长,从来不爱蹲在质检台旁边挑零件。他就顺着加工线走,手搭在机床外壳上,摸温度。听切削的声音。看铁屑的形状。
铁屑如果是细碎的粉渣,那肯定是切削参数不对,刀磨得太快,加工出来的尺寸迟早飘。
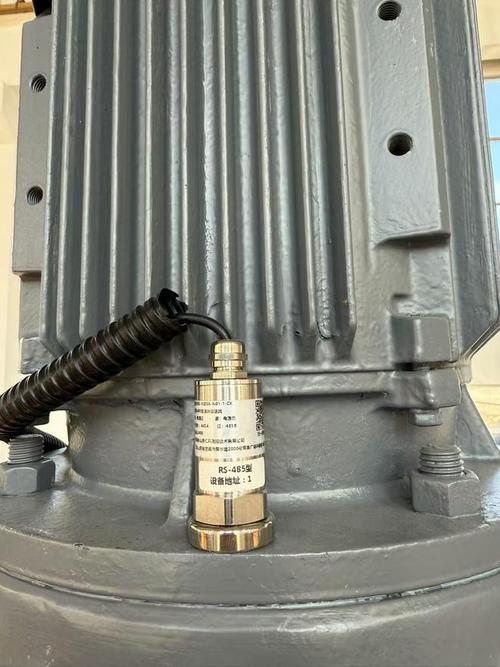
很多产线现在装了振动传感器,机床转的时候,哪怕内部的工装松了个0.01毫米,传感器都能提前报警。这东西比你最后拿卡尺量靠谱一百倍——等你量到尺寸超差的时候,已经有半盘零件废了。
真正的质量控制,是从铁屑开始算的
我见过太多人把质量控制的边界划得特别窄。觉得只要零件加工完了,质检签字了,这事就跟自己没关系了。
哪能啊。
原材料进场的时候,你得摸。钢棒表面有没有裂纹,直径是不是在允许的偏差里,差个几丝,上了机床夹不紧,加工出来的件全是椭圆的。
切削液的浓度你得盯。浓度太高了粘手,太低了冷却不够,刀一升温热胀,加工出来的尺寸能偏出去半毫米。我有次路过线边,闻着切削液的味道淡得像水,赶紧喊操作工测浓度,果然是上周换液的时候兑多了水。就这,要是晚发现半小时,当天加工的两百个轴套全得废。

质量控制最核心的逻辑,从来不是“拦坏的”,是“让坏的根本没机会长出来”。
之前遇到过个刚转正的操作工,觉得自己调的参数准,进给速度比工艺要求快了两成。前三个零件量着尺寸都在公差范围内,他还挺得意。结果干到第五十个的时候,刀具因为连续高速切削升温,热胀冷缩把尺寸带偏了,攒了二十多个超差的件,拆下来重新镀磨,花的时间比正常干三倍都多。
很多产线算过账,事前调整一次参数花十分钟,事后返工二十个零件要花两个小时。孰轻孰重,一眼就能算明白。
别把质量控制搞成填表游戏
现在有些厂搞质量控制,真的是走偏了。
每道工序要填表,每个参数要打勾,每个零件要签上名字。表格做得漂漂亮亮,全是合格。结果零件装到客户的设备上,跑了不到一周就出故障。
问题出在哪?
填表的人根本没去现场。
老班组长从来不会等表格填完才发现问题。他走在线旁边,听机床的声音不对。
别笑。
真的。正常切削钢件的声音是均匀的唰唰声,要是突然变成发颤的嗡嗡声,那肯定是刀钝了,或者工装松了。这时候赶紧停,比你等最后量出尺寸超差再停,省下来的钱够给整个班组发半个月奖金。
说实话,我见过太多拿着一摞完美合格表,零件出了问题互相甩锅的事。表格上的数字是死的,可机床是活的。今天温度高了点,刀磨损快了点,原材料硬了点,这些变化根本不会体现在你提前印好的表格上。
小徒弟蹲在机床边,拿塞尺卡了两个零件的配合间隙,抬头跟我说,原来之前以为质量控制就是质检员拿个挑拣的筛子,现在才知道,从原料进场的那一刻,到铁屑从刀尖飞出来的形状,到切削液的味道,到机床转的时候发出来的声音,全是要管的事。
我递给他一块擦铁屑的棉纱,让他把手上的油擦干净。车间里的风扇吹过来,带着切削液淡淡的味道,机床的运转声裹着风打在脸上。
哪有什么玄乎的质量控制啊。
不过是你在每一步多上点心,别等问题攒成山了再去补窟窿。
作者|制造
排版|制造
审核|柚子