2026-11-04 04:59:17
作者:
商讯
上个月去苏南的一家五金加工厂跑调研,刚进车间的时候,差点以为走错地方。没有以前满地的铁屑,没有班组长扯着嗓子喊人记台账,每台机床旁边立着个小屏幕,上面跳着实时的加工参数,连换刀的时间都记的清清楚楚。
这地方去年还不是这样。
别一上来就买最贵的设备
厂主张总去年刚动改造念头的时候,第一反应是把车间里所有服役了近十年的普通机床全换掉,上一整套全新的智能生产线。拉了供应商算报价,金额算出来吓他一跳——差不多是他小半年的纯利润。
他本来咬咬牙准备签合同,后来被做工业服务的朋友拦了。朋友拉着他在车间转了三圈,摸了摸每台机床的导轨,测了测主轴的跳动量,告诉他这些老设备的精度还完全能满足当前的加工要求,根本没到报废换的程度。
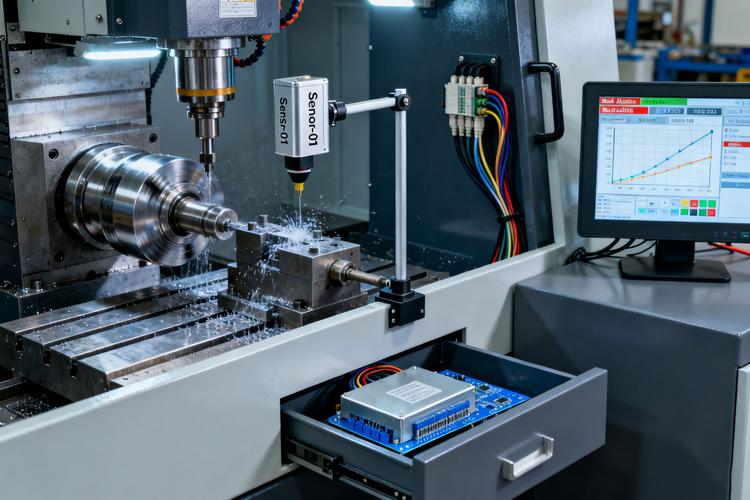 传统工厂车间普通机床加装数据采集传感器场景
最后他们没换一台新机床,给每台老设备配了适配的振动传感器、电流采集模块,连了就近部署的工业网关,就把所有设备的运行状态全摸透了。哪台设备空转了很久没人管,哪台的刀具磨损到该更换,哪个工序的良品率出现波动,以前这些事全靠班组长每天绕着车间跑两三圈,靠经验判断,现在打开后台的可视化界面就能看到全貌。
说实话,很多人对这类改造的想象还停留在“全黑灯工厂”的科幻片场景,真扎进车间里才知道,大部分中小工厂根本不需要那种脱离生产实际的花架子。你要那么酷炫的无人工位干什么?能把每台设备的使用效率提上来,比啥都强。
真正的改造,先从车间的小事开始改
很多人一提车间改造,就觉得得搞个大工程,拉光纤、上ERP、打通全链路,恨不得一个月就把整个车间换个遍。真到落地的时候就卡壳——系统装好了,没人愿意用。
为啥?因为你没问过车间里干活的人,平时最烦的事是什么。
就说这家五金厂,以前每到下班,质检岗的员工要花近两个小时,把每个批次的检测数据抄在纸质台账上,再对着Excel一条条录进去,抄错、录错的情况时有发生。改造的时候他们没上什么复杂的全流程质量追溯系统,先给质检岗配了个带扫码功能的手持终端,检测完扫一下工件上的批次码,数据直接同步到后台,省下来的时间,师傅能多歇半小时。
 车间质检人员手持终端扫码录入检测数据场景
别一开始就追求全流程打通。很多服务商上来就给你画饼,说什么从订单下达到成品出库的全链路数字闭环,听着宏大,可你一个几十人的小厂,光订单评审就要三个部门来回跑,连基础的线下流程都没理顺,打通个啥?
先解决最痛的那个具体问题就行。是设备空转率太高,还是质检抄表太慢,还是物料堆在角落找半天找不到,先把这一个点解决了,让现场的人真的觉得这套东西能帮他省力气,不额外增加他的工作量,后面的事才能顺得下去。
那些踩过的坑,其实提前避就很简单
 那些踩过的坑,其实提前避就很简单
跑了这么多改造现场,见过太多钱花了、设备装了,最后没起到作用的例子。
第一个坑,就是找不对服务的人。车间是什么环境?有飞溅的铁屑,有地面的油污,夏天车间里的温度能到四十度,你拿个在写字楼里用的消费级平板往机床旁边一放,不出半个月就进灰出故障。改造的核心从来不是买设备,而是让现场干活的人真的觉得方便。得找真的在车间里待过的团队,知道不同设备的接口长什么样,知道现场布线要避开哪些高温、高振动的位置,不然装出来的东西,三天两头坏,谁愿意用?
第二个坑,是把车间员工当“系统操作员”。有次去邻市的一家机加工厂,他们去年花了不少钱给每台机床装了智能系统,操作步骤有七步,要求师傅换刀的时候要在系统里点三次确认,还要录入刀具的磨损量。车间里的老师傅干了二三十年,哪有耐心对着小屏幕点半天?用了不到一周,大家嫌麻烦,直接把系统电源拔了,该怎么干活还怎么干,几十万的系统最后成了摆在车间入口的展品。
真的亏。
第三个坑,是装完设备就当甩手掌柜。数字化车间不是一锤子买卖,不是传感器贴完、系统装完就万事大吉了。你得每个月盯着后台的运行数据,比如某台设备的开机率连续一周偏低,是真的订单不足,还是操作的师傅没摸熟操作方法,还是设备本身出了小故障没人报。这些事没人跟进,装了再好的系统也白搭。
上次跟张总喝茶,他说改造完这大半年,车间的人均产出有明显提升,直观的变化是,以前到了月底要赶订单,全车间的人连着加好几天班,现在提前看生产数据就知道哪个工序会卡壳,提前把物料、人员备上,加班的次数少了一大半。
他说以前总觉得数字化是离自己很远的高科技,真的做了才发现,哪有那么玄乎。说白了就是把以前靠人跑、靠脑子记的事,换成机器帮你记、帮你算,省下来的精力,多琢磨琢磨怎么把产品做好,比啥都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的旧机床连上网之后,我看懂了传统工厂数字化车间改造的真实逻辑
文章链接:https://m.lfdjt.com/p/shangxun/a/16311.html