上周带刚毕业的小徒弟查一批液压阀的密封失效问题。一上来他就抱着个半米厚的台账要翻,我一把按住他的手腕。
“翻那玩意干啥?”我指着地上刚扫起来的铁屑堆,”质量追溯从来不是对着表格打勾。”
你以为的追溯,根本不是车间里真在用的那套
刚进厂的年轻人对追溯的误解,大多来自培训课上的PPT:每道工序扫个码,填个合格数,出问题了顺着编号往前倒,找对应的操作工,找对应的设备。
听起来顺理成章对吧?
但我见过太多台账完美得挑不出错的批次,最后还是出了批量问题。之前碰到过一批轴件,表面淬火后硬度差了10个HRC,按台账查,所有工序的签字、扫码记录全齐,甚至连炉温曲线的打印件都贴在流程卡上,跟标准区间严丝合缝。
那问题在哪?
顺着设备查才发现,淬火那台炉子的第三区热电偶,前一天刚被行车的吊钩碰歪了,离工件表面远了12厘米,实际炉温比系统显示值低了快80度。系统里记的温度是热电偶没歪之前的数,歪了之后根本没人校准,打印出来的曲线自然全是”合格”的。
你看,光靠台账根本查不出来——真的质量追溯,从来不是追“人有没有签字”,是追“东西到底经过了什么”。

顺着铁屑摸,每一步的痕迹都跑不掉
很多人觉得现在都上了MES系统,装了传感器,追溯不就是点几下鼠标的事?
说实话,我干了快二十年,最烦那种把追溯做成“全员填表格”的管理。填到最后,大家都知道怎么填能不挨骂,根本没人关心零件到底好不好。
真要找问题,别先盯着屏幕上的数字看。先摸零件本身。
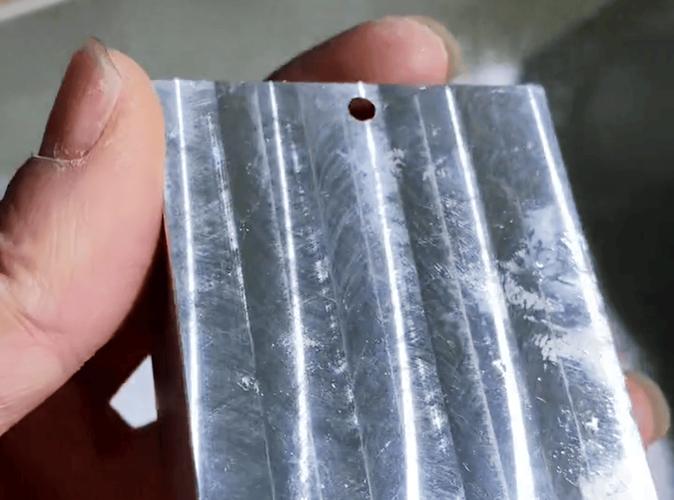
看车刀留下的走刀纹路匀不匀,看磨床加工的火花印记是不是符合参数要求,看热处理后氧化皮的厚薄是不是对得上保温时间,甚至看装配时拧螺栓留下的扳手压痕,有没有拧到位的形变。
这些东西,是改不了的。
之前查一批密封槽的加工尺寸超差,系统里的三坐标测量记录全是合格值,结果顺着零件上残留的铝屑找,发现那天换刀片的时候,操作工把进给量调大了两档,怕被系统判超差,手动填了测量值。那怎么露馅的?因为那批零件的密封槽边缘,有一圈比正常加工深0.2毫米的刀痕——那是新刀片刚装上去,第一刀没磨到位留下的,跟之前三个月所有合格零件的刀痕都对不上。
铁屑不会撒谎。刀痕不会撒谎。甚至零件表面因为磕碰留下的小凹痕,都能告诉你它之前在物流周转的时候,是不是被人随手扔在料架上,跟别的零件撞在了一起。
追溯的终点从来不是罚人,是把坑填上
刚带徒弟的时候,他总觉得追溯就是当“车间侦探”,找到谁操作错了,报上去扣钱,完事。
我第一次听见他这么想的时候,直接把他拉到淬火炉旁边,给他看那个被撞歪的热电偶护罩。
之前那个护罩早就被行车撞变形了,报了三次维修都没人来换,最后才出了热电偶歪掉的事。你说最后罚那个开行车的师傅,有用吗?下次他还是会在炉区旁边过,还是可能碰到裸露的热电偶。
最后我们做的,是给所有炉区的热电偶换了加厚的金属护罩,把炉区旁边的行车通行线往外面挪了30厘米,再也没出过类似的问题。
还有那个调进给量的操作工,最后也没被开掉。我们把机床的进给参数加了个锁,超过工艺允许范围的调整,必须有工艺员的授权记录才能生效,从那之后,再也没人敢随便调参数。
没人喜欢被查。
但没人愿意天天担惊受怕,怕自己加工的零件因为一个没被发现的毛刺,流到总装线把密封垫刮破,让整条线停三个小时。
很多人刚进车间的时候,总觉得追溯是给管理添的额外工作量,直到某次自己经手的零件出了问题,顺着痕迹半小时就把根因找出来,不用所有人陪着熬通宵查记录,才明白那些看起来麻烦的痕迹留档,其实是在给每个人兜底。
好的质量追溯,是让每一个出过的错,都变成下一次不会再踩的坑。
作者|制造
排版|制造
审核|阿辰