刚跨进车间门那股混着乳化液和机油的味儿直往鼻子里钻。
铣床主轴转得嗡嗡响,小周蹲在工位边,指尖抠着刚换下来的铣刀,指缝里卡的全是碎铁屑,嘴撅得能挂个扳手。
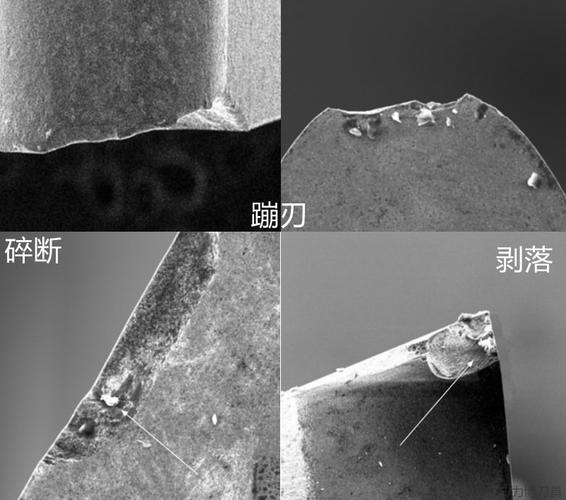
他刚把这把新换的铣刀装上去,切了不到二十件,刃口直接崩了个小豁口——换下来的时候他还心疼,说这把刀比他半个月饭钱都贵。
你以为铣刀是“铁疙瘩”?它比你想的挑活儿
刚入厂的新人总觉得,铣刀不就是个带齿的硬铁块,装上去转起来,啥材料都能啃下来。真不是。
上次有个刚分来的小伙子,拿加工铝件的铣刀去切淬过火的模具钢,刚走刀半公分,刃直接碎成好几片,飞出来差点打在防护玻璃上,给那小子吓得三天上班都不敢凑铣床跟前。
铣刀的齿形角度、刃口处理方式,从做出来那天起,就定了它适合啃什么材料。切软铝的铣刀,齿间距留得宽,刃口磨得特别锋利,就像家里切软蛋糕的平口刀,你拿它砍硬骨头,不崩才怪。反过来,切硬钢的铣刀,齿形做的更厚实,刃口故意留了点圆角加强度,你拿它去切软铝,软乎乎的铝屑会卡在齿缝里转两圈就堵死,切出来的工件表面全是拉出来的深沟,摸都摸不得。

别迷信“越硬越耐用”,崩刃的坑全是这么踩出来的
我在车间泡了快十年,见过的铣刀崩刃事故,没有一百也有八十。十次里有六次,都是大家被“越硬越耐用”的说法给坑了。
前阵子采购选了一批硬度拉满的铣刀,说切钢件的寿命能比之前的长三倍,结果刚切到第三件,碰到工件毛坯里藏的一个小砂眼,“咔”的一声,刃直接裂了个缝。你想啊,硬到极致的东西都脆,就像窗玻璃,硬得能划花瓷砖,但是掉水泥地上直接碎成渣。
合适的韧性,比单纯堆硬度重要一百倍。很多产线现在选铣刀,根本不盯着最高硬度值死磕,就看这个韧性够不够扛住切削时的突发冲击——毕竟车间里的工件哪有那么完美,难免有个硬点、有个单边余量超了的地方,韧性差的铣刀,碰到点小意外就直接报废,算下来反而比耐用的普通款更费钱。
说实话,我见过太多刚懂点皮毛的采购,抱着参数表比来比去,专挑硬度最高的买,结果拉到车间用两天就骂娘,说产品质量差。差啥啊,你拿切瓷砖的金刚石锯片去切木头,不糊才怪。
那些老工人留的小习惯,能让铣刀多活三倍时间
车间里从来没有什么“神级铣刀”,能比同批次的其他刀多用半年。能把刀用出超长寿命的,全是靠那些没人特意写进操作手册的小习惯。
很多新人装铣刀,拿扳手把螺帽拧得跟要拆房子似的,生怕转起来飞出去,结果呢?铣刀被夹得轻微变形,转起来径向跳动能有个几丝,切出来的工件尺寸全飘,刃口也因为受力不均匀,用不了两次就磨钝了。老工人装刀的时候,拧完螺帽会用手转一下主轴,看铣刀晃不晃,哪怕是头发丝那么细的幅度,都要重新松了调整。
乳化液要对着正在切削的刃口喷,别对着没受力的刀杆瞎冲。多少新人为了图省事,把水管往刀杆方向一架就开干,液流全打在不参与切削的刀身上面,真正因为摩擦生热的刃口半滴液都没沾到,温度一高,刃口直接退火变软,用不了多久就磨得跟钝菜刀似的。
还有个细节,每次换下来的铣刀,别随手往工具箱里一扔。老工人都会拿铜刷把齿缝里嵌的铁屑刷干净,绝对不用钢丝刷——钢丝刷太硬,会在锋利的刃口划出细小的划痕,下次切削的时候,这些划痕就是最先崩裂的起点。就这么点小事,多少人做不到?
小周蹲在地上抠完铁屑,忽然抬头问我,那我这把崩了的刀能不能磨磨接着用?我指了指角落的砂轮机,说你去磨吧,磨完了先拿废坯料试切两刀,别上来就切合格品。
他哦了一声,拿着刀往砂轮机那边走,砂轮转起来的火星子溅出来,落在他的藏青色工服裤腿上,烫了个小小的洞。
作者|制造
排版|制造
审核|见微