你以为磨床是大号砂纸?差了十万八千里
外行看,凡是磨东西的都叫打磨,其实完全不是一回事。普通车床铣床,是用硬刀具切软一点的毛坯,切完就成型。但如果零件做了淬火,硬度提上来了?普通刀具上去直接崩刃,根本切不动。这时候就得轮到磨床出马了。
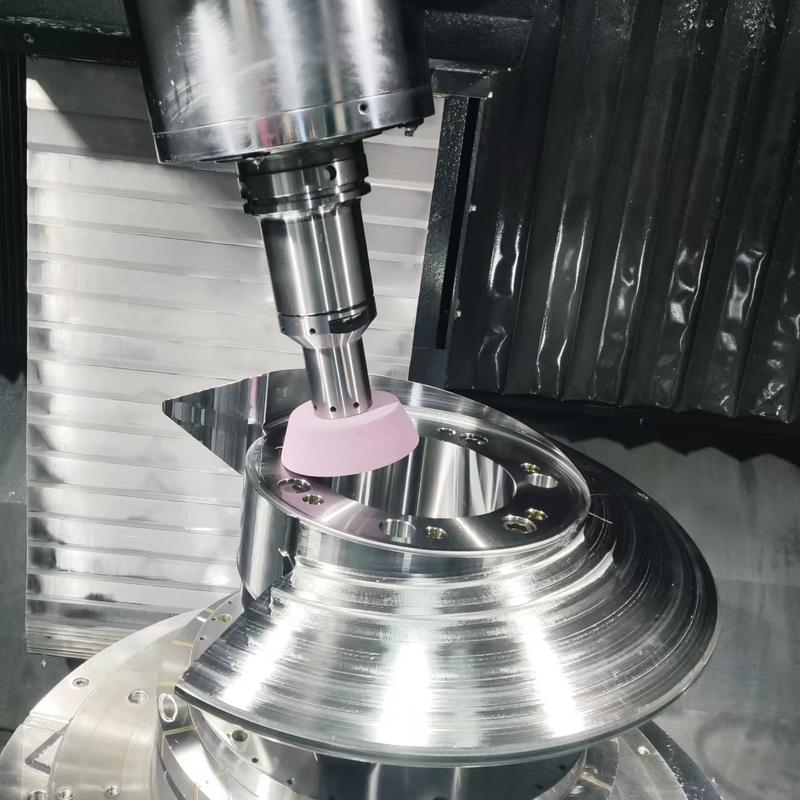
磨床用的砂轮,本身就是无数颗细小的硬质磨粒粘起来的“多刃刀具”,每一颗磨粒都是一把小刀,一点点从工件表面削掉极薄的一层——薄到你根本想象不到。
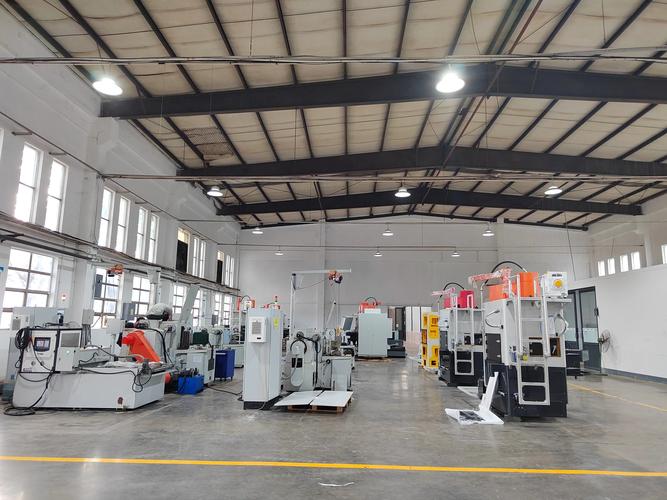
很多人搞不清,为什么已经车完铣完了,还要多这一步。说白了,前面工序做的是轮廓,磨床做的是最后那道精度。你要的镜面效果,你要能严丝合缝对上的公差,前面的机床做不到,就得磨床来收底。
磨床的精度,能细到什么地步
我们常说精度,普通人没概念。拿皮肤举例子,你摸自己手背,光滑得很吧?放到放大镜下看,全是凹凸不平的纹路。普通机床加工出来的零件,大概就是这个手感级别。磨床加工完的零件,能把凹凸控制到头发丝直径的几十分之一。反光能当镜子用,真不是吹的。
很多高端设备上的核心零件,比如液压部件的阀芯阀套,能漏一滴油都不行,完全靠磨床配出来的精度卡死间隙。哪怕差了一点点,整台设备都没法用。
磨床看着安静,其实娇气得很。哪怕车间地面震了一下,砂轮晃了几微米,磨出来的零件就废了。老磨工都有个习惯,站在机床边听声音,砂轮转起来的嗡嗡声不对,立刻停手检查。
新手最容易踩的坑,很多老工人都不一定记得说
说实话,我刚学磨床那会,师傅啥也没教,就让我站那听了三天声音。我那时候还偷偷骂,说老头故意摆架子。直到我自己上手,犯了个低级错误,才懂为什么。
什么错误?选砂轮。很多新手默认,磨硬东西就得用硬砂轮对吧?不对,完全搞反了。磨越硬的工件,越要选偏软的砂轮。为什么?磨硬料的时候,磨粒磨钝了之后,软砂轮能自己把钝了的磨粒掉下来,露出新的锋利磨粒,自己就会“开刃”。你要是用了硬砂轮,磨粒钝了掉不下来,磨出来的面直接发乌,还会把工件表面磨烧伤,整个料就废了。
我那会刚上手,不懂这个,磨淬过火的冲头,选了个最硬的砂轮,磨了不到十分钟,工件烧蓝了,废了,那是我磨的第一个正经工件,当时心疼得要命,挨了师傅一顿骂,记到现在。
不过话说回来,现在的数控磨床越来越先进,参数都给你输好了,不用自己选砂轮调进给了,但这个道理没变。磨床这东西,急不得。你进给量调大一点,想快点做完,直接就把零件磨退火了,前面几道工序几个小时的功夫全白费。很多年轻人上手就想快,在磨床上栽跟头的,我见得太多了。
磨床磨的是零件,其实磨的也是性子。现在很多车间都换了新设备,原来那些手动磨床大多被堆在了仓库角落,但那些老磨工传下来的经验,还能用。反正你真上手磨两个废件,比听我讲十句都管用。
作者|制造
排版|制造
审核|柚子