 大讲堂
“师傅,这床子都老掉牙了,还谈什么大数据?”
问这话的是个刚下车间的小伙子。他站在那台用得很旧的卧式加工中心跟前,鞋上还沾着切削液,手里拎着一把刚擦过的卡尺。
我没吭声。让他把手掌平贴在主轴箱外壳上,别说话,听。
他愣了一下。过了几秒,把手缩回去了:麻的。一直在抖。
对。抖。这台机器从进厂第一天起就在抖,一直抖到今天。它不会喊疼,不会写报告,也不会跟你请假。但它身上每一处松动、每一处磨损、每一处润滑跟不上,都会让那个抖法变那么一点点。
所谓大数据分析,落到车间地面上,说穿了就是把这种“一点点”攒起来,帮你在机器彻底趴窝之前,先把它认出来。
它一直在发信号,只是没人记录
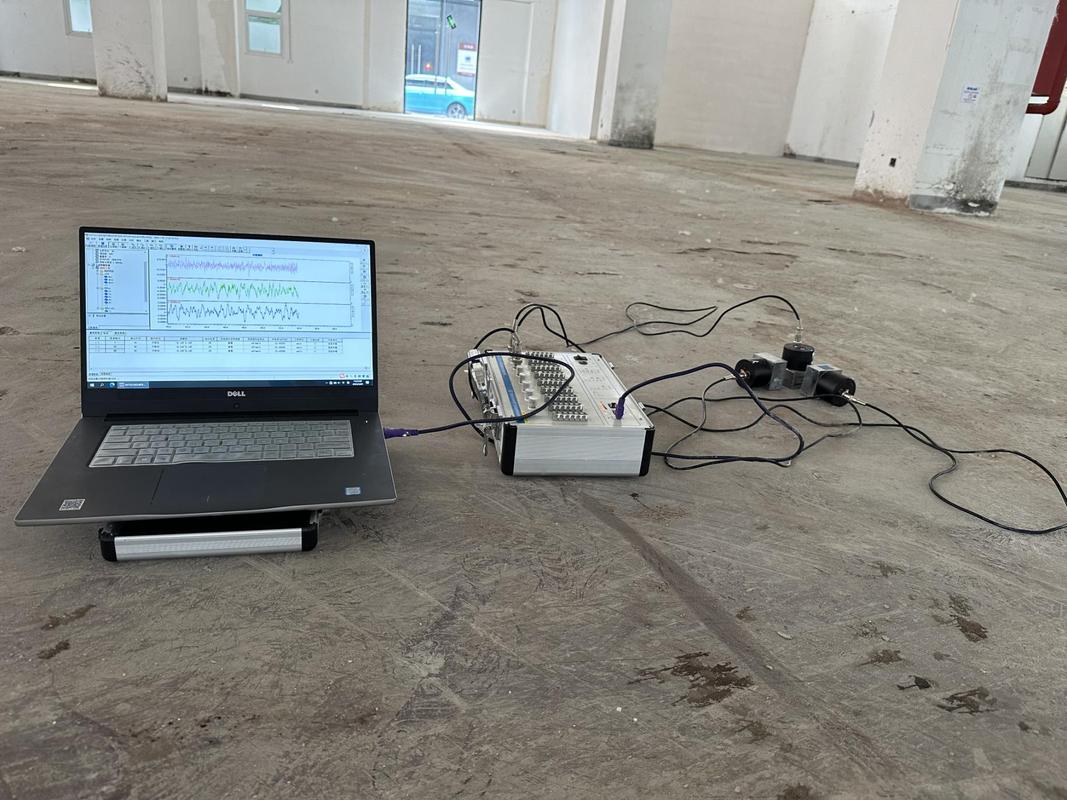
一台普普通通的加工中心,身上能装的东西比你以为的多。主轴轴承座上是振动传感器,一般是三向的,压电式,贴在靠近前轴承的那个端盖上——位置差一点,信号就完全不是一回事,这是很多新手栽的第一个跟头。主轴伺服电机的驱动柜里能取到电流,不用额外加线,从驱动器自带的通讯口读就行。冷却液泵、液压站、刀塔换刀那套气路,都有压力。还有温度,还有转速,还有每次换刀的耗时。
这些东西单摆出来,都不算什么。温度高一点,正常。电流大一点,也正常。麻烦在于它们从来不是单独动的。

采样这件事,外行最容易误会。不是“每秒记一个数”。振动传感器通常要每秒采几千甚至上万个点,因为轴承滚道上一个几毫米的剥落,在高速旋转下留下的“咯噔”一下,可能只持续零点零几秒。你采慢了,那一下就被漏掉了。就像你想听清发动机里有没有敲缸,站远了拿手机录一遍再放给自己听,是听不出来的,得把耳朵凑上去。
这么一来,一台机床一天下来,原始数据轻则几个G,重则几十个G。一个车间几十台设备,一年攒下来是什么量级,你自己算。所以真正要紧的第一步往往不是“分析”,是筛选——把绝大部分正常得发闷的数据扔进冷库封存,只把“值得多看一眼”的那部分留下来。
真正的坎:知道哪条曲线在骗人
我见过太多厂子,装了满满一面墙的传感器,屏幕花里胡哨,报警响得比车间广播还勤。三个月之后,操作工把报警音量调到最低,谁都不看了。
这就叫数据有了,人反而更瞎。
原因不复杂。车间里的振动信号非常脏。隔壁那台龙门铣一开粗,地脚都在传;叉车从旁边过一趟,峰值就蹿一下;切削液压泵一启一停,电流跟着走个台阶;换班的时候有人把防护门一推,“咣”一声,也进信号。算法要是一根筋,只认“超过阈值就报警”,它一天能报两百次。
老师傅不会这么判断。老师傅看的是——这件事跟往常比,是不是不一样了。
对吧?听着简单,做起来是另一回事。先说“往常”是什么。同一台机床,粗加工和精加工的振动水平能差出好几倍,你拿精加工时的基线去卡粗加工,那不叫报警,那叫添乱。所以得把工况分出来:在什么转速、什么吃刀量、切什么材料,各自的“正常长相”是什么样。这件事,光靠坐在办公室里是分不出来的,得有人蹲在机床边上,看一眼程序跑到哪一段,再回头对一眼曲线。
还有个思路特别土,但特别好使:找几台干差不多活儿的设备,把同一路信号并排摆在一起看。哪台开始跑偏,一眼就能揪出来。这个玩法在大数据分析里一般叫横向对比,其实老钳工早就这么干了,只不过以前靠的是记忆和手感,现在靠的是曲线。
温度和电流,是最常被拿来对着看的一对。温度涨、电流不变,多半是散热或者润滑出了问题;电流涨、温度不变,那十有八九是负载真上去了,或者某处摩擦阻力变大了。两条线一交叉,方向基本就出来了。

那一次,提前了三个小时
有台磨床,加工出来的工件表面粗糙度忽然有点飘,但还在公差里,质检放行了。没人当回事。
可后台曲线不对劲。主轴前端那路振动,在某个特定转速区间里,高频段的能量在慢慢往上爬,幅度不大,大概十几个百分点。同一时间,电机电流的波动比平时多了一点毛刺。
单看哪一条,都能解释成“今天活重”。合起来看,就有点像一个人走路开始拖着一条腿——还不明显,可节奏不对了。
于是安排了一次计划外的短停,开箱。
主轴前轴承的保持架,有一处很浅的磨损痕迹。再跑下去会怎么样?不好说。可能还能撑几个月,也可能某个周末的深夜里直接抱死,把主轴锥孔和工件一起带走。
这就是我想说的:大数据分析在这类场景里的价值,通常不是“预测准到某天某时”,而是把一次突如其来的停机,换成一次你说了算的检修。前者叫事故,后者叫计划。这中间差的钱,够买好几套传感器了。
新手第一天,能干点什么
别急着去看那些花花绿绿的看板。真的。
先去认传感器。一台机床上有几个,装在哪个位置,为什么装在那儿。用手把那几个位置摸一遍,比翻一百页说明书管用。
再去问操作工:这床子最近有没有哪儿不对劲。操作工随口一句“早上开机声音有点闷”,信息量往往比一条报警记录还大。大数据分析再厉害,也只是把这些零碎的话和曲线对上号。
还有一条,学会看趋势,别盯单点。测量值本身是多少,很多时候不那么重要。重要的是它这周跟上周比,往哪个方向挪了。
这三条做到,你大概就能听懂机床的“哼哼”了。
作者|制造
排版|制造
审核|白杨