别不信,你量对位置了吗?
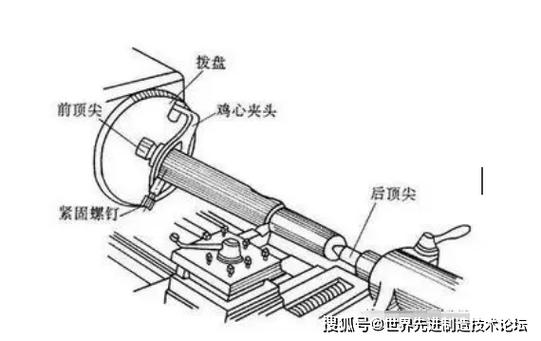
大多数新手对尺寸检测的第一印象,就是拿个尺子卡一下,读个数对不对。错了。找对测量位置,才是尺寸检测第一步,也是最容易栽坑的一步。就拿这个小孩做的转轴来说,长轴加工的时候,刀具走刀到中间位置,难免会有让刀,就是刀被工件顶着偏了一点,中间的直径自然比两端大一点。这个新手图省事,每次都只量两端的尺寸,刚好卡在公差上限,看起来全合格,结果零件拿到检测站,测中间位置,直接超差,当然装不进去。很多产线上,新手出的废件,一半都不是不会读数,是根本找不对该测哪里。
越贵的设备,测出来越准吗?
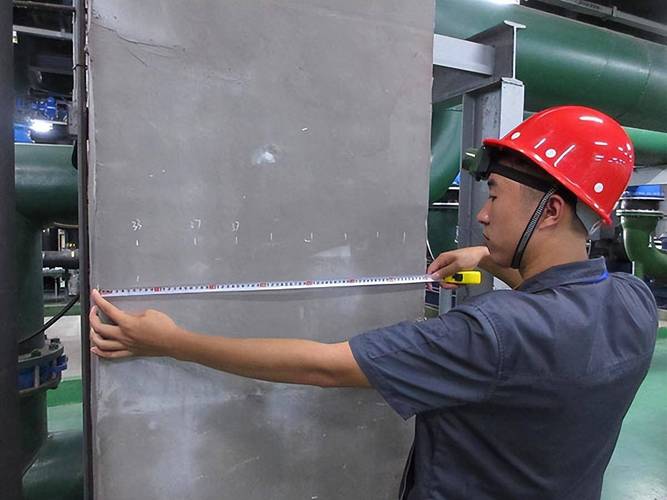
现在车间自动化程度越来越高,动不动就是全自动化视觉检测,进去出来直接给你打合格不合格,快得很。很多人觉得机器肯定比人手准,手动检测早晚要被淘汰。说实话,我见过不少花大价钱上的自动检测线,测出来的结果还不如老师傅手准。不是机器不好,是用错地方了。比如测薄壳类的小零件,你用接触式的测量头一压,零件直接变形,测出来的数能对吗?非接触的视觉检测,要是零件表面有切削液反光,拍出来的边缘糊成一片,算法也会算错。这个时候老师傅掏块标准对板,拿塞尺塞一下,手顺着边缘摸一圈,就能说出差了多少,误差比机器还小。说白了,合适的方法比高端设备重要。
过了检测,为什么还装不上?
我刚入行的时候也犯过这个错,一批零件挨个测,全在公差范围内,结果组装的时候,五分之一装不进去,气得我当时连卡尺都想扔。后来师傅点醒我,尺寸检测不是给单个零件卡合格章,是要匹配整个产品的装配需求。举个最简单的例子,孔和轴配合,要求是间隙配合,孔的公差范围是正十丝到正二十丝,轴的是零到十丝,你孔做到二十丝上限,轴也做到十丝上限,单个看都合格,加起来刚好没有间隙,当然砸都砸不进去。老师傅测尺寸,心里会提前留余量,关键位置偏一点公差,都是提前算好的,不是死卡着范围读数就完了。很多自动化检测线只会对着图纸挨个测,遇到这种配合问题,照样抓瞎。尺寸检测的核心,是保证最后产品能用,不是凑一张合格报表。
昨天那个新来的小孩,今天重新找了中间位置测量,调了刀补,做出来的零件全过了。临走还跟我念叨,原来量尺寸还有这么多门道。可不是嘛。车间里的活,哪有看上去那么简单。
作者|制造
排版|制造
审核|乐乐