 大讲堂
我当时没接话。
毕竟刚毕业那会,我也说过一模一样的话。
别拿链轮当齿轮的远房亲戚
真的,很多人对链轮的认知从根上就错了。链轮和齿轮的传动逻辑从根上就不一样。齿轮是两个硬齿面直接硬啮合,靠齿与齿的挤压力传递扭矩,你转一下咬合的齿轮,能明显感觉到齿和齿是严丝合缝硬顶着转的;链轮根本不跟别的轮直接接触,它的动力传递全靠卡在齿槽里的链条滚子,是滚动接触,没有硬挤的力。
刚毕业那会我也犯过傻,拿着齿轮的图纸去做链轮,结果做出来的件装上去,链条卡的死死的,转都转不动,被师傅骂了半下午,现在想起来还脸红。你现在去摸车间里合格的链轮,齿形根本不是尖的,是两边带弧形的豁口,刚好把链条的滚子托住,就像你手掌托着玻璃球,球能在掌心里滚,不会被尖棱刮到。
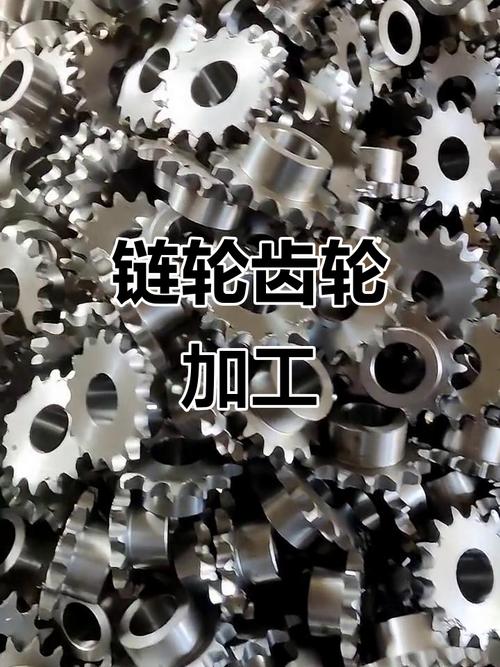
很多人觉得链轮要越硬越好,磨不动才叫耐用,真不是。链轮的寿命从来不是看它本身有多硬,而是看它和链条的磨损匹配度。你想啊,链条是成百上千个滚子串起来的,换一套新链条的钱,够买五六个普通链轮了,要是把链轮做的比链条还硬,最后磨坏的就是链条,那才是真的亏。我之前就吃过这个亏!上次隔壁班组图省事,换了批全淬硬的链轮,一条线停了两天,换链条花的钱够买二十个链轮。
安装时偷的懒,最后都会变成停线的坑
很多人换链轮的时候,随便往轴上一套,紧个螺丝就完事,根本不管两个链轮是不是在同一条直线上。同轴度偏差超过1度的链轮组件,磨损速度比正常安装状态快一大截。刚开始转的时候啥问题没有,跑个三五天,链条就开始往链轮的侧面偏,磨得链板边缘起毛刺,跑的时间长了,链条的边被磨薄,直接从齿上滑出去,整条线的工件撒的满地都是。
别嫌麻烦,换完链轮拿个长钢板尺靠在两个链轮的侧面,缝隙超过半张A4纸的厚度,就得重新调,别等出了问题再蹲在地上捡工件,那才叫费劲。

还有那个张紧度,很多人觉得链条越紧越好,拧到链条硬邦邦的拉不动才放心。错了。链条太紧,滚子和链轮齿面的压力就大,磨的快不说,轴承受的额外载荷也大,用不了半个月轴承就旷了。通常链条的下垂量控制在两个链轮中心距的百分之二到三就够了,用手往下按链条,能按下去个两三厘米,就差不多。
拆下来的旧链轮,别急着丢去废铁堆
很多新人看到链轮的齿被磨尖了,就直接拉去卖废铁,其实很多件根本没到不能用的程度。比如齿的磨损量没超过原来齿厚的三分之一,拿堆焊把磨出来的尖边补成原来的弧形,再上铣床把齿形铣回标准的弧度,装上去能顶新件七成的寿命。
说实话,别瞧不上修旧件,很多产线的输送速度本来就不高,载荷也不大,根本用不着全新的硬齿面链轮,凑合用着,一年能省小几万的备件钱。前阵子帮着处理那个跳齿的故障,查了俩小时,把链轮拆下来量了半天齿形,都没找到问题,最后蹲下来摸了摸张紧轮,才发现弹簧被铁屑卡得缩不回去,链条松垮垮的,滚子卡进齿根的时候打滑。当时真的想拍自己脑袋,这么明显的问题,居然绕了大弯。
哦对,那个松了的张紧轮到现在还在转,没人再特意去查链轮的问题。
作者|制造
排版|制造
审核|小北