2026-09-21 17:01:56 分类:正文
昨天刚帮徒弟收拾了烂摊子。他在硬度计上打了二十多个数据,全不对,还崩了个金刚石压头,脸垮得像蔫了的茄子。那玩意儿按键一按就出数,摸着操作杆压下去还有轻微的阻尼感,看着太简单了,其实坑全在看不见的地方。
为什么我们不在实验室测,要蹲车间打硬度
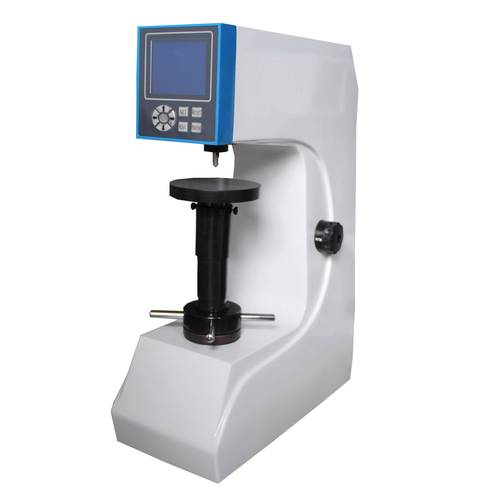 车间现场台式硬度计操作图
很多外行觉得,硬度不就是材料硬不硬,拿个锉刀划两下不就完了?真不是。我们做机械加工,测硬度从来不是测原材料本身,是测热处理后的成品性能。一块齿轮,淬火够不够,渗碳层对不对,全靠硬度数据拍板。硬度不够,转不到三个月齿面就磨穿,硬度太高,受点冲击就断成两截。上次有个供应商偷减淬火时间,硬度差了不到十个度,差点就装车发走了。真悬。
不是说实验室测的不准,是很多大件根本搬不进实验室,整炉热处理出来,抽一件现场测完合格就走,效率才够。再说了,局部硬度不合格,放实验室测整体也没用,我们要的就是每个批次的实际性能,不是漂亮的实验报告。
新人最容易踩的坑:压点选不对,全白测
我见过太多人,拿起零件往工作台上一放,对准棱边就压下去,按键一按,出数了,美滋滋记下来。这数据能信?棱边的材料没有支撑,压头一压就往外面摊,出来的硬度肯定比实际软好多。我那个徒弟昨天就是这么干的,一整批零件测出来全不合格,差点把热处理班班长吓死,以为整炉货废了。
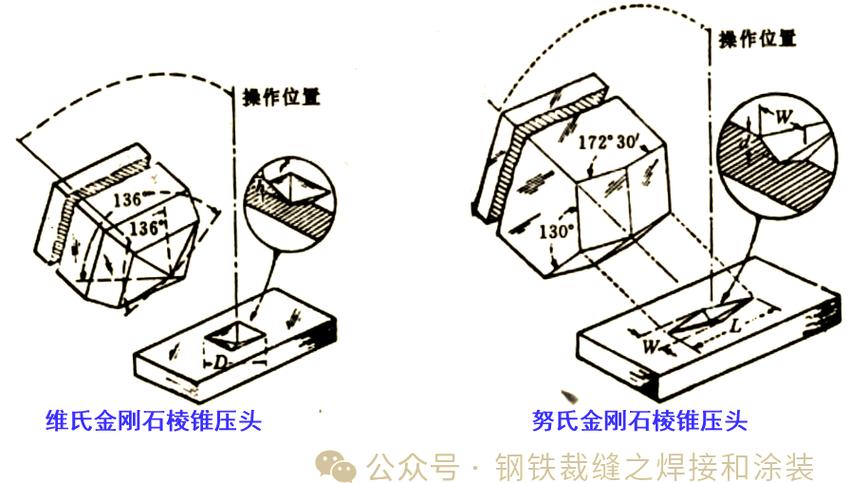 硬度测试正确压点位置示意图
说实话,这个规则写在每本教材上,就是没人记。正确的做法,离棱边至少留两个压痕直径的距离,两个相邻压痕之间,也得隔够同样的距离。为啥?因为压头压下去的时候,压痕周围的材料已经产生塑性变形了,你挨太近,变形区叠在一起,数据自然飘。
还有个坑,很多人不磨掉工件表面的氧化皮和脱碳层,直接就测。那层皮本身就软,打出来的数能对?上次我碰到一个师傅赶产能,连氧化皮都不敲,测出来硬度低了五个度,差点让整炉货回炉重新淬火,亏大了。
不过话说回来,也不是所有工件都要磨,要是测表层硬度,磨多了反而把渗碳层磨掉了,那又错了。这里的度,全靠经验摸,不是书本上几句能说清的。
不同测试方法,别瞎混用
 不同测试方法,别瞎混用
常碰到有人问,布氏洛氏维氏,不都是测硬度吗,换着用不行?还真不行。打个比方,你拿磅秤称金豆子,能准吗?不同方法对应不同的工件,本来就是各司其职。
测大块的毛坯,材料晶粒粗,就用布氏,压痕大,能平均掉晶粒不均匀的误差,数据稳得很。测表面渗碳、渗氮的薄层,比如齿轮的齿面,就得用维氏,压头小,力也小,刚好能卡在薄层里测,不会把底层软芯的影响带进来。
车间里最常用的洛氏,打起来快,十几秒就出数,适合批量抽检,但你得记住,不同标尺不能混着用。测软铝、铜就用B标尺,测淬火硬钢就用C标尺,拿C标尺测软铝,压头一下子扎太深,出来的数连参考价值都没有。还有人喜欢拿不同方法测出来的数直接比,这也是坑,不同方法的原理差老远,换算表只能大概参考,真较真你就输了。
昨天给徒弟换完压头,我让他重新选点测,数据一下子就对了。他说原来这玩意儿这么多讲究,我告诉他,车间里的活儿,哪有什么随便按按键就成的?多蹲两天,多看错的,就会了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的硬度测试:骗过八成新人的坑
文章链接:https://m.lfdjt.com/p/zhizao/a/1460.html