2026-10-28 16:00:18
作者:
制造
刚跨进车间门,脚底下就沾了半片铝屑。
班组长追在后面骂,说这周返工率又飘了,要扣小组绩效。
骂有什么用?上个月也是骂到嗓子哑,该返的活还是堆在检验台旁边,铝制的支架歪着个脖子,像刚被人揍过。
别上来就把锅扣给操作工
很多人看见返工率数字往上跳,第一反应就是操作工手潮、不上心。
真不是。
之前有批外壳件,铣完安装孔总是偏一点,三个工龄十年的老操作工轮着上,程序改了五遍,量出来的偏差还是卡在同一个位置。最后拆了机床护板才看见——床脚的减震垫塌了一块,主轴带着刀头晃得厉害。
 车间铣床更换减震垫现场实拍
0.2毫米是什么概念?
就是你拿指甲盖轻轻划一下就能感觉到的台阶,装到整机上就会让密封胶条压不紧,最后客户那边装完漏水,追着售后骂,你还不知道问题出在半年没检查过的床脚垫上。
很多产线算返工率,只算最后检验台打回来的件,根本不算这些暗病带来的隐性成本——一个件返工要重新上机床、换工装、对刀,来回折腾俩小时,电费、刀具磨损、等着排产的其他订单全堵在后面,这些账,从来没人算到返工率的头上去。
你盯着数字骂工人,就像家里水龙头漏水,你骂接水的人反应慢,根本没找着墙后面的管子裂了。
返工率不是越低越好
这话刚说出来肯定有人骂——谁不想返工率低一点?
之前遇上个新上任的主管,为了把返工率压下来,跟检验组打招呼,差一点的件就直接过,别打回来。头两个月返工率直接从原来的高位掉到百分之二都不到,他高兴得在全员大会上吹自己管理有方。
结果呢?
三个月后客户那边退回来一整批货,说装配的时候孔位对不上,累计的损失够他发一年的绩效。
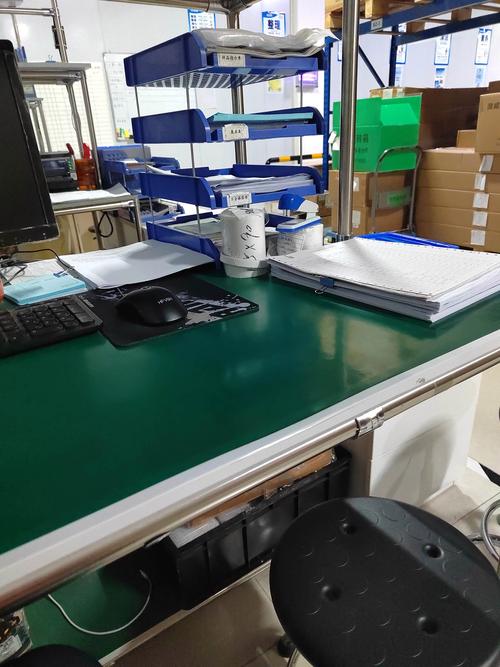 车间检验台摆放待返工金属零件实拍
很多人对返工率的误解,就是把”不返工”等同于”做好了”。其实根本不是。合理的返工率区间,是给所有不可控的波动留的缓冲带。
什么是波动?车间的温度,夏天中午太阳晒到机床导轨,金属胀了一点,你早上调的尺寸到中午就偏了;原材料进的批次不一样,铝棒的硬度差一点,铣刀的磨损速度就不一样;甚至操作工早上刚到岗喝了杯热豆浆,手劲跟下午站累了的劲都不一样。
这些东西你不可能100%全卡死。要是为了压数字把检验的尺度松了,最后爆出来的问题,比返工那点成本贵十倍。
我之前见过最离谱的事,有人为了降返工率,把原来每小时抽检验的流程改成”全过一遍就行,不用量”,最后产线表面上返工率是零,实际上出去的件全是隐患。
说白了,你把温度计砸了,不代表你不发烧。
真要降返工率,得先蹲在机床旁边算细账
 真要降返工率,得先蹲在机床旁边算细账
说实话,我最烦那种坐在办公室里算返工率的管理。
他没闻过冷却液的味道。
没摸过刚铣出来的零件的温度。
他根本不知道那些飘在Excel表格上的偏差,可能只是因为机床旁边的窗户没关,风一吹,导轨的温度变了两度,尺寸就飘了。
很多人降返工率的方法,就是月底拉个数字报表,看哪个工序的返工率高,就找工序负责人谈话,扣绩效。根本不蹲现场找原因。
比如你蹲在铣床边看俩小时,就会发现,每次换班的时候,操作工对刀总是差一点——为什么?因为对刀仪的探头粘了铝屑,他擦的时候只擦了表面,没擦到根部。就这么个小事,一个班下来要返五六个件,你要是跟他说”你对刀不准,要扣钱”,他肯定不服,觉得你故意找茬。但你把这个问题解决了,给对刀仪旁边挂个小毛刷,每次换班必须刷三下,返工率自然就下来了。
别觉得返工率是个冷冰冰的KPI,它其实是整个产线的脉搏——你看它的曲线,就知道什么时候原材料换批次了,什么时候刀具该换了,什么时候机床的保养没做到位,甚至哪个班次的操作工状态不对。
之前有段时间,我们线的返工率每周三下午就往上飘,蹲了三天才发现,周三下午是食堂送下午茶的时间,操作工为了赶在点心凉之前做完手里的活,对刀的时候就省了步骤,尺寸自然就错了。后来我们把下午茶的时间往后调了半小时,返工率直接就稳了。
上周跟新来的大学生逛车间,他指着检验台旁边堆的待返工件,问我这些是不是全是废品。我捡起来一个,用袖子擦了擦表面的铝屑,说,哪是什么废品啊。
这都是我们没做细的账。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:返工率高真不是工人手笨:我在车间蹲出来的实锤
文章链接:https://m.lfdjt.com/p/zhizao/a/14338.html