上周带刚毕业的小徒弟去钣金车间转,刚踩进门口他就“我靠”一声——墙角那堆切下来的钢板边角,都快堆到他膝盖了,银灰色的铁屑飘在风里,蹭得他刚换的白工服上一道一道的印子。
风一吹。
铁屑往脖子里钻。
他缩着脖子躲,还不忘掏出手机想拍个照发朋友圈,被我伸手按了下去。“拍啥,这堆料,就是咱们没算明白的材料利用率。”
别拿“称重算账”当材料利用率的标准答案
很多车间算利用率的逻辑简单到离谱:今天进了多少吨钢板,最后切出来的成品总重是多少,俩数一除,报上去的数字就成了车间的考核指标。
小徒弟当时蹲在废料堆旁边掏出计算器按,抬头跟我说,师傅,咱们这算下来才62%的利用率,也太低了。
我当时就笑了,把他拽到剪板机旁边,指着刚掉下来的那堆10公分宽、两米长的钢板条——你看这堆料,上次切大型设备侧板剩的,厚度2mm,平整度一点问题没有,是不是?上次谁让下料班直接拉去卖废铁的?
他愣了半天,说,这料不是没用了吗?
哪是没用。真正的材料利用率,从来不是“成品总重除以投料总重”的静态数字,是把所有可复用余料都盘点清楚之后的动态实际产出。你把这些能做小支架、做垫片、做设备门板加强筋的余料全算成损耗,那算出来的数字再好看,也是自欺欺人。
我刚进厂那会,师傅让我蹲在废料堆旁边数,数了一下午,数出来能直接用的余料占了总废料的4成。数到最后脚都麻了,腰也酸,但是值。
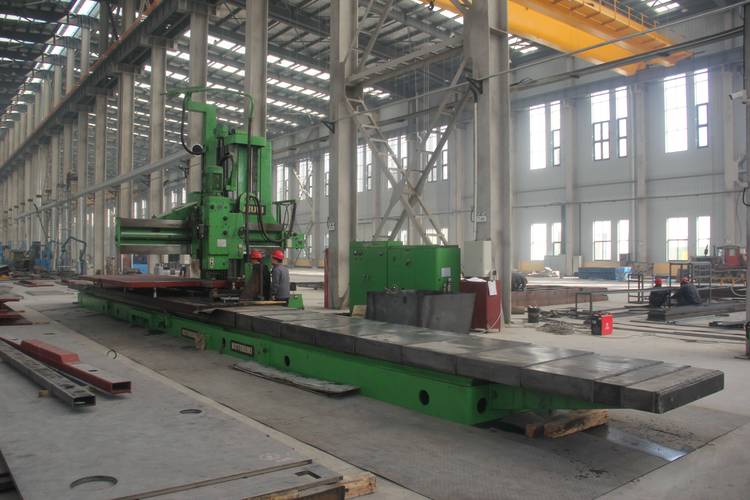
花大价钱买的排样软件,没抠对细节照样白扔钢
很多厂觉得,买了专业的排样软件,把零件图导进去,自动生成的排样图就是最优解,利用率直接能冲到80%以上。
上次邻厂的设备科科长找我吐槽,说花了大几万买的正版排样软件,导出来的排样图看着严丝合缝,实际切完一摞零件,还是堆了半人高的碎边角,算下来利用率才刚过68%,比他们早些年用手动画图的效率高不了多少。
我过去蹲在他们数控冲床旁边看了半小时,一眼就看出问题了——他们排样的时候,默认所有零件都要顺着钢板的轧制方向摆放,就怕切出来的零件强度不够变形。结果呢?整整一张2.5米宽的钢板,为了对齐轧制方向,左边硬生生空出来30公分宽的长条,根本没地方放零件,切完直接当废铁卖。
我当时指着屏幕上的空条给他看,他拍着大腿喊,合着我们为了那点根本影响不了强度的轧制方向顾虑,白扔了快两成的钢板?
真的,对于厚度超过3mm的普通结构钢板,只要不是受高频交变载荷的核心受力件,把零件斜着放个15度,根本不会影响使用强度。排样的核心从来不是把图排得整整齐齐好看,是在零件强度允许的边界内,把钢板上的无效空隙压到最小。为了追求所谓的“合规”留出来的空白,全是白扔的真金白银。

没人愿意算的隐形损耗,才是吃掉利润的大头
很多人算来算去,眼睛只盯着切下来的看得见的边角料,根本没算过那些藏在流程里的隐形损耗。
比如切割缝——你用等离子切一刀,缝宽3mm,一张板上切20刀,就是6公分的料直接变成氧化铁被吹走了,这部分重量谁算过?
还有钢板本身的厚度公差——你买的钢板标称2mm厚,实际测下来2.15mm,那每平方米就重了快两公斤,切出来的零件比图纸要求的重了一圈,这部分多出来的重量,最后全被算成“材料损耗”,根本没人去跟供应商掰扯。
最让人窝火的是人为的图省事。上次我们车间的下料班,为了省调夹具的10分钟,切小垫片的时候直接拿整张1.5米宽的钢板上冲,冲完剩下的整张板边,全当废铁卖了。我当时查监控看到的时候,气得把下料班长叫过来,指着屏幕上他扔那堆整板边的画面,差点把保温杯里的枸杞水洒在他工服上。算下来那批板边能做两百多个设备门板的加强筋,够我们用半个月。
那些没被算进账里的损耗,最后全都会变成你比同行高出来的那部分报价。客户不会为你扔的废铁买单,最后你报的价格比别人高,丢了订单,还觉得是自己销售能力不行。
昨天小徒弟给我发消息,说他把上周排的图改了,把原来顺向放的零件转了12度,算下来一张板能多切3个侧板,省下来的料够做两个工具箱。
我盯着屏幕笑了半天。
哪有什么玄学。
无非是你多花十分钟琢磨琢磨,就没人能随便把你口袋里的钱当废铁收走。
作者|制造
排版|制造
审核|知知