别翻教科书,我给你说人话讲明白
总装线就是最后把所有大模块拼成成品的地方——发动机、底盘、车门、内饰,往一块拼,装完就能下线。那这些大模块哪来的?总不能让总装工人拿着一颗螺丝一个卡扣从零拼车门吧?先把零散的小零件拼成一个个完整的功能模块,干这个活的线,就是部装线。比如说你车上的整个车门,带玻璃、升降器、门锁、音响,都是部装线一块拼好,直接送到总装往车身上一挂就行。
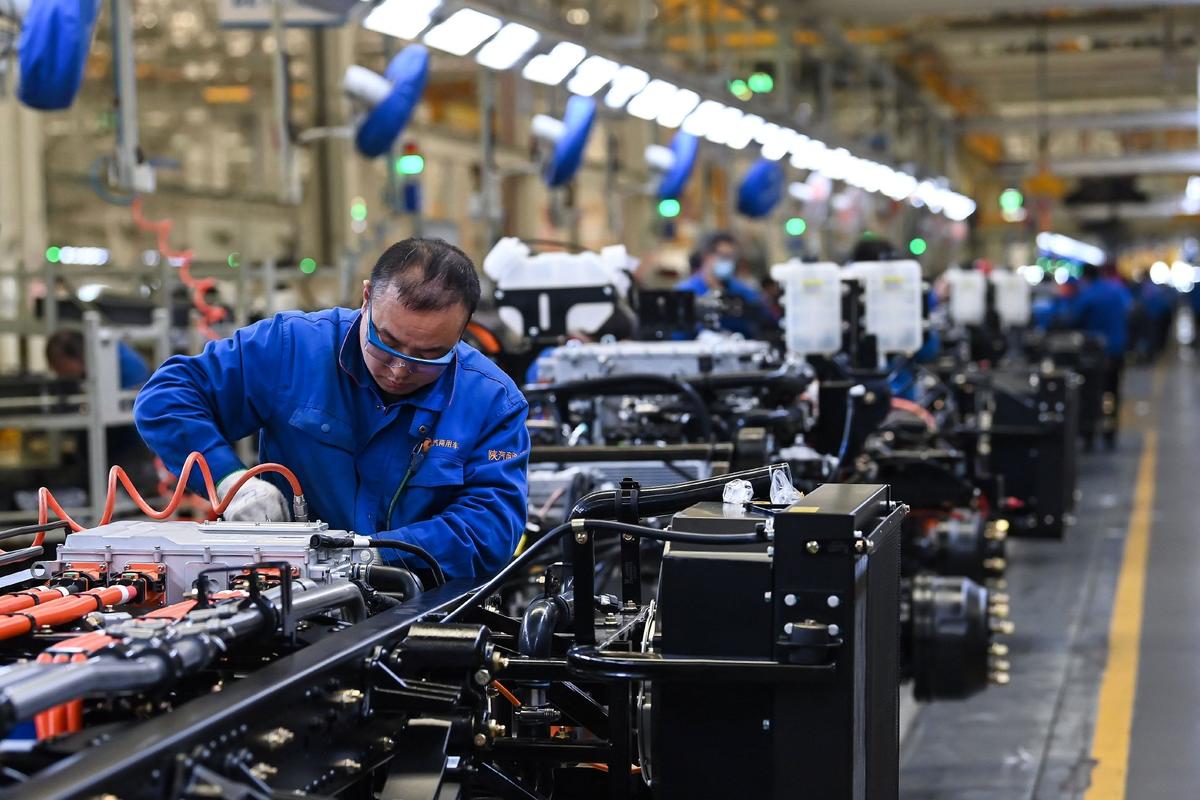
很多人说那这不就是总装的前置小弟吗?有什么难的?说白了不就是拧螺丝吗?这话真能把老技师气笑。部装线难就难在,它既要匹配总装的节拍,又要管自己几十道工序的节奏,错一点都不行。
干了十几年,我见过最多的坑
最常见的坑,就是设计线的时候,把部装和总装的节拍卡得死死的,一点缓冲都不留。节拍错半分钟,整条线都乱。我刚入行那会碰过一个新项目,设计的时候为了省空间,连个线边暂存区都没留,部装出来一个模块直接送总装,结果部装线上某个工位卡了两分钟,总装那边就缺料停线了,你说冤不冤?
还有一个坑,就是工装定位不准,这个坑真的是杀人于无形。我之前碰到过连续五个车门模块送到总装装不上,缝隙差了快一毫米,查了整整一天,最后发现就是部装线的定位销沾了一点干了的密封胶,就厚了不到半毫米,工装就偏了。谁能想到?
还有更糟的,工位顺序排错,把需要检测的工位放在最前面,结果检测出问题,后面已经装了一堆零件,拆都不好拆,全废了。不过话说回来,大部分坑其实都不是工人的问题,是设计线的时候,没站在干活的人的角度想,只盯着PPT上的自动化率好看。
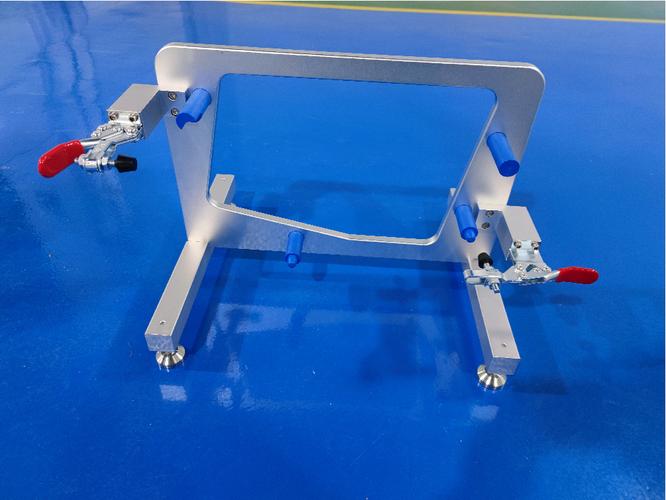
好的部装线,到底长什么样
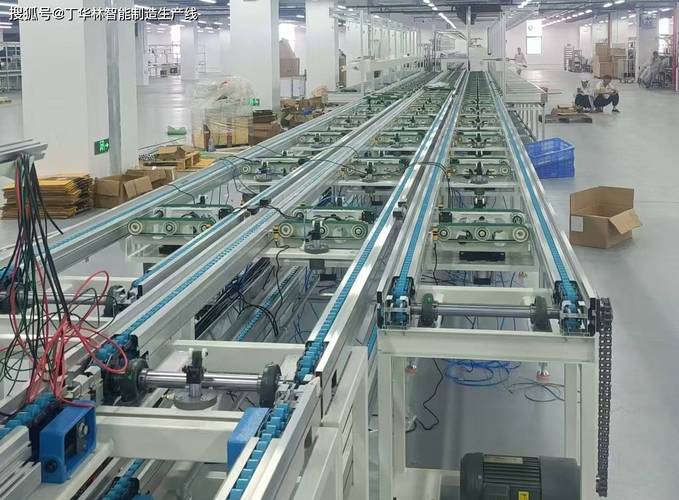
说实话,我见过最好的部装线,不是那些全自动化无人工厂那种,反而是留了两个熟练工工位的混线。好的部装线,从来不是越自动越好,而是顺。怎么叫顺?线边不会堆半拉子活,通道永远能过叉车,工人不用跑着赶节拍,出个小问题随手就能调,不用停整条线。
能做到同一条线换型快,今天装这个车型的模块,明天换那个,十来分钟就能调好开干,这就是顶尖的了。我之前逛过一个新车间,设计的时候把最容易出问题的卡扣安装工位,留了一个人工位,自动化负责上料对位,工人负责最后按一下检查,就这么一个小改动,故障率降了八成,成本没加多少,效率反而上去了。你说神奇吗?其实一点都不神奇,很多时候最复杂的系统,最需要的就是留一点人的空间。
你去车间逛,一眼就能分出好坏。部装线安安静静,工人慢悠悠的,那就是好线。要是线边堆得满当当,工人跑上跑下补零件喊维修,那肯定是先天不足,后天怎么调都难受。
很多外行逛车间,眼睛都盯着总装线出口那台刚下线的新车,噼里啪啦拍照,没人愿意拐个弯进去看部装线。那地方不怎么出风头,连新闻报道里都很少有镜头。可做这行的都知道,一台车开个十年八年有没有小毛病,门子响不响,玻璃卡不卡,大部分根子都在部装线这儿。就像你穿的西装,里衬的针脚整不整齐,外人看不见,可穿起来舒服不舒服,只有你自己知道。
作者|制造
排版|制造
审核|见微