上周带刚毕业的小徒弟去压铸线转,刚走到第三台机台,就看见当班的检验员把一摞打印的控制表往操作台上一摔,撇着嘴说”又搞这破表格,填完还不是该出废品出废品,SPC啥用没有”。
我当时没接话。换十年前我可能也会这么骂。毕竟见过太多厂把SPC玩成了应付审核的道具。
谁把SPC做成了填表游戏?
我见过最离谱的车间,为了让控制图上的点都落在规格线正中间,检验员特意挑尺寸刚好卡在公差中位的件量,但凡测到偏一点的就换件重测,最后那张图漂亮得像美术生勾的线,转头线尾的压铸件飞边厚到能当开瓶器。
还有的厂更省事,检验员量都不量,照着上次的表改两个数就交差,反正审核员来的时候,图上的点规规矩矩在范围内,谁也不会蹲在车间跟你挨个对尺寸。
这哪是SPC啊。这是给质检岗加了个无意义的填表KPI。
SPC根本不是等出废品才找问题
很多人对SPC的误解,停留在”量完尺寸画个线,超差了就报废”。真不是。
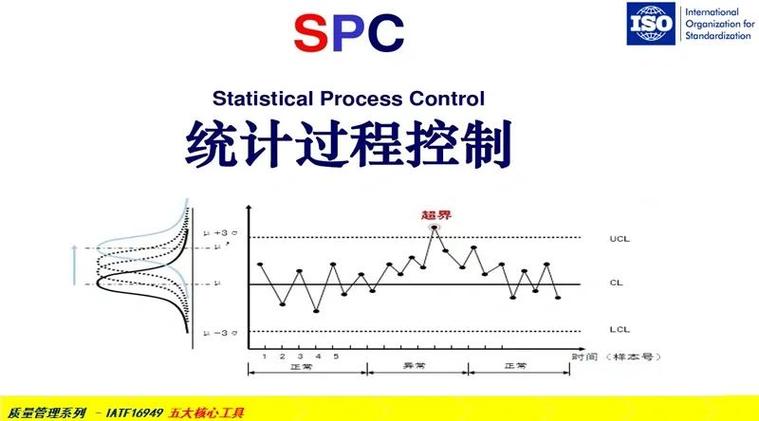
就拿压铸机的冲头位置精度来说,每模测一下滑块的停位尺寸,把点挨个标在图上。你别光盯着最边上的两条公差线看——那是出了废品才会碰到的红线。真正要盯的,是点的排列规律。
SPC的核心从来不是卡着公差线判合格不合格,是抓那些还没越线的、藏在过程里的漂移。比如连续7个点都在中心线往上偏一点,哪怕每个尺寸都在合格范围内,这时候就得停手查原因了。大概率是模具的导向件磨了,或者液压系统的压力悄悄往下掉了,不是突然坏的。
那些看起来”完全合格”的连续漂移,比一个突然超差的废品危险一百倍。等你看见尺寸超差的时候,后面几十模甚至上百模的件,可能都已经带着隐性的隐患流到下工序了。
真在产线用SPC的人,根本不盯着数字看

之前待过的那条机加工线,有个干了二十年的老班长,他根本不盯着系统屏幕上跳的数字看。就凑在打印出来的控制表跟前,扫一眼点的排列,就知道机台是不是闹脾气了。
夏天的时候导轨摸起来烫得指尖发疼,就知道液压油的温度飘了,涨了零点几毫米的尺寸余量,提前调一下进给补偿,根本等不到出废品。有次他看见控制图上连续三个点都比之前偏了0.02毫米,离上下控制限还有老远,还是跑去查了下,发现是刀具夹头松了,再晚跑两个小时,就得崩刀打坏主轴。
我之前跟他说,你这比那些天天抱着SPC手册背公式的工程师靠谱多了。他摆摆手说,哪有那么玄乎,不就是盯着产线的”脾气”,别等它发火了再哄。
别信那些卖系统的吹的。说SPC要配几十万的传感器,要接大数据平台,要靠AI算法才能跑起来。根本不需要。
你哪怕在操作台上贴一张印好的方格纸,每小时测三个关键尺寸,用铅笔把点标上去,只要你真的盯着点的排列找规律,比你花大价钱买的系统摆在那当装饰强一百倍。
上周那个摔表格的检验员,后来我拉着他蹲在机台边,对着那张他填了一半的控制图指给他看——连续五个点都往飞边变厚的方向飘,离公差上限还有0.3毫米。他半信半疑去量了下刚打出来的三个件,果然后面的飞边比前面的厚了两丝,赶紧叫机台的师傅调了下压射速度,当天下午的废品率直接掉了快三成。
他后来跟我说,原来这玩意儿不是用来填的。
对啊。它本来就不是表格。
作者|制造
排版|制造
审核|柚子