刚进车间的小周上周蹲在铣床边记了半本参数,指缝里的机油蹭得笔记本封面黑了一片,正抬头问我,说网上看的大数据分析都是要攒几百万条数据才能跑模型,咱们这几台机床攒的那点数,够干啥的?
你以为的大数据分析,在车间里根本跑不通
我刚接触这东西的时候,也被外面的概念绕晕过。总觉得大数据分析就得是机房里一排排服务器,跑着复杂的神经网络,数越大越厉害。直到有次刚招的实习生,导了整整4个G的主轴振动数据,跑出来个模型,指着屏幕说主轴振动严重超标,得立刻停机检修。
我跟着他跑到机床旁边,拆了传感器接线盒才发现,固定传感器的螺丝松了,线晃了快半个月,那堆飘在半空中的数,根本连机床真实状态的边都没摸着。
车间里的“脏数据”,才是大数据分析要先过的第一关。哪有那么多干净整齐的数据集?传感器被切削液泡了读数飘了,换班的时候工人没把工艺参数记全,甚至夏天车间温度比冬天高十几度,同样的加工状态,测出来的数能差出一大截。上来就拿这些没筛过的数跑模型,跑出来的结果再漂亮,也是空中楼阁。
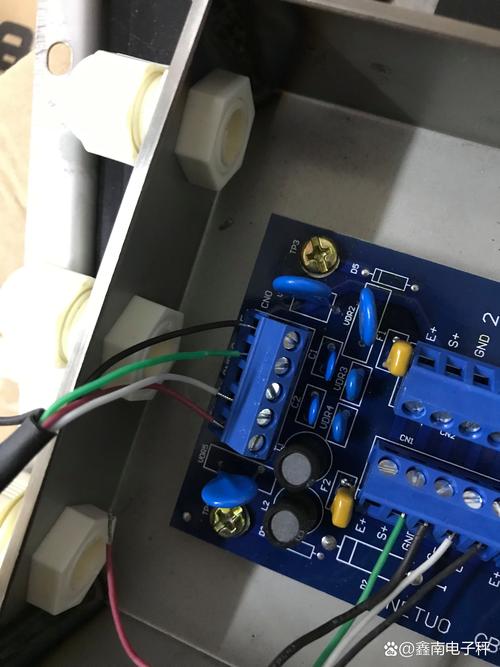
说真的,我刚开始跟管信息化的同事拍过桌子,说这东西耽误干活,好好的机床装那么多传感器,线缠得跟蜘蛛网似的,万一把机床搞坏了谁担责?干了二十年机械,我靠手摸机床外壳的温度,靠听切削时候有没有细微颤音,靠游标卡尺量三个零件的公差差,就能提前知道刀具磨没磨、主轴轴承有没有问题,这些经验难道不比电脑算的准?
直到上次差点因为传感器飘的数,误停了刚调试好的高精度机床,我才反应过来,不是这东西没用,是外面讲的那些大数据分析,跟车间里要的根本不是一回事。
车间里的大数据分析,根本不搞虚的
我们现在盯的就是单台数控车床的加工环节,从来不需要什么百万级的数据集。要啥数?主轴实时转速、切削液浓度、进给速度、每次换刀的时长、加工完的零件尺寸偏差。就这些零散的数,攒个三两个月,足够用。
我们要的不是“预测未来”,是提前30秒知道刀具要崩了。
刚开始我们图省事,直接设了个振动阈值,振动过线就报警。结果夏天车间闷到38度,机床连轴转,振动值本来就比冬天高小半格,报警铃从早上响到下班,师傅们烦得直接把报警线拔了——这哪是帮忙,这是添乱。
后来我们把之前攒的数全拉出来,把环境温度、刀具使用次数、加工材料批次这些杂七杂八的维度揉到一块,跑个最简单的关联模型,报警的准确率一下就上来了。上次换了新刀片,加工到第47个零件的时候,系统提示振动值比同工况下的基准值高了12%,进给电流也往上飘了一点。我们赶紧按暂停拆刀片,刃口上已经有个几乎看不见的崩口——要是等刀片彻底崩了再停,整批零件都得废,光返工就得耗俩小时。

有人说这就是个简单的阈值调整,算啥大数据分析?哎,你别杠。以前我们靠人盯着看板上的数,眼睛都看花了,也未必能注意到那点细微的变化。现在把散在各个环节的数凑到一块,找之前没发现的关联,这就是大数据分析啊,哪有那么玄乎?
别把老师傅的经验,当成大数据的对立面
我见过太多宣传,说上了大数据系统,车间里的老师傅就可以退休了。纯扯。
上次系统报警说加工尺寸在慢慢往偏差值飘,算法给的建议是调整进给速度。结果张师傅过去摸了摸夹具的液压管,说不对,是夹具压力不够。一查,果然是油管渗了点油,压力比额定值低了0.2兆帕——要是光按算法的建议调进给,调完也是白搭,用不了多久零件还是会超差。
大数据分析在车间里的角色,从来不是替代人,是帮人把没注意到的小变化,提前捞出来。模型能告诉你数变了,但为啥变了?是材料硬了?还是导轨润滑不够?还是工人换班的时候夹具没卡紧?这些判断,还是得靠在现场摸了十几年机床的人来。
现在带新人,我从来不让他们上来就背算法公式。先跟着师傅在车间待俩礼拜,摸一摸机床外壳的温度,听一听正常切削的声音,知道哪个环节的数是真的,哪个数是传感器飘了,再去碰屏幕上跳的那些数。不然你拿着一堆飘的数做出来的分析报告,能写满十页纸,问他机床主轴换一次轴承要多久,答不上来。有啥用?
昨天小周蹲在机床边记参数,突然抬头喊我,说师傅你看,这个振动值刚飘了一下,是不是传感器又松了?我过去拧了拧接线头,屏幕上的数果然稳了。
哪有那么多玄乎的东西。就是在满是机油味的车间里,把以前靠感觉、靠运气的事,变得更靠谱一点而已。
作者|制造
排版|制造
审核|安然