上周带刚毕业的小徒弟去车间,刚走到三号龙门铣旁边,他就伸手要摸转得发烫的主轴箱,被我一把拽回来。
那机器当时正拉满转速,啃45号钢的实心坯料,橙红色的铁屑顺着切削面飞出去半米远,旁边的外置冷却管哗哗喷着乳化液,白蒙蒙的雾飘的到处都是。小徒弟缩着脖子乐,说这冷却力度都赶上给人冲澡了,怎么主轴还烫得能煎鸡蛋?
我没跟他掰扯,指了指主轴箱侧面那根比筷子粗点的金属管子——那才是真正给主轴降温的内部冷却回路,外面喷的那些乳化液,连箱体的铁皮都碰不到。
你以为的冷却,根本不是真的在冷却
很多人对冷却系统的认知,还停留在”喷切削液降温”的层面,其实那部分顶多算整个系统的零头。我们常说的机加工冷却,分两层:一层是外面喷到切削区域的,负责带走刀刃和工件接触点的摩擦热,冲掉切下来的铁屑;另一层是藏在主轴、电机、导轨滑块里面的内部循环,负责把那些闷在金属壳子里的热量搬出来——那些热要是散不出去,再大的外置喷淋都没用。
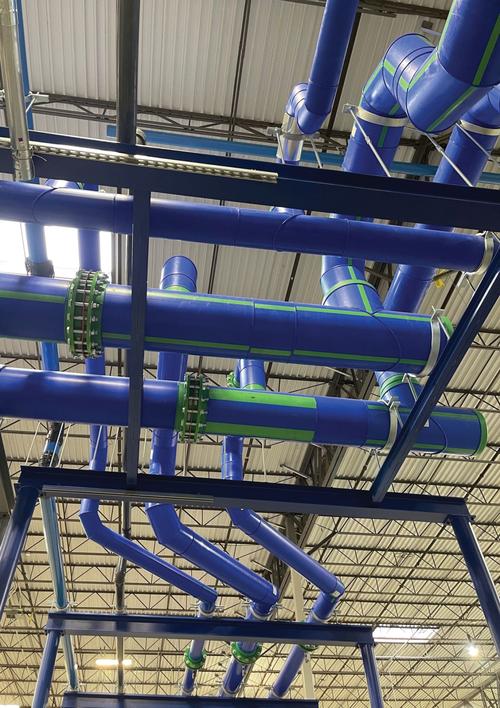
就说上次那台出问题的龙门铣,加工出来的孔同轴度差了两丝。我们查了整整三天,换了新的合金铣刀,重新补了工件坐标系,甚至把导轨的间隙都重新调了一遍,最后拆开冷却回路的接头才发现,管子里堵了半管油泥,冷却油在里面流得像老爷爷散步,根本带不走轴承产生的热量。
两丝是什么概念?就是普通人一根头发丝直径的三分之一。
就这点偏差,整批二十多个零件全废,光材料费就大几千。
很多人觉得这是小题大做?你想想,高速旋转的主轴轴承,正常工作温度也就比室温高个十几二十度,要是散热跟不上,温度窜到六十度以上,金属轴杆热胀冷缩,伸长个两丝都是保守的。到时候你再怎么补坐标系,都追不上它热胀冷缩的节奏。
那些藏在管子里的故障,从来都不打招呼
冷却系统这东西,平时安安静静躲在设备的缝隙里,没人会多看它一眼,可一旦出问题,全是致命的。
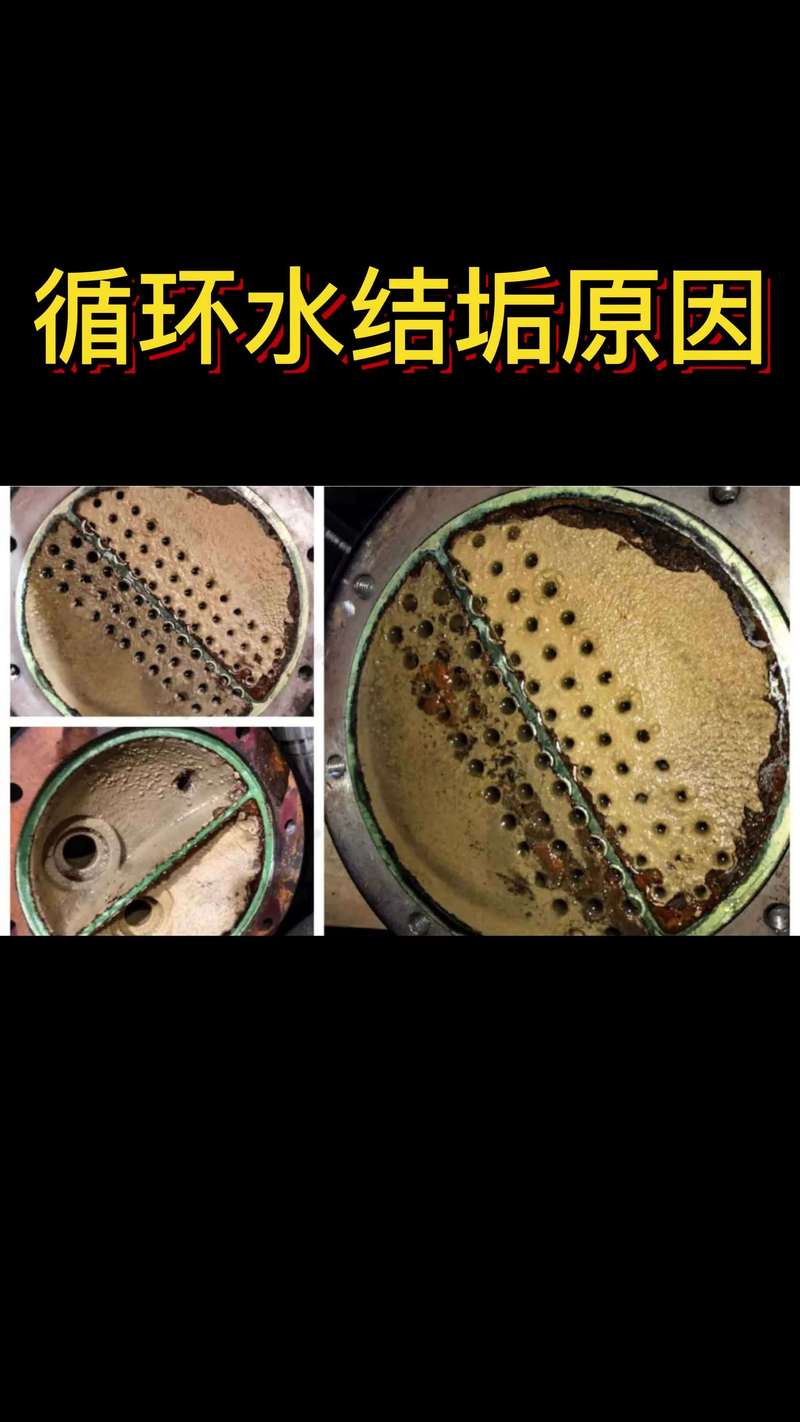
就说冷却介质,很多人图省事,觉得反正都是降温,什么水都能往回路里加。之前有个外协的师傅来帮忙修机,嫌专用冷却油贵,直接把内部回路的管子接了车间的自来水,用了不到一周,拆开管子一看,内壁上结满了白花花的水垢,管子的通径直接堵小了一半,泵打出来的压力连正常值的三分之一都不到,主轴直接触发过热报警,停在那儿等了整整两天等配件。
说实话,每次碰到这种事我都气不打一处来。
明明是几十块钱就能搞定的维护,非要等机器停了,耽误大半天的产能,算下来的损失够买好几年的专用冷却油。还有更离谱的,冷却泵入口的滤网,好多班组半年都不掏一次。上次我们拆那台立加的滤网,上面缠的铁屑、破手套的棉纤维、甚至掉进去的烟头滤嘴,攒了小半捧,把网眼堵得严严实实。
不过话说回来,也不能全怪一线师傅不上心。很多设备的说明书上,关于冷却系统的维护提示就写了寥寥两三行字,谁能想到那么细的金属管子,半年就能堵成那样?
别把冷却当配角,它的脾气其实很好摸
其实冷却系统根本没有大家想的那么娇贵,日常点检根本不用什么复杂的仪器。每次开机前,你伸手摸一下两根从主轴出来的油管——一根是进油的,一根是回油的。如果两根管子的温度差超过十度,要么是滤网堵了流量不够,要么是回路里进了空气,油循环不顺畅;如果两根管子摸起来温度一模一样,那基本就是回路短路了,冷却油根本没流到主轴里面,直接顺着管子回水箱了。
我们车间干了二十年的老机修,从来不用盯着数显的温度表看,就靠手摸管子的温度,就能判断冷却系统正不正常,比那些装在设备上的传感器还准。很多人买机床的时候,盯着主轴转速、定位精度、快移速度这些参数挑来挑去,根本不问一句这套冷却系统的回路是怎么走的,泵的流量有多大,有没有温度实时调节的功能。等真用起来才发现,夏天车间温度一高,主轴动不动就过热报警,加工出来的零件尺寸飘得没法控制,再后悔也晚了。
你想啊,花大几百万买的高精度机床,核心的精度靠什么撑着?靠主轴的刚性,靠导轨的直线度,靠丝杠的间隙。这些部件全是金属做的,金属遇热就胀,胀多了尺寸就变。要是冷却系统天天半罢工,用个三五年精度就掉得没法看,和路边十几万的普通铣床没什么区别。
上次小徒弟看完那根堵死的冷却管,再也不笑话我把点检冷却管路当成每天开机的第一件事了。毕竟谁都不想赶单到一半,机器因为这点小事趴窝。
作者|制造
排版|制造
审核|阿辰